
Die strukturelle Anatomie der Doppelteilungs-Rollenkette
Das charakteristische Merkmal von Doppelrollenketten ist ihre vergrößerte Teilung – typischerweise doppelt so groß wie bei einer vergleichbaren Standardkette. Die Normen ANSI/ASME B29.3 und ISO 1275 legen die Abmessungen für Doppelrollenketten fest. Konkret hat eine Kette mit der Bezeichnung C2040 eine Teilung von 25,4 mm – genau doppelt so groß wie die 12,7 mm Teilung einer Standardkette Nr. 40. Die inneren und äußeren Laschen der Kettenglieder werden aus mittelgekohltem oder legiertem Stahl gefertigt, umgeformt und wärmebehandelt, um sowohl Zugfestigkeit als auch Dauerfestigkeit zu gewährleisten. Die vergrößerte Teilung reduziert die Anzahl der Kettenglieder pro Meter Kette, wodurch Gewicht und Materialkosten gesenkt werden, ohne die Tragfähigkeit für die vorgesehenen Anwendungen mit niedriger Geschwindigkeit proportional zu verringern. Für Förderanlagenkonstrukteure in Großbritannien bedeutet dies eine direkte Reduzierung der strukturellen Belastung von Tragrahmen und Antriebskomponenten.
Die Rollenanordnung befindet sich zwischen den inneren Laschen und dreht sich frei um eine gehärtete Stahlbuchse, die durch die inneren Laschen eingepresst ist. Diese Buchsen-Rollen-Konstruktion unterscheidet die Rollenkette von der Gleitkettenkette: Die Rolle reduziert die Reibung beim Eingriff der Kette in die Kettenradzähne, verteilt die Kontaktspannung auf eine größere Fläche und verlängert so die Lebensdauer erheblich. Bei Anwendungen mit doppelter Teilung wird der Rollendurchmesser oft in zwei Varianten angegeben: eine Standardrolle (Typ R) mit dem gleichen Durchmesser wie die entsprechende Standardkette und eine Großrolle (Typ RL) mit einem größeren Durchmesser, die es der Kette ermöglicht, auf flachen Gleitschienen anstatt auf Kettenrädern zu laufen – ein besonders vorteilhaftes Merkmal für Stauförderanlagen in Automobilmontagewerken in Birmingham und den East Midlands. Der Verbindungsbolzen wird aus legiertem Stahl kaltgestanzt, präzisionsgeschliffen und einsatzgehärtet, um die Verschleißfestigkeit zu erhöhen.

Kernmaterialien und Wärmebehandlung bei der Herstellung von Doppelrollenketten
Mittelgekohlter Stahl (typischerweise 0,40–0,501 TP5T Kohlenstoffgehalt) ist das Standardmaterial für industrielle Doppelrollenketten. Er bietet ein optimales Verhältnis von Zugfestigkeit, Zähigkeit und Bearbeitbarkeit. Die Gliederplatten werden gestanzt, geformt und kontrollierten Wärmebehandlungsverfahren – Aufkohlen oder Induktionshärten – unterzogen, um eine Oberflächenhärte von 56–62 HRC zu erreichen. Gleichzeitig bleibt der zähe, duktile Kern erhalten, der Stoßbelastungen ohne Sprödbruch absorbiert. Dank dieser Spezifikation ist die Standard-Doppelrollenkette aus Kohlenstoffstahl die erste Wahl für Förderbänder in der Automobilmontage in den West Midlands, für Maschinenbaubetriebe in Sheffield und für die Leichtindustrie im Großraum Manchester.
Lebensmittelverarbeitungsbetriebe in Yorkshire, Molkereien im Südwesten Englands und pharmazeutische Produktionsstätten in Cambridgeshire benötigen Förderketten, die aggressiven Reinigungsverfahren mit ätzenden Reinigungsmitteln und Hochdruck-Heißwasser standhalten. Doppelte Rollenketten aus Edelstahl AISI 304 und AISI 316 erfüllen diese Anforderungen, wobei die Ausführung 316 eine überlegene Chloridbeständigkeit für maritime und küstennahe Installationen bietet. Edelstahlvarianten sind zwar in der Regel 2,5- bis 3,5-mal teurer als Kohlenstoffstahl, ihre längere Lebensdauer in korrosiven Umgebungen und die Vermeidung von Schmierstoffverunreinigungen in Lebensmittelkontaktbereichen bieten jedoch ein überzeugendes Argument für die Gesamtbetriebskosten, das britische Einkaufsmanager immer wieder überzeugt.
Wo ein kostenbewusster Betrieb eine moderate Korrosionsbeständigkeit benötigt, die über die von blankem Kohlenstoffstahl hinausgeht – ohne den vollen Aufpreis von Edelstahl –, bietet die vernickelte Doppelrollenkette eine praktische Zwischenlösung. Eine 15–25 Mikrometer dicke, stromlos abgeschiedene Nickelbeschichtung verbessert die Beständigkeit gegenüber Luftfeuchtigkeit, schwachen Säuren und Salznebel erheblich. Daher ist diese Ausführung in Küstenlagern und Kühlhäusern beliebt. Einige spezialisierte Hersteller bieten auch PTFE-beschichtete oder selbstschmierende Sinterbuchsenvarianten an, die den Bedarf an regelmäßiger Nachschmierung reduzieren oder sogar eliminieren. Dies bedeutet eine erhebliche Senkung der Wartungskosten für schwer zugängliche Förderbandabschnitte in automatisierten Lagersystemen, die von großen britischen Einzelhändlern und E-Commerce-Anbietern rasch ausgebaut werden.
Funktionsprinzip: Wie eine Doppelteilungs-Rollenkette Bewegung überträgt
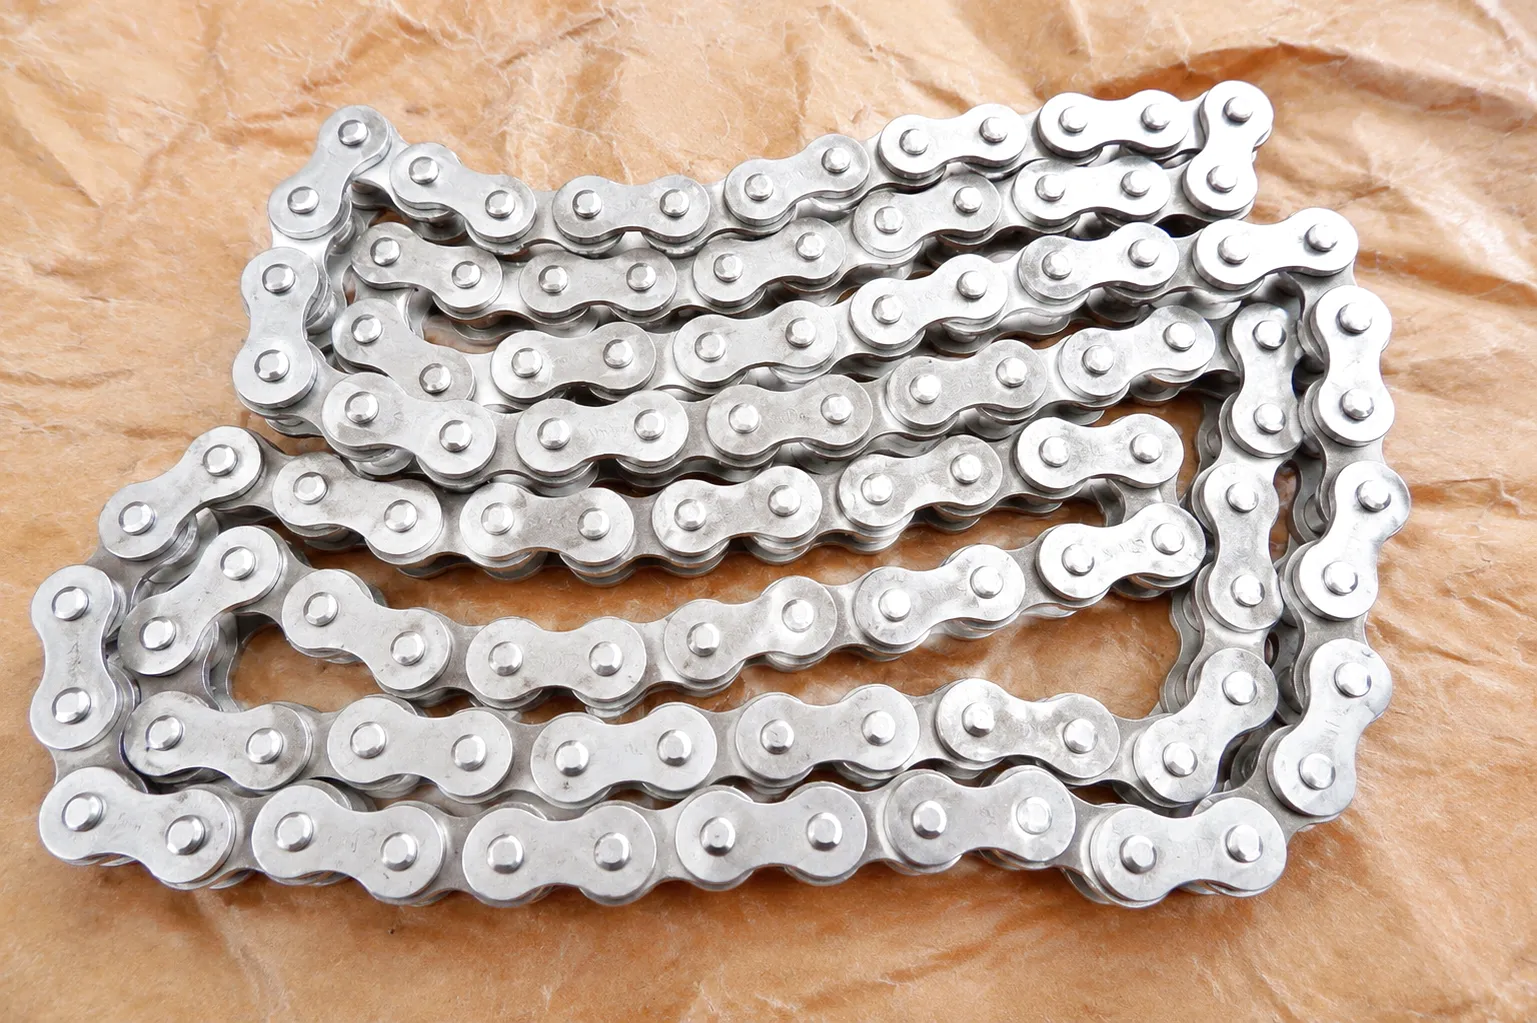
Der Kraftübertragungsmechanismus einer Doppelrollenkette folgt dem gleichen Grundprinzip wie alle Rollenketten: einem formschlüssigen Eingriff der Kettenrollen in die Zahnprofile des Kettenrads. Das mit der Abtriebswelle eines Getriebemotors verbundene Antriebskettenrad dreht sich, und seine Zähne greifen nacheinander in die Rollen des herannahenden Kettenstrangs ein. Sobald sich eine Rolle in eine Zahnlücke einfügt, wird die Drehkraft des Kettenrads über die Bolzengelenke der Kette übertragen. Dadurch entsteht Spannung im Tragstrang, die die Förderlast zieht. Die freie Drehbarkeit jeder Rolle auf ihrer Buchse ist entscheidend – sie wandelt die Gleitreibung, die sonst zwischen einem festen Kettenglied und einem beweglichen Kettenradzahn auftreten würde, in Rollreibung um. Dies reduziert Wärmeentwicklung, Verschleiß und Energieverbrauch erheblich. Auf dem losen Rücklaufstrang halten Schwerkraft oder Führungsschienen die Kette in ihrer Ausrichtung, während sie zum Antriebsende zurückläuft.
Jeder Kettenantrieb weist die sogenannte „Sehnen-“ oder Polygonbewegung auf – eine zyklische Geschwindigkeitsänderung, die dadurch entsteht, dass die Kette das Kettenrad nicht als Kreis, sondern als Polygon umschließt. Die Amplitude dieser Geschwindigkeitsschwankung ist umgekehrt proportional zur Anzahl der Kettenradzähne und direkt proportional zur Kettenteilung. Doppelte Kettenteilungen erfordern definitionsgemäß Kettenräder mit weniger Eingriffsgliedern pro Umdrehung bei gleichbleibender Zähnezahl, was den Polygoneffekt geringfügig verstärken kann. Die technische Lösung ist einfach: Verwenden Sie ein Kettenrad mit höherer Zähnezahl – 17 Zähne gelten häufig als praktisches Minimum – und achten Sie darauf, dass die Kettengeschwindigkeit unter ca. 1,5 m/s bleibt. In diesem Betriebsbereich wird der Polygoneffekt als Vibration oder Geräusch in Förderbandanlagen wahrnehmbar. Installateure in Großbritannien, die an empfindlichen Wiege- oder Dosierförderanlagen arbeiten, sollten diese Spezifikation besonders beachten.
Die größere Teilung bewirkt zudem, dass Doppelrollenketten bei großen Förderbandkurven gleichmäßiger laufen als vergleichbare Kurzrollenketten bei gleicher Förderbandbreite. Daher eignen sie sich besonders für die weitläufigen Förderbandkurven moderner automatisierter Sortieranlagen in großen britischen Logistikzentren, darunter auch jene im Logistikkorridor East Midlands nahe Lutterworth – einer der dichtesten Konzentrationen von Hochregallagern und automatisierter Fulfillment-Infrastruktur in Europa.
Technische Kernvorteile der Doppelteilungs-Rollenkette
Durch die Verdopplung der Teilung und die Halbierung der Gliederplatten und Rollen pro Längeneinheit ist eine Doppelteilungs-Rollenkette typischerweise 20–30 µT leichter als eine Standardkette gleicher Breite und gleichen Materials. Diese Gewichtsreduzierung verringert direkt die statische Belastung der Förderband-Tragkonstruktionen und -Lager und senkt den Leistungsbedarf des Motors zum Bewegen eines unbelasteten Förderbandes – ein wichtiger Faktor in Anlagen mit langen Niedriglastzeiten.
Weniger Kettenglieder pro Meter bedeuten weniger Stahl, weniger bearbeitete Bauteile und einen proportional niedrigeren Preis ab Werk im Vergleich zu Standard-Rollenketten mit ähnlicher Tragfähigkeit. Bei langen Förderstrecken – in der Automobilindustrie oder in Logistikzentren mitunter Hunderte von Metern – sind die Einsparungen bei der Beschaffung durch Doppelrollenketten beträchtlich. Werksleiter in Großbritannien, die mit knappen Investitionsbudgets arbeiten, nennen diesen Kostenvorteil immer wieder als Hauptgrund für die Auswahl von Rollenketten.
Die verlängerten Gliederplatten der Doppelrollenkette bieten eine größere Montagefläche für Förderbandzubehör wie A-förmige gebogene Gliederplatten, SA-förmige verlängerte Bolzen und K-förmige Anbauteile. Diese ermöglichen die direkte Befestigung von Schiebern, Mitnehmern, Mitnehmern und Stützträgern ohne zusätzliche Schweißarbeiten oder aufwendige Fertigung. Dank dieser Modularität lässt sich die Doppelrollenkette optimal an die unterschiedlichsten Förderbandkonfigurationen in den Produktionsumgebungen der britischen Fertigungsindustrie anpassen.
Bei den Fördergeschwindigkeiten, für die Doppelrollenketten ausgelegt sind, erfolgt die Lastübertragung von einem Kettenradzahn zum nächsten sanft und vibrationsarm. Dieser gleichmäßige Lastübergang schützt empfindliche oder präzise positionierte Produkte auf dem Förderband vor Verrutschen oder Beschädigung – ein entscheidender Vorteil für Glasflaschenanlagen, Elektronikmontageanlagen und Blisterverpackungsanlagen für die Pharmaindustrie, wo die Produktintegrität während des gesamten Förderprozesses gewährleistet sein muss.
Ausgewählte Hochleistungs-Rollenkettenprodukte
Die Kette 120HSP-00 wurde speziell für schwere Caterpillar-Maschinen und ähnlich anspruchsvolle Industrieanwendungen entwickelt und zeichnet sich durch außergewöhnliche Zugfestigkeit und Schlagfestigkeit aus. Gefertigt nach ANSI B29.1-Standard mit präzisionsgeschliffenen Bolzen und einsatzgehärteten Laschen, gewährleistet diese Kette Formstabilität auch unter den dauerhaft hohen Belastungen, die typisch für Erdbewegungsmaschinen, Förderbänder in Steinbrüchen und den Einsatz im Bergbau in Großbritannien und international sind.
Die C100HSP-00 ist eine dickwandige, seitenbiegefeste Rollenkette, die für Anwendungen entwickelt wurde, die sowohl hohe Zugbelastung als auch seitliche Flexibilität erfordern. Ihre Konstruktion ist besonders in Förderanlagen mit Aufzug, Kratzförderern im Kies- und Bergbau sowie in Kettenfahrwerken von Vorteil, wo Maschinen der Caterpillar-Klasse eine Kette benötigen, die eine lange Lebensdauer mit vorhersehbarem Dehnungsverhalten unter zyklischer Belastung kombiniert.
Tabelle der technischen Leistungsparameter
Hinweis: Die oben genannten Werte sind typische Richtwerte. Genaue Abmessungen und Nennwerte können je nach Hersteller und geltender Norm variieren. Für bestätigte Spezifikationen und kundenspezifische Anforderungen wenden Sie sich bitte an die Entwicklungsabteilung von Ever Power.
Industrielle Anwendungsszenarien für Doppelrollenketten in Großbritannien



Ever Power: Präzisionsfertigung und kundenspezifische Doppelrollenkettenlösungen
Kundenerfolgsgeschichte: Verbesserung der Förderbandzuverlässigkeit bei einem Stahlverarbeiter in Sheffield
Ein Spezialstahlverarbeiter in der Nähe des Industriegebiets Tinsley bei Sheffield hatte mit häufigen ungeplanten Ausfällen des Förderbandes am Auslauf des Rollenherdofens zu kämpfen – einem kritischen Abschnitt, der die erhitzten Knüppel vom Ofeneingang zum Walzwerkseingang transportiert. Die ursprüngliche Kette, eine Standard-Doppelteilungskette aus Kohlenstoffstahl C2060, die über einen britischen Industriegroßhändler bezogen wurde, versagte nach etwa 4.500 Betriebsstunden aufgrund von schnellem Bolzenverschleiß und Rollenbruch. Ursache hierfür waren die Kombination aus Temperaturwechseln zwischen 200 °C und Umgebungstemperatur, hohen Stoßbelastungen durch herabfallende Knüppel und unzureichender Schmierung des beengten Förderbandrahmens.
Das Anlagenplanungsteam kontaktierte Ever Power auf Empfehlung ihres Instandhaltungsdienstleisters für Förderanlagen. Das technische Team von Ever Power führte eine detaillierte Anwendungsanalyse durch und untersuchte Lastzyklusdaten, Betriebstemperaturprofile, Berechnungen der Aufprallenergie der Förderblöcke sowie die bestehende Kettenradgeometrie. Die empfohlene Lösung war eine kundenspezifische C2060H-Doppelrollenkette der Schwerlastklasse mit Gliederplatten aus legiertem Stahl, die auf eine Oberflächenhärte von 60 HRC wärmebehandelt wurden, Presspassungsbolzen mit einer Maßtoleranz von 0,005 mm und einsatzgehärtete Rollen mit O-Ring-Dichtungen, um die MoS₂-Fettschmierung unter den thermischen Bedingungen der Anlage zu gewährleisten. Das Zahnprofil des Kettenrads wurde angepasst, um das in den abgedichteten Verbindungen verbleibende Schmiermittel aufzunehmen.
Nach der Umrüstung auf die neue Ever Power Doppelrollenkette zusammen mit den überarbeiteten Kettenrädern verzeichnete das Werk in Sheffield in den folgenden 18 Betriebsmonaten eine Reduzierung ungeplanter Förderbandstillstände um 671 TP5T. Die Kettenlängung bei der Inspektion nach 12.000 Betriebsstunden lag innerhalb der Verschleißgrenze von 1,51 TP5T, was bestätigte, dass die überarbeitete Spezifikation das angestrebte Betriebsstundenziel von 15.000 Stunden erreichen würde. Der Instandhaltungsplaner des Werks berechnete im ersten Jahr eine Netto-Kostenersparnis von über 42.000 £ durch geringere Kosten für den Kettenaustausch, den Wegfall von Überstunden und die wiedergewonnene Produktionszeit – ein Ergebnis, das der technische Leiter des Werks als eine der wirkungsvollsten Änderungen an einer einzelnen Komponente in seiner Betriebserfahrung bezeichnete.
„Die abgedichtete Doppelteilungskette von Ever Power läuft seit über 14 Monaten ununterbrochen an unserem Ofenauslaufförderband – ohne einen einzigen ungeplanten Stillstand. In einem vorherigen 14-Monats-Zeitraum hatten wir an derselben Linie sechs Kettenausfälle. Der Unterschied in der Verarbeitungsqualität ist sofort erkennbar: Die Bolzen und Rollen sind präzisionsgeschliffen – ein Standard, den wir bei inländischen Anbietern zu einem vergleichbaren Preis nicht finden konnten.“
„Nachdem die Produkte unseres vorherigen Lieferanten bei CIP-Reinigungszyklen wiederholt ausgefallen waren, haben wir unsere lebensmittelgeeigneten Förderanlagen auf Ever Power 316 Edelstahl-Doppelrollenketten umgestellt. Das technische Team von Ever Power spezifizierte die richtige Kettenqualität, lieferte bei der Anlieferung alle erforderlichen Dokumente zur Lebensmittelkonformität und stellte die 45 Meter langen, kundenspezifischen Kettensegmente innerhalb von zehn Werktagen zur Verfügung. Die Ketten sind nun seit 18 Monaten ohne Nachjustierung im Dauerbetrieb.“
„Als OEM-Hersteller von Förderanlagen, der kundenspezifische Systeme für britische Automobilkunden fertigt, benötigen wir einen Kettenlieferanten, der schnell auf Sonderanforderungen an Anbauteile reagieren kann. Ever Power lieferte innerhalb von drei Wochen Zeichnungen und Musterabschnitte für ein kundenspezifisches SA-K2-Kombinationsbauteil – deutlich schneller als alle europäischen Alternativen, die wir kontaktiert hatten. Die Maßgenauigkeit jeder Charge seitdem ist außergewöhnlich. Ever Power ist nun unser bevorzugter Alleinlieferant für alle Doppelrollenketten in unserem gesamten Produktionsprogramm.“
Häufig gestellte Fragen zu Doppelteilungs-Rollenketten
Das Ingenieurteam von Ever Power beantwortet Anfragen aus Großbritannien innerhalb eines Werktages. Senden Sie uns Ihre Anwendungsdetails, Zeichnungen oder die Spezifikationen Ihrer bestehenden Kette für eine präzise technische Empfehlung und ein wettbewerbsfähiges Angebot.


