

Warum Riemenantriebssysteme ihre Betriebsgrenze erreichen
Riemenantriebe haben sich in leichten bis mittelschweren Anwendungen bewährt. Sie sind leise, unempfindlich gegenüber geringfügigen Wellenfluchtungsfehlern und kostengünstig in der Installation. Allerdings weisen sie systembedingte Einschränkungen auf, die sich bei steigenden Belastungsanforderungen bemerkbar machen. Keilriemen übertragen Drehmoment durch Reibung, was bedeutet, dass sie unter hoher Last durchrutschen – und jeder Schlupf beschleunigt den Verschleiß, erhöht die Betriebstemperatur und schädigt den elastischen Kern des Riemens. In Umgebungen wie Automobil-Stanzwerken in Coventry oder Aufbereitungsanlagen in Yorkshire, wo Stoßbelastungen unvorhersehbar auftreten und das Spitzendrehmoment die Nennwerte deutlich überschreiten kann, ist Riemenschlupf keine gelegentliche Unannehmlichkeit, sondern eine ständige Ursache für Ausfallzeiten.
Synchronriemen (Zahnriemen) beheben das Schlupfproblem durch den Eingriff in die Zähne des Kettenrads, weisen aber eigene Schwächen auf. Die in ihrer Konstruktion verwendeten Gummi- oder Polyurethanmischungen reagieren empfindlich auf Öle, Kühlmittel und die in britischen Industrieumgebungen üblichen Temperaturschwankungen. Ihre maximale Belastbarkeit liegt deutlich unter der einer vergleichbaren Rollenkette, und die im Riemenkörper eingebetteten Zugstränge sind bekanntermaßen anfällig für Materialermüdung unter zyklischer Belastung – genau dem Belastungsprofil, das bei Förderbandantrieben, Zapfwellen von Landmaschinen und Indexiergeräten von Verpackungslinien in ganz Großbritannien auftritt. Ist die maximale Tragfähigkeit eines Riemensystems erreicht, ist der einzige zuverlässige Ausweg der Austausch gegen eine formschlüssige Kraftübertragungslösung mit Metallgehäuse: die Rollenkette.
Funktionsprinzip: Wie eine Rollenkette Kraft überträgt
Eine Rollenkette arbeitet nach dem Prinzip des formschlüssigen Eingriffs. Anders als ein Riemen, der um eine Riemenscheibe läuft und auf Reibung beruht, umschließt jedes Kettenglied einer Rollenkette ein Zahnrad, und die Rollen sitzen fest in den Zahneinfassungen. Die Kraftübertragung erfolgt direkt durch diesen Eingriff – es gibt keinen Schlupf, keinen Spannungsverlust und keine Abhängigkeit von Oberflächenreibungskoeffizienten. Die Rollen rotieren beim Ein- und Ausrücken in die Zähne des Zahnrads, wodurch die Kontaktspannung zwischen Rolle und Zahn von Gleitreibung auf Rollreibung reduziert wird. Dies ist der Hauptgrund, warum Rollenketten im Verhältnis zu ihrer Querschnittsfläche so außergewöhnliche Belastungen aushalten.
Die Kettenbaugruppe besteht aus abwechselnden inneren und äußeren Gliederplatten, die durch präzise dimensionierte Bolzen und Buchsen verbunden sind. Die Rolle dreht sich frei um die Buchse auf jeder Bolzenachse. Beim Umlegen des Antriebsritzels berührt die Rolle den Ritzelzahn am Teilkreisdurchmesser – die geometrische Grundlage für die Berechnung des Übersetzungsverhältnisses. Da die Teilung der Kettenglieder (Abstand zwischen den Bolzenmitten) exakt dem Zahnabstand des Ritzels entspricht, ist das Übersetzungsverhältnis mathematisch präzise und gewährleistet eine konstante Ausgangsgeschwindigkeit unabhängig von Laständerungen. Diese Eigenschaft ist entscheidend für zeitkritische Anwendungen wie automatisierte Verpackungsmaschinen und CNC-Vorschubantriebe im britischen Maschinenbau.

Kernmaterialien für die Fertigung von Präzisionsrollenketten
Hochkohlenstoffstahl (typischerweise 50Mn- oder 40Cr-Sorten), gestanzt und mit engen Toleranzen geformt. Kugelgestrahlt und wärmebehandelt für erhöhte Dauerfestigkeit. Edelstahl 304 oder 316 für lebensmittelkonforme und korrosive Umgebungen.
Einsatzgehärteter legierter Stahl (20CrMnTi oder gleichwertig) mit einer Oberflächenhärte von HRC 58–64. Geschliffen auf h6-Toleranz für präzise Passung in Außenplatten. Entscheidend für die Dauerfestigkeit unter wechselnder Biegebeanspruchung.
Durchgehärteter Stahl, einsatzgehärtet und abgeschreckt. In die Innenplatten eingepresst. Die Buchsenbohrung ist die primäre Lagerfläche für die Bolzenrotation und bestimmt direkt den Verschleiß unter oszillierender Last.
Geformt aus kaltgezogenem Rohrmaterial, durchgehärtet auf HRC 54–62. Die Rolle dreht sich frei um die Buchse und wandelt den Gleitkontakt am Kettenradzahn in Wälzkontakt um – der Kernmechanismus der Lastverteilung und Verschleißfestigkeit der Kette.
Tabelle der technischen und Leistungsparameter des Produkts
| Parameter | ISO-Standardkette | Schwere Serie (H) | Hochfest (HSP) | Edelstahl |
|---|---|---|---|---|
| Steigungsbereich (mm) | 6,35 – 76,2 | 9,525 – 76,2 | 15,875 – 44,45 | 6,35 – 38,1 |
| Bruchlast (kN) | 8,9 – 560 | 17,8 – 900 | Bis zu 1.200+ | 6,0 – 320 |
| Betriebsgeschwindigkeit (m/s) | Bis zu 20 | Bis zu 15 | Bis zu 12 | Bis zu 10 |
| Temperaturbereich (°C) | -10 bis +150 | -10 bis +150 | -10 bis +200 | -40 bis +300 |
| Dehnung bei Verschleißgrenze (%) | 3.0 | 3.0 | 3.0 | 3.0 |
| Schmierstoffbedarf | Handbuch / Bad | Bad / Zwangslüftung | Zwangsbeaufschlagung / Druckbeaufschlagung | Selbstschmierend (O-Ring) |
| Oberflächenhärte (HRC) | 54 – 60 | 56 – 62 | 58 – 64 | Im Ausgangszustand |
| Standardkonformität | ISO 606 / BS 228 | ISO 606 / ANSI B29.1 | ANSI B29.1M | ISO 606 |
Ausgewählte Produkte aus dem Bereich hochfester Rollenketten
Für Nachrüstungsprojekte mit außergewöhnlichen Zugfestigkeitsanforderungen – insbesondere bei Baumaschinen, im Bergbau und bei Schwerlastumschlag – stellen die folgenden Caterpillar-kompatiblen Hochleistungsrollenketten den neuesten Stand der Präzisionsfertigung dar. Beide Produkte sind so konstruiert, dass sie der Geometrie der OEM-Kettenräder entsprechen und die Bruchlastwerte gängiger Ersatzketten deutlich übertreffen.
Hochfeste Rollenkette 120HSP-00 für Caterpillar
Die 120HSP-00 wurde speziell für die anspruchsvollen Kraftübertragungsanforderungen von Caterpillar-Maschinen entwickelt und zeichnet sich durch kugelgestrahlte Laschen, vollständig gehärtete Bolzen und eine verlängerte Buchsenbohrung aus, die eine messbar höhere Dauerfestigkeit unter zyklischer Stoßbelastung gewährleistet. Sie eignet sich ideal für die Nachrüstung von Schwerlastketten, bei denen die ursprüngliche Kettenspezifikation den gestiegenen Produktionsanforderungen nicht mehr genügt.
Hochfeste Rollenkette C100HSP-00 für Caterpillar
Die C100HSP-00 ist eine präzisionsgefertigte Ersatzkette für Caterpillar-C-Serien-Anwendungen, deren Originalausrüstungsspezifikationen für einen höheren Durchsatz optimiert wurden. Ihre Kohlenstoffstahllegierung in Kombination mit der kontrollierten Induktionshärtung der Bolzen- und Buchsenoberflächen sorgt für messbare Verbesserungen der Verschleißlebensdauer gegenüber Standard-Ersatzketten – ein entscheidender Vorteil bei Nachrüstungsprojekten, bei denen die Wartungsfenster begrenzt und die Maschinenverfügbarkeit wirtschaftlich von höchster Bedeutung ist.
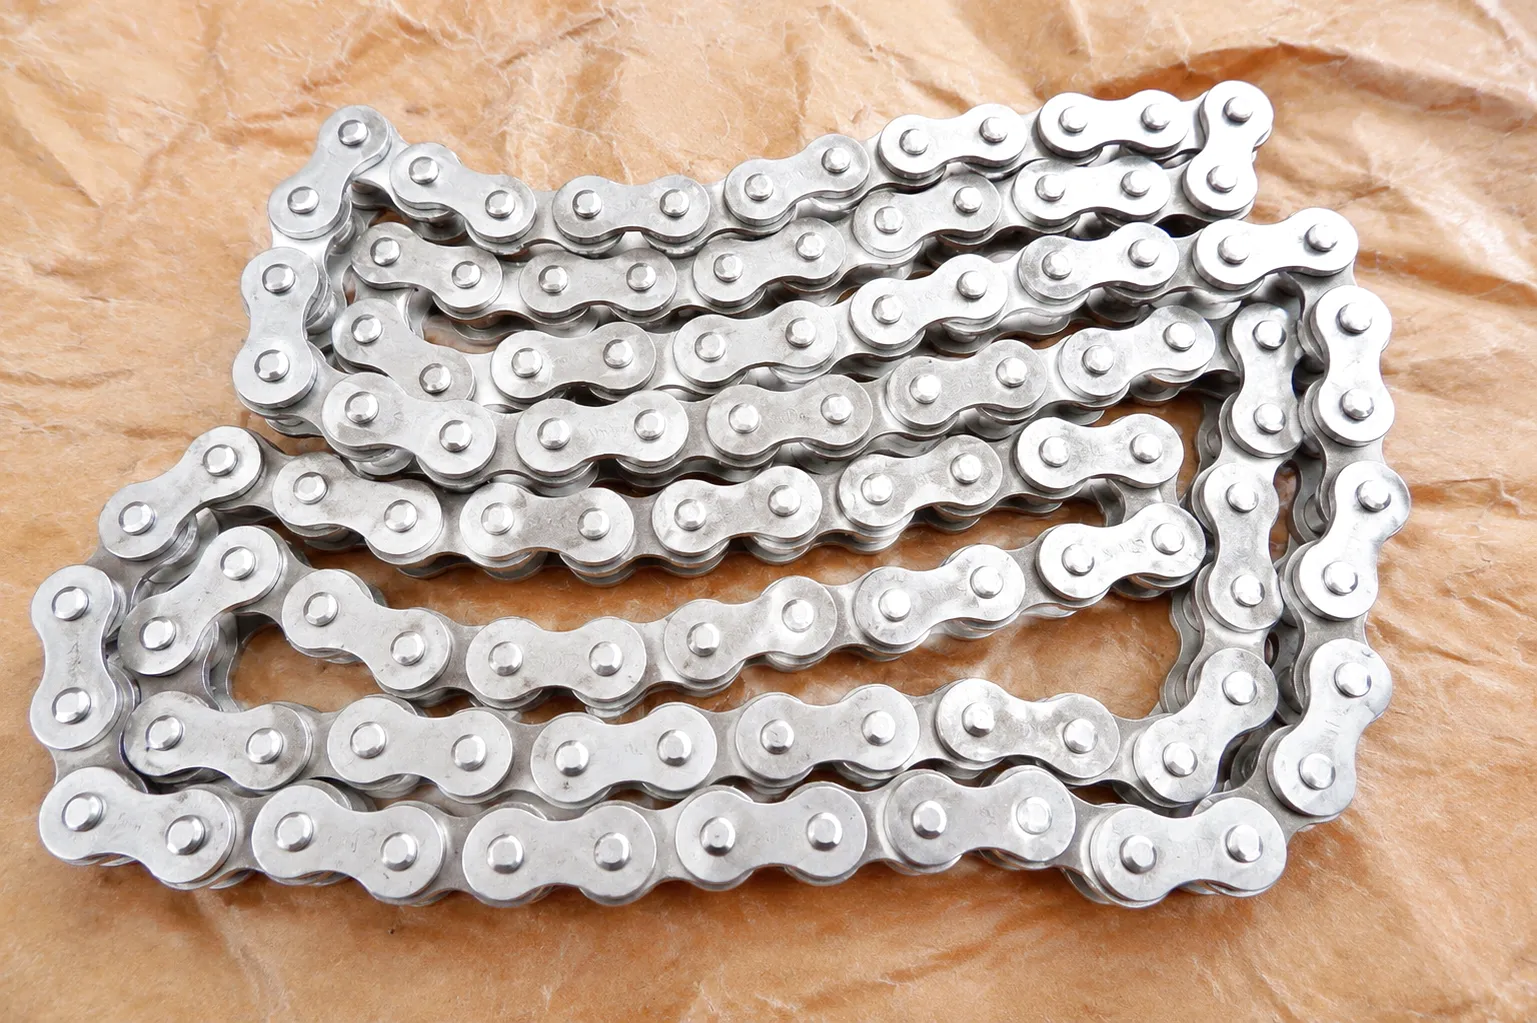
Rollenketten sind Stoßbelastungen, Schlagbelastungen und anhaltenden Zugkräften ausgesetzt, die einen Riemen schnell zerstören würden. Die Bruchlasten reichen von unter 10 kN bis weit über 1.000 kN in Ausführungen für schwere Ketten.
Bei ordnungsgemäßer Schmierung und Wartung innerhalb der Auslegungslastgrenzen erreichen Rollenketten in der Regel 15.000 bis 25.000 Betriebsstunden, bevor sie ausgetauscht werden müssen. Dies übertrifft die typische Lebensdauer von Riemen unter vergleichbaren Bedingungen bei Weitem.
Der präzise Eingriff in die Zähne des Kettenrads garantiert Schlupffreiheit bei jeder Last und sorgt für ein festes Übersetzungsverhältnis, das bei zeitkritischen Prozessen wie automatisierten Montagelinien und Präzisionszuführungsmechanismen von entscheidender Bedeutung ist.
Die Kettenlänge lässt sich vor Ort durch Hinzufügen oder Entfernen von Kettengliedern mit einfachem Werkzeug anpassen. So kann die Antriebsgeometrie schnell umgestellt werden, ohne dass maßgefertigte Riemenlängen beschafft werden müssen. Die Achsabstandseinstellung erfolgt unkompliziert über ein Spannritzel.
Industrielle Anwendungsszenarien für die Nachrüstung von Rollenketten in Großbritannien
Transferpressen, Stanzanlagen und automatisierte Schweißvorrichtungen in Birmingham und Coventry nutzen häufig Riemenantriebe an Förderbändern, die mittlerweile höhere Nutzlasten als ursprünglich vorgesehen transportieren. Die Nachrüstung dieser Antriebe mit Rollenketten verhindert Schlupf, reduziert die Wärmeentwicklung durch Riemenreibung und ermöglicht den Betrieb über mehrere Schichten ohne Nachspannen. Auch die Stahlverarbeitungsanlagen in Sheffield profitieren von Rollenketten an Entzunderungstrommelantrieben und Brammentransporttischen. Dort greift abrasiver Zunder die Riemenoberflächen schnell an, beeinträchtigt aber eine ordnungsgemäß abgedichtete Rollenkette kaum.
Konservenanlagen, Geflügelverarbeitungsförderbänder und Zuführsysteme von Abfüllanlagen in Yorkshire und dem ostenglischen Lebensmittelgürtel stehen vor der besonderen Herausforderung, hohen Durchsatz, häufige Reinigung mit Hochdruckwasserstrahlen und hygienische Konstruktionsvorschriften zu gewährleisten. Edelstahl-Rollenketten mit O-Ring-Dichtungen sind hier die optimale Nachrüstlösung: Sie sind beständig gegen die häufige Reinigung, verhindern das Eindringen von Gummiabrieb in den Produktstrom und sind in lebensmittelechten, vernickelten Varianten erhältlich, um die Anforderungen der Rückverfolgbarkeitsprüfungen im Einzelhandel zu erfüllen.
Siebanlagen für Zuschlagstoffe in Südwales und Förderbänder in Kalksteinbrüchen entlang der Pennines stellen die Antriebskomponenten regelmäßig vor Herausforderungen durch Stoßbelastungen, Gesteinsverunreinigungen und Vibrationen, die Förderbänder innerhalb weniger Wochen verschleißen lassen. Robuste Rollenketten, oft in Duplex- oder Triplex-Ausführung zur Lastverteilung über mehrere Kettenbreiten, bieten die Langlebigkeit und Wartungsfreundlichkeit, die Bandsysteme in diesen Umgebungen nicht erreichen können. Die Möglichkeit, einzelne Kettenglieder vor Ort auszutauschen, ohne das gesamte Band an den Lieferanten zurücksenden zu müssen, reduziert die Anlagenstillstandszeiten pro Wartungseinsatz um mehrere Stunden.
Antriebe für die Einzugsanlagen von Mähdreschern, die Zapfwellen von Getreideförderschnecken und die Antriebsbänder von Kartoffelrodern werden in den flachen Ackerbaugebieten von Lincolnshire und den Hügelfarmen der Scottish Borders seit Langem mit Rollenketten als primärem Kraftübertragungsmedium angetrieben. Die Nachrüstung älterer, riemengetriebener Einzugssysteme mit Rollenketten an modernen Hochleistungsmaschinen gehört heute zum Standard-Service der Vertragshändler und verlängert die Einsatzdauer dieser Maschinen. Die Fähigkeit, hohe Anlaufdrehmomente auch bei Erntegut-Schneckenereignissen – wenn ein dichter Materialklumpen in die Maschine gelangt – zu übertragen, ist eine inhärente Eigenschaft von Rollenketten, die Riemenantriebe nicht erreichen können.

Ausrichtung, Spannung und Schmierung: Die drei Säulen für erfolgreiche Nachrüstung
Kein Modernisierungsprojekt kann sein volles Potenzial ausschöpfen, ohne die Wellenausrichtung präzise zu gewährleisten. Rollenkettenantriebe erfordern, dass beide Wellen in der horizontalen Ebene parallel verlaufen (Abweichung ca. 0,5 mm pro Meter Wellenabstand) und die Kettenradflächen in derselben vertikalen Ebene liegen (Abweichung ca. 1 mm pro 300 mm Achsabstand). Laser-Ausrichtwerkzeuge ermöglichen diese Aufgabe auch unter Feldbedingungen, doch viele Modernisierungstechniker in älteren britischen Anlagen verlassen sich nach wie vor auf Präzisionslineale und Messuhren – bei sorgfältiger Anwendung völlig ausreichend. Fehlausrichtungen werden nicht von der mechanischen Konstruktion der Kette aufgenommen, sondern führen direkt zu beschleunigtem Verschleiß der Buchsen und Kettenradzähne. Daher amortisiert sich der Zeitaufwand für die Ausrichtung bereits beim ersten Wartungsintervall.
Das Spannen einer Rollenkette unterscheidet sich grundlegend vom Spannen eines Riemens. Riemen benötigen eine erhebliche Vorspannung, um die Reibung zu erzeugen, die das Drehmoment überträgt; Ketten müssen einen definierten Durchhang im losen Strang aufweisen – typischerweise 2–41 TP5T des Achsabstands – dürfen aber nicht überspannt werden. Zu hohe Spannung in einer Rollenkette erhöht die Lagerbelastung, fördert die Materialermüdung der Laschen und reduziert die Lebensdauer erheblich. Viele Nachrüstungsfehler, die Anlagenleiter auf „mangelhafte Kettenqualität“ zurückführen, sind in Wirklichkeit die Folge von Überspannung bei der Inbetriebnahme, oft weil der Monteur die Vorgehensweise beim Spannen von Riemen auf ein grundlegend anderes Bauteil angewendet hat.
Die Schmierung ist entscheidend für die Leistungsfähigkeit von Rollenkettenantrieben. Bei Kettengeschwindigkeiten unter ca. 4 m/s genügt das manuelle Auftragen eines hochwertigen Kettenöls in festgelegten Intervallen. Zwischen 4 und 12 m/s sind Tropf- oder Badschmiersysteme geeignet. Ab 12 m/s ist eine Druckschmierung des losen Kettenstrangs erforderlich, um den Ölfilm zwischen Bolzen und Buchse aufrechtzuerhalten. Die Art des Schmierstoffs ist entscheidend: Mineralöle der ISO-VG-Klasse 68–220 sind Standard, für Anwendungen mit Lebensmittelkontakt sind jedoch NSF-H1-registrierte synthetische Schmierstoffe vorgeschrieben. Die richtige Schmierung vom ersten Betriebstag an ist die wichtigste Entscheidung im gesamten Umrüstungsprozess.
Ever Power – Präzisionsfertigung von Rollenketten und kundenspezifische Entwicklung
Ever Power hat sich als Hersteller von Präzisionsrollenketten einen Namen gemacht durch strenge Prozesskontrolle, fortschrittliche metallurgische Prüfungen und ein echtes Engagement für kundenspezifische Lösungen, das weit über die Auswahl eines Standardkatalogartikels hinausgeht. Benötigt Ihre Nachrüstung eine Sonderteilung, eine spezielle Legierung für extreme Temperatur- oder Korrosionsbeständigkeit oder eine Kettenbaugruppe mit integrierten Anbauteilen für spezielle Förderaufgaben? Das Ingenieurteam von Ever Power verfügt über die Kompetenz und die Fertigungsinfrastruktur, um nach Ihren Vorgaben zu entwickeln, Prototypen zu erstellen und zu liefern – und zwar in Lieferzeiten, die die Produktionspläne in Großbritannien unterstützen, anstatt sie zu beeinträchtigen.
Die Produktionsstätte von Ever Power verfügt über modernste CNC-Kettenmontageanlagen, automatisierte Wärmebehandlungsanlagen und ein eigenes Qualitätslabor. Dieses ist für Zugversuche, Maßprüfungen nach ISO 606 und ANSI B29.1 sowie Dauerfestigkeitsprüfungen unter simulierter Betriebsbelastung ausgestattet. Jede Kette, die das Werk verlässt, wird mit vollständiger Materialrückverfolgbarkeitsdokumentation geliefert – eine Anforderung, die von den Einkaufsabteilungen britischer Tier-1-Automobilzulieferer und akkreditierter Lebensmittelhersteller konsequent gestellt wird. Die Lieferkette ist auf Zuverlässigkeit ausgelegt: Strategische Lagerhaltung gängiger Teilungen und Breiten gewährleistet, dass dringende Nachrüstungsanforderungen ohne die mit Sonderanfertigungen verbundenen Lieferzeiten erfüllt werden können. Kundenspezifische Aufträge werden durch einen dedizierten Projektkoordinierungsprozess abgewickelt, der britische Kunden in jeder Phase informiert.

Was britische Ingenieure über die Ever Power Rollenkette sagen
„Wir haben uns für die Modernisierung unseres Hochofen-Materialförderers in Scunthorpe für die Duplexkette der Heavy-Serie von Ever Power entschieden. Die Zugprüfzertifikate stimmten exakt mit den veröffentlichten Daten überein, und die erste Inspektion nach 6.000 Betriebsstunden zeigte eine Dehnung deutlich unter dem Grenzwert von 1,51 TP5T. Hierbei handelt es sich nicht um Katalogketten mit Marketingversprechen – die metallurgische Qualität ist tatsächlich gegeben.“
„Unser Distributionszentrum in Leicester verfügt über acht Förderbandantriebe, die wir innerhalb von zwei Jahren von Keilriemen auf Rollenketten umgerüstet haben. Ever Power übernahm die Konstruktion der Kettenräder für unsere Sonderwellengrößen problemlos und lieferte die erste Charge in weniger als zehn Werktagen. Die Lieferzeiten für nachfolgende Abrufaufträge waren durchweg zuverlässig – ein entscheidender Faktor für unseren geplanten Wartungsplan.“
„Wir benötigten eine O-Ring-gedichtete, NSF H1-geschmierte Edelstahlkette für die Reinigungsanlage unserer Geflügelverarbeitungsanlage in Norfolk. Ever Power war einer der wenigen Lieferanten, die unsere Anforderungen sofort verstanden, ohne dass langwierige Rückfragen nötig waren. Die technische Korrespondenz vor der Bestellung war präzise und effizient. Der Preis war wettbewerbsfähig, und die Kette ist seit 14 Monaten ohne jegliche Wartung im Einsatz.“
Riemenantrieb vs. Rollenkette: Ein direkter Vergleich
| Parameter | Keilriemenantrieb | Rollenkettenantrieb |
|---|---|---|
| Wirkungsgrad der Kraftübertragung | 94 – 96% | 97 – 99% |
| Schlupf unter Spitzenlast | Ja – chronisches Problem | Keine – positive Motivation |
| Maximal übertragbare Last | Durch Reibung begrenzt | Extrem hoch (positive Maschenweite) |
| Empfindlichkeit gegenüber Öl/Verunreinigungen | Sehr hoch – Riemenverschleiß | Benötigt Schmierung – verträgt schmutzige Umgebungen. |
| Längenverstellbarkeit | Neue Riemenbestellung erforderlich | Links auf der Website hinzufügen/entfernen |
| Toleranz für Wellenausrichtung | Mäßige Toleranz | Niedrig – präzise Ausrichtung erforderlich |
| Geräuschpegel | Ruhig | Höher – abhängig von Geschwindigkeit und Schmierung |
| Typische Nutzungsdauer (bei guter Wartung) | 2.000 – 8.000 Stunden | 15.000 – 25.000 Stunden |


