
Makaralı Zincirin Çalışma Prensibi ve Hızın Her Şeyi Nasıl Değiştirdiği
Bir makaralı zincir, iki veya daha fazla dişli çark etrafında eklemlenen bir dizi sert bağlantı aracılığıyla güç iletir. Her bağlantı düzeneği iç plakalar, dış plakalar, pimler, burçlar ve makaralardan oluşur; makara, dişli çark dişlerinin yan yüzeyleriyle temas eden ve yuvarlanan, kayma sürtünmesini yuvarlanma temasına dönüştüren elemandır. Yavaş ve orta hızlarda bu mekanizma zarif bir şekilde basittir: zincir her dişli çark dişine düzenli bir sırayla girer, makara diş oluğuna düzgün bir şekilde oturur, kuvvet aktarılır ve bağlantı diğer taraftan çıkar. Sistem tahmin edilebilir, yükler aynı anda birden fazla dişe eşit olarak dağıtılır ve aşınma oranları düşüktür.
Hız, bu düzenli tabloyu birbirini güçlendiren çeşitli şekillerde bozar. Zincir hızı arttıkça, her bir bağlantıya etki eden merkezkaç kuvveti hızın karesiyle artar; hız iki katına çıkarsa, merkezkaç yükü dört katına çıkar. Bu radyal kuvvet, zinciri dişli çarka karşı gergin tutacak olan gerilimi etkili bir şekilde azaltır. Eş zamanlı olarak, zincirin dişli çark üzerine oturduğunda bir daire değil, bir çokgen oluşturduğu geometrik gerçekliği olan kiriş etkisi, dişli çark sabit açısal hızda dönse bile titreşimli bir hız üretir. Bu çokgensel etki her zaman mevcuttur, ancak yüksek hızlarda şiddetlenir ve makaralı zincir tahriklerinde hız kaynaklı titreşimin birincil kaynağını oluşturur. Kritik hız eşiklerinde, zincirin doğal frekansı ile bu zorlanmış uyarımlar arasındaki rezonans, genliğin keskin bir şekilde tepe noktasına ulaşmasına neden olarak, yönetilebilir salınımı, yağlayıcı filmlerini sıyıran, makara oturma yüzeylerini aşındıran ve yorulma çatlaklarının oluşumunu hızlandıran yıkıcı bir titreşime dönüştürür.
Temel Fizik Bilgisi
Zincir bağlantısına etki eden merkezkaç yükü, aşağıdaki oranlarda değişir: v²3 m/s hızda, merkezkaç etkileri 1 m/s hıza göre 9 kat daha fazladır.
Çokgensel Eylem
Dişli çarkın devir sayısı sabit olsa bile, her bir diş temasındaki kiriş-yay farkı nedeniyle zincir hızda salınım yapar; bu da yüksek hızlı titreşimin temel nedenidir.

Hıza Bağlı Titreşim: Kullanım Ömrünü Kısaltan Üç Mekanizma
1. Dişin Temas Noktasında Darbe Yüklenmesi
Her bir makara dişli çarkın diş oluğuna oturduğunda, kısa ama şiddetli bir darbe meydana gelir. Düşük hızlarda bu, zincirin elastik deformasyon kapasitesi içinde emilir. Yüksek hızlarda, her darbenin enerjisi hızla artar – kavrama hızının karesiyle orantılıdır – ve makara tekrar yerine oturmadan önce hafifçe geri seker. Bu mikro çekiçleme hareketi, hem makaranın hem de dişli çark dişinin sertleştirilmiş yüzeyini aşındırır, pim burç aşınmasını hızlandırır ve yorulma çatlaklarının tohumu olan bağlantı plakalarına çekme gerilimi darbeleri gönderir. 17 dişli bir dişli çarkla 1500 RPM'de çalışan bir tahrik sisteminde, kavrama olayları saniyede 400'den fazla kez gerçekleşir. Her bir darbe mutlak enerji açısından küçük olsa bile, milyonlarca döngü boyunca biriken kümülatif yorulma hasarı muazzamdır. Doğu Midlands'deki otomatik paketleme veya Batı Yorkshire'daki hızlı döngülü konveyör hatları gibi sektörlerde yüksek hızlı uygulamalar için tahrik sistemleri belirleyen mühendisler, devir başına daha fazla kavrama olayına yük dağıtarak, daha düşük hatveli ve daha fazla diş sayısına sahip zincirler seçerek bunu dikkatlice hesaba katmalıdır.
2. Enine Titreşim ve Tel Titremesi
Dişliler arasındaki desteksiz zincir açıklığı – gevşek tel ve gergin tel – mekanik olarak gerilmiş bir kiriş gibi davranır. Birim uzunluk başına kütlesi, açıklık uzunluğu ve gerilimi tarafından belirlenen doğal frekanslara sahiptir. Hız arttıkça ve merkezkaç kuvveti etkili gerilimi azalttıkça, bu doğal frekanslar değişir. Çokgen hareketten veya diş temasından kaynaklanan zorlanmış frekans, telin doğal frekansıyla çakıştığında, enine rezonans meydana gelir. Zincir kelimenin tam anlamıyla yana doğru savrulur, bazen koruma plakalarına temas edecek, gürültü üretecek veya zincir yüzeylerinden yağlayıcıyı fırlatacak kadar şiddetli bir şekilde savrulur ve aşınmayı hızlandırır. Tel titreşimi, genellikle bir zincir tahrik sisteminin güvenli hız sınırlarının dışında çalıştığının ilk görünür belirtisidir. Coventry yakınlarındaki otomotiv kaporta atölyelerinde kullanılan yüksek hızlı transfer konveyörlerine veya Humber bölgesindeki gıda işleme tesislerindeki hızlı döngülü şişe hatlarına aşina olan İngiltere'deki bakım mühendisleri bu modeli tanıyacaktır. Sorunun kök nedeni anlaşıldıktan sonra, genellikle merkez mesafesinin azaltılması, tel ön geriliminin artırılması veya kılavuz rayların eklenmesi gibi çözümler oldukça basittir; ancak sorunun basit zincir aşınması olarak yanlış tanımlanması, pahalı ve etkisiz parça değiştirme döngülerine yol açar.
3. Yüksek Hız Koşullarında Yağlama Arızası
Etkin yağlama, bir makaralı zincirin yıllarca dayanması ile aylar içinde arızalanması arasındaki farkı yaratır. Düşük ve orta hızlarda, aralıklarla uygulanan yağ, kılcal etki yoluyla pim-burç boşluklarına nüfuz ederek metal-metal temasını önleyen bir ayırıcı film oluşturur. Yüksek hızlarda, merkezkaç kuvvetleri, aşınmanın meydana geldiği dar boşluklara girmeden önce yağı dışarı fırlatır. Eklemleme sırasında pim ve burç arasında oluşan ince elastohidrodinamik film aralıklı hale gelir ve sonunda ihmal edilebilir hale gelir. Metal yüzeyler daha sonra her eklemlemede yapışkan aşınmaya maruz kalır ve aşınmayı daha da hızlandıran aşındırıcı kalıntılar oluşturur. Temas bölgesindeki sıcaklık hızla yükselir, sertleştirilmiş yüzeyleri yumuşatır ve yorulma direncini azaltır. Makaralı zincir hızının yaklaşık 5 m/s'yi aştığı herhangi bir tahrik sisteminde yağlama yöntemi kritik olarak incelenmelidir; 2 m/s'de yeterli olan damla besleme sistemleri tamamen yetersiz hale gelir ve banyo veya zorlamalı sirkülasyon yağlaması düşünülmelidir. Bu, Büyük Manchester gıda üretim koridorunda bulunan yüksek hızlı şişeleme ve konserveleme işlemlerinde sıklıkla tekrarlanan bir derstir.
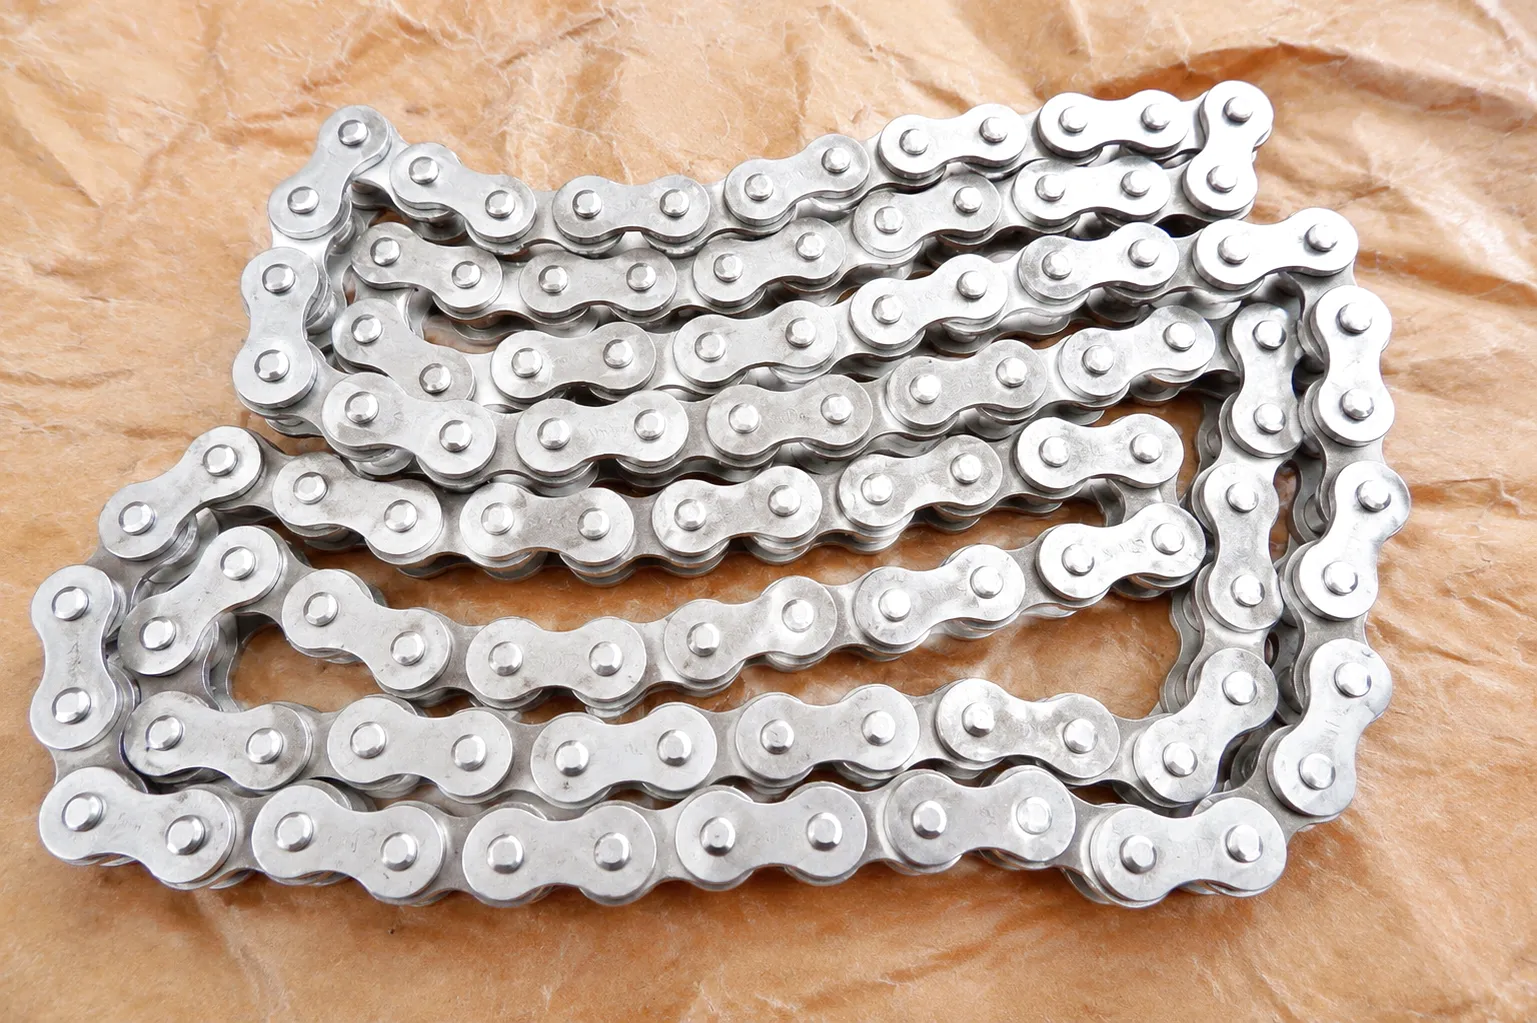
Bağlantı Plakaları
Orta karbonlu ve alaşımlı çelik (40Cr, 42CrMo). Tamamen sertleştirilmiş. Çekme dayanımı 800–1.100 MPa.
İğneler
Alaşımlı çelik. 58–62 HRC sertliğinde yüzey sertleştirme işlemi uygulanmıştır. Hassas taşlanmış çap. Yorulma dayanımı derecelendirilmiştir.
Burçlar
Karbonlanmış alaşımlı çelik. 0,4–0,8 mm kasa derinliği. Güvenilir yağlama filmi için sıkı iç çap toleransları.
Silindirler
Yüzey sertleştirilmiş çelik veya paslanmaz çelik. Hassas taşlanmış dış çap. Diş darbesini azaltır ve yükü eşit şekilde dağıtır.
Ever Power Makaralı Zincirin Temel Teknik Avantajları
✓ Uzatılmış Yorulma Ömrü
Bağlantı plakalarının bilye püskürtme işlemi, yüzeyde doğrudan eğilme yüklerinin uyguladığı çekme gerilimlerine karşı koyan sıkıştırıcı kalıcı gerilim oluşturur. Ever Power'ın orta ve ağır seri makaralı zincirlerinde standart olan bu işlemin, kontrollü laboratuvar testlerinde, aynı nominal yükte bilye püskürtme işlemi uygulanmamış eşdeğerlerine kıyasla plaka yorulma ömrünü 30–50% uzattığı gösterilmiştir.
✓ Önceden Yüklenmiş Yağlama
Pim burçlu tertibatlar, üretim sırasında kontrollü basınç koşulları altında önceden yağlanır; bu basınç, gres veya yağı iç boşluk hacimlerine zorlar. Bu, ilk çalıştırmadan itibaren anında yağlama sağlar ve özellikle ilk çalışma saatlerinde orantısız aşınmaya neden olan kuru çalışma dönemini ortadan kaldırır; bu özellik, çalıştırma prosedürlerinin uygulanamadığı acil bakım durdurmaları sırasında takılan yedek zincirler için son derece önemlidir.
✓ Dar Aralık Toleransı
Dişli aralığının hassasiyeti (ardışık pim merkezleri arasındaki mesafe varyasyonu), yükün dişli çark dişleri boyunca ne kadar eşit dağıldığını ve zincirin hızda ne kadar düzgün çalıştığını doğrudan etkiler. Ever Power, dişli aralığı toleransını ISO 606 sınıf A gereksinimleri dahilinde (çoğu seri için nominal dişli aralığının ±0,08%'si) tutarak, aksi takdirde zincirin nominal çekme kapasitesinin çok altında yorulma çatlağı yayılımını başlatacak olan tek tek bağlantılardaki yük yoğunlaşmasını azaltır.
✓ O-Ring ve X-Ring Contalı Varyantlar
Zorlu dış mekan veya yüksek kirlilik ortamları için — Galler sınırındaki ıslak tarlalarda çalışan tarım makineleri veya Kuzey İngiltere'deki açık madencilik ekipmanları gibi — sızdırmaz zincir varyantları, aşındırıcı parçacıkları dışarıda tutarken, pim-burç arayüzünde yağlayıcıyı muhafaza eder. Bu, dış kirliliği iç aşınma oranından etkili bir şekilde ayırarak, sık yağlama işleminin pratik olmadığı uygulamalarda servis aralıklarını önemli ölçüde uzatır.
✓ Korozyona Dayanıklı Yüzey Kaplamaları
Standart karbon çelik zincirler, genel korozyon koruması için çinko-nikel kaplama veya siyah oksit işleminden faydalanır. Denizcilik veya kıyı endüstrisi uygulamaları (özellikle Hull, Great Yarmouth ve Aberdeen'den faaliyet gösteren İngiltere açık deniz rüzgar türbini bakım tedarik zincirleri için giderek daha önemli hale geliyor), tamamen paslanmaz çelik zincir yapılarla veya tuz püskürtmeli ortamlarda yapısal bütünlüğü koruyan ve saf pasifleştirilmiş paslanmaz çeliğin bazen tehlikeye attığı yorulma özelliklerinden ödün vermeyen çinko pulu kaplı karbon çelik varyantlarıyla karşılanabilir.
Öne Çıkan Yüksek Mukavemetli Makaralı Zincir Ürünleri
Ağır Hizmet Serisi
Caterpillar için Yüksek Mukavemetli Makaralı Zincir 120HSP-00
Caterpillar ağır ekipman uygulamalarının taleplerini karşılamak üzere özel olarak tasarlanmıştır. Bu zincir, yüksek döngülü yükler altında olağanüstü çekme dayanımı ve yorulma direnci sunarak inşaat, madencilik ve büyük ölçekli hafriyat makineleri için idealdir. HSP ibaresi, İngiltere'deki taş ocakçılığı ve altyapı projelerinde yaygın olan yüksek hızlı, yüksek torklu çalışma koşullarında bile uzun hizmet ömrü için hassas pim ve burç geometrisine sahip ağır seri yapıyı belirtir.
OEM Yedek Parça Serisi
Caterpillar için Yüksek Mukavemetli Makaralı Zincir C100HSP-00
C100HSP-00, Caterpillar'ın boyut ve performans özelliklerine göre tasarlanmış hassas bir OEM yedek makaralı zincirdir. Karbon içeriği optimize edilmiş bağlantı plakası çeliği, karbonlanmış ve yüzey sertleştirilmiş pimler ve önceden yüklenmiş bir yağlama sistemi ile bu zincir, orijinal ekipmanla aynı yük döngüleri ve hız aralıkları için üretilmiştir; ancak Ever Power'ın tedarik zinciri esnekliği ve teslimat süreleri, bazen doğrudan fabrika OEM kanallarını etkileyen gecikmeler olmadan yedek parçalara ihtiyaç duyan İngiltere inşaat filosu yöneticilerine uygundur.
Makaralı Zincir Teknik ve Performans Parametreleri
| Parametre | Standart Seri | Ağır (HSP) Serisi | Paslanmaz Çelik Serisi |
|---|---|---|---|
| Ses Aralığı | 6,35 – 76,2 mm | 9,525 – 76,2 mm | 6,35 – 50,8 mm |
| Minimum Çekme Mukavemeti | 14 – 320 kN | 22 – 400 kN | 8 – 160 kN |
| İzin verilen maksimum hız | 18 m/s'ye kadar (yağlanmış) | 12 m/s'ye kadar | 10 m/s'ye kadar |
| Pim Yüzey Sertliği | 56–62 HRC | 58–63 HRC | 30–40 HRC (martensitik) |
| Bağlantı Plakası Malzemesi | C45, 40Cr çelik | 42CrMo, 20CrMnTi | SS 304 / SS 316 |
| Adım Toleransı | ISO 606 A Sınıfı | ISO 606 A Sınıfı | ISO 606 A Sınıfı |
| Çalışma Sıcaklığı Aralığı | -10°C ila +150°C | -10°C ila +150°C | -40°C ila +200°C |
| Yağlama Tipi | Damla / banyo / püskürtme | Zorlamalı sirkülasyon / kapalı | Sızdırmaz / kuru yağlama |
| Değiştirmeden Önceki Maksimum Uzama | 30 bağlantı aralığından 2% | 30 bağlantı aralığından 2% | 30 bağlantı aralığında 1,5% |
Endüstriyel Uygulama Senaryoları: Makaralı Zincir Hız Yönetiminin En Önemli Olduğu Durumlar
🏭 Çelik ve Metal İşleme — Sheffield ve Rotherham
Güney Yorkshire çelik üretim bölgesindeki haddehaneler, çubuk işleme hatları ve bobin taşıma sistemleri, makaralı zincirin hem yüksek yüklere hem de önemli miktarda ısıya maruz kaldığı ağır hizmet tipi konveyörler kullanmaktadır. Buradaki zorluk genellikle maksimum hız değil, kütükler veya bobinler hatta girerken orta hızın şok yüklemeyle birleşimidir. Ağır seri bağlantı plakalarına ve sızdırmaz yağlamaya sahip yüksek mukavemetli makaralı zincir, dişli çark dişlerinin sıçramasına neden olmadan önce yorulma uzamasını yakalamak için düzenli sonik gerilim izleme ile birlikte tercih edilen özelliktir.
🚗 Otomotiv Montajı — Coventry, Birmingham ve Sunderland
Birleşik Krallık otomotiv fabrikalarındaki gövde aktarma hatları ve üstten güç ve serbest hareket sağlayan konveyörler, hassas bir şekilde kontrol edilen hızlarda çalışır; ancak bu hızlar genellikle standart makaralı zincir değerlerinin üst sınırındadır. Titreşim birincil endişe kaynağıdır çünkü zincir yolundaki herhangi bir salınım, robotik kaynak ve montaj istasyonları için doğrudan konum hatasına dönüşür. Azaltılmış hatveli zincirler, küçük çaplı dişlilerde artırılmış diş sayısı ve otomatik gerdiriciler standart özelliklerdir. Bu tür fabrikalardan elde edilen tahrik döngüsü verileri, yanlış hizalamanın titreşime hız kadar katkıda bulunduğunu ortaya koymaktadır; bu nedenle Ever Power, hizalama aletleriyle birlikte eşleşen genişlikte dişli ve zincir setleri tedarik etmektedir.
🌿 Tarım Makineleri — Doğu Midlands ve Doğu Anglia
Biçerdöverler, yuvarlak balya makineleri ve tahıl kurutucuları, PTO'dan veya özel motorlardan harman tamburlarına, elevatör zincirlerine ve helezonlara güç aktarmak için makaralı zincir tahrik sistemlerine güvenir. Bu uygulamalar, tarla başı dönüşlerinde sıfıra yakın yükten, ürün alımı sırasında tam nominal torka kadar oldukça değişken yükleme ile karakterize edilir; bu da tarla hızı ve ürün yoğunluğuna bağlı olarak değişen frekanslarda alternatif gerilim döngüleri oluşturur. Tarımsal makaralı zincirler, uzun mevsimsel döngüler boyunca aynı anda şok yüklerini karşılamalı ve yorulma direncini korumalıdır. Hasat sezonu boyunca yeniden yağlama gerektirmeden çalışabilen O-ring contalı zincirler, Lincolnshire ve Norfolk'taki makine üreticileri tarafından sıklıkla tercih edilmektedir.
🧪 Gıda ve İçecek İşleme — Büyük Manchester ve Yorkshire
Şişeleme hatları, poşet doldurma sistemleri ve paketleme konveyörleri, çok sıkı konum toleranslarıyla sürekli olarak yüksek hızda çalışır. Islak bölgeler için varsayılan özellik paslanmaz çelik makaralı zincirdir ve gıda sınıfı yağlayıcının ürün akışlarını kirletmeden pim-burç arayüzünde yeterli yağlamayı sağlama zorluğu, sızdırmaz zincir tasarımında önemli yeniliklere yol açmıştır. İngiltere'nin kuzeyindeki gıda işleme operatörleri, fabrikada önceden yüklenmiş USDA H1 onaylı yağlayıcılara sahip zincirleri rutin olarak belirterek, çevrimiçi yeniden yağlama ihtiyacını ortadan kaldırır ve maliyetli geri çağırmalara yol açabilecek ürün kontaminasyonu olaylarının riskini azaltır.
⛏ Madencilik ve Taş Ocağı İşletmeciliği — Galler, İskoçya ve Kuzey İngiltere
Madencilik sektöründe kullanılan zırhlı yüzey konveyörleri, kanatlı konveyörler ve kırıcı tahrik zincirleri, diğer tüm makaralı zincir uygulamalarına kıyasla en zorlu çalışma döngülerine maruz kalmaktadır. Zincir hızı genellikle orta düzeydedir, ancak aşındırıcı toz yutma, yüksek statik yükler ve kırıcı besleme noktalarındaki şok yüklemesi, standart zincirlerin hızla arızalanmasına neden olan bir ortam yaratır. Kalın bağlantı plakalarına, geniş çaplı pimlere ve ofset bağlantı yapısına sahip yüksek mukavemetli karbon çelik zincirler standarttır. Ever Power, Yorkshire kireçtaşı ocaklarından Galler arduvaz ve granit işletmelerine kadar taş ocaklarında yaygın olarak kullanılan belirli kırıcı ve konveyör OEM platformları için tasarlanmış, özel dişli çarklara sahip özel hatveli madencilik zincirleri tedarik etmektedir.
🛠 Malzeme Taşıma ve Lojistik — Midlands Dağıtım Merkezleri
Coventry, Northampton ve Milton Keynes çevresindeki yoğun dağıtım merkezleri kümesinde bulunan sıralama sistemleri, palet konveyörleri ve otomatik depolama ve geri alma sistemleri, orta ila yüksek hızlarda, günün 24 saati boyunca makaralı zincirlerle çalışır. Buradaki çalışma döngüsü aralıksızdır - 7/24 çalışma, bakım için hiçbir zaman aralığı bırakmaz - bu da ilk zincir seçimini ve yorulma ömrü tahminini son derece önemli hale getirir. Sıkı adım toleranslarına sahip ve önceden yağlanmış tertibatlara sahip simplex ve duplex zincirler, bakım ekiplerinin yalnızca uzama izlemesinden yola çıkarak değiştirme aralıklarını tahmin etmelerini sağlar ve hem erken değiştirmeyi hem de tüm sıralama koridorunu devre dışı bırakabilecek arıza modlarının riskini önler.

Müşteri Başarı Öyküsü: Sheffield'deki Bir Levha Haddehanesinde Konveyör Tahrik Sisteminin Yeniden Düzenlenmesi
Sheffield'in Don Vadisi bölgesinde faaliyet gösteren ve inşaat ve açık deniz sektörleri için yapısal çelik levha işleyen orta kapasiteli bir levha haddeleme tesisinde, tesisin ana haddeleme tezgahlarına hizmet veren çıkış tablası tahriklerinde kabul edilemez sıklıkta silindir zinciri arızası yaşanıyordu. Tahrik sistemleri, 38 dişli tahrik dişlisiyle yaklaşık 4,2 m/s hızda çalışıyor ve her levha giriş olayında ağır şok yüklemesine maruz kalıyordu. Zincir, değiştirildikten sonra sekiz ila on iki hafta içinde bağlantı plakası kırılması nedeniyle arızalanıyor ve tesisin bakım müdürü tarafından üretim kaybı ve acil işçilik maliyetleri birleştirildiğinde olay başına 18.000 £'dan fazla olduğu tahmin edilen planlanmamış duruş maliyetleri oluşturuyordu.
Ever Power'ın teknik satış ekibiyle yapılan görüşmelerin ardından, kapsamlı bir tahrik sistemi denetimi gerçekleştirildi. İnceleme, üç birleştirici faktörü ortaya çıkardı: mevcut zincir, yayınlanan yorulma gücü değerinin yaklaşık 78%'sinde çalışan standart seri 100 hatveli bir zincirdi - tek başına spesifikasyon dahilindeydi ancak giriş şok yükleri için yetersiz bir pay bırakıyordu; dişli merkezleri, kullanım ömrü boyunca yatay hizalamadan 1,4 mm kaymıştı ve bu da bağlantı plakalarında yanal yük oluşturuyordu; ve yağlama yöntemi - iki haftada bir manuel gres tabancası uygulaması - hız ve çalışma döngüsü için tamamen yetersizdi. Yeniden spesifikasyon, daha kalın bağlantı plakaları ve geliştirilmiş pim çeliği ile Ever Power ağır seri 100HSP zincirine, tahrik dişlisinde otomatik devridaimli yağlamaya ve tek seferlik lazer hizalama düzeltmesine geçilmesini içeriyordu. Tahrik edilen dişlideki diş sayısı, gerekli çıkış hızını dengeleyici bir tahrik oranı ayarlamasıyla korurken, her bir kavrama darbe enerjisini azaltmak için 17'den 21'e çıkarıldı. Uygulamanın ardından, müşteri takip eden on dört aylık izleme döneminde zincirde hiçbir yorulma arızası bildirmedi; bu da neredeyse her ay meydana gelen arızalardan yıl boyu süren güvenilirliğe geçiş anlamına geliyor.
Ekonomik hesaplamalar basitti. Ağır seri zincirlerin birim fiyatı daha yüksek olduğu için yıllık zincir maliyeti mütevazı bir şekilde arttı. Ancak planlanmamış arıza sürelerinin ortadan kaldırılması bu artışı fazlasıyla telafi etti; fabrika bakım müdürü, üretim süresinin geri kazanılması, acil durum iş gücü azaltımı ve dişli çarklar ile şaft yataklarında meydana gelen ikincil hasarın azalması hesaba katıldığında yıllık 90.000 £'dan fazla tasarruf sağlandığını tahmin etti. Bu örnek, Ever Power'da, uygun hız ve yorulma analizinin, uygun yağlama ve hizalama ile birleştirildiğinde, makaralı zincirlerin hizmet ömrünü, yalnızca malzeme iyileştirmelerinin sağlayabileceğinden daha fazla nasıl dönüştürebileceğinin referans örneği olarak kullanılmaktadır.
“İki yıl içinde, test tablasındaki yorulma kaynaklı arızaları çözmek için üç farklı tedarikçiyle çalışmıştık. Ever Power'ın ağır seri zinciri ve önerdikleri yağlama sistemi, sorunu tamamen çözdü. On dört aydır tek bir bağlantı plakası kırılması olmadan çalışıyoruz. Satış öncesi teknik destek, şimdiye kadar çalıştığım herhangi bir uzman mühendislik danışmanınınki kadar iyiydi.”
— Robert M., Bakım Müdürü, Çelik Levha Fabrikası, Sheffield
“Ever Power'ın kırıcı tahrik sistemimiz için özel olarak ürettiği zincir, denizaşırı bir üreticiden beklediğimden daha hızlı geldi; teknik onaydan Birmingham'a teslimata kadar sadece üç haftadan biraz fazla bir süre geçti. Boyutsal doğruluk mükemmeldi ve eşleşen dişliler ilk günden itibaren kusursuz bir şekilde çalıştı. Tahrik sistemi daha sessiz çalışıyor ve kırıcı çerçevesindeki titreşim, önceki zincire göre ölçülebilir derecede daha düşük. Kaliteli ürün ve uygulamayı gerçekten anlayan bir tedarikçi.”
— David K., Tesis Mühendisliği Sorumlusu, Taş Ocağı İşletmeleri, Midlands
“Şişeleme hattı konveyörlerimizi on sekiz ay önce Ever Power'dan temin ettiğimiz paslanmaz çelik sızdırmaz zincirlerle değiştirdik. USDA onaylı fabrikada yüklenen yağlayıcı sayesinde o zamandan beri zincir yağlamasıyla ilgili tek bir gıda güvenliği olayı yaşamadık. Mühendislik açısından, on iki aylık kontrolümüzde zincir uzaması 0,8%'nin altındaydı; bu da değiştirme eşiğinin çok altında. Bunlar, üretim kalite ekibimize spesifikasyonu haklı çıkarmak için tam olarak ihtiyacımız olan rakamlar.”
— Sarah L., Proses Ekipman Mühendisi, İçecek Üreticisi, Greater Manchester


Sıkça Sorulan Sorular — Makaralı Zincir Hızı, Titreşim ve Yorulma Ömrü
Ever Power · Hassas Makaralı Zincir Üretimi
Doğru makaralı zinciri belirlemeye hazır mısınız?
Bize tahrik sisteminizin özelliklerini, uygulama detaylarını veya yedek zincir referans numarasını gönderin; mühendislik ekibimiz 24 saat içinde teknik öneri ve fiyatlandırma ile size yanıt verecektir.
gzl tarafından düzenlendi


