

Der Kettendurchhang ist eine der technischen Realitäten, mit denen sich erfahrene Förderanlagenkonstrukteure ständig auseinandersetzen müssen, die aber in der Fachliteratur für Praktiker selten die notwendige strukturierte Behandlung erfährt. Bei Rollenkettenförderanlagen – ob Schwerlastförderanlage für Zuschlagstoffe in Sheffield, lebensmittelverarbeitende Anlagen in Birmingham oder Palettieranlage in einem Logistikzentrum bei Manchester – bestimmt der Kettendurchhang zwischen den Auflagepunkten direkt den Kettenverschleiß, die Eingriffsqualität der Kettenräder, den Antriebsleistungsbedarf und letztendlich die Lebensdauer des gesamten Antriebsstrangs. Ein falscher Kettendurchhang führt zu vorzeitigem Ausfall durch zu viel Spiel oder zu starker Zugbelastung durch zu straff gespannte Ketten.
Der Kettendurchhang von Rollenketten, technisch definiert als die senkrechte Durchbiegung eines frei hängenden Kettenabschnitts in seiner Mitte, wird durch die klassische Kettenlinienmathematik beschrieben. In der Praxis benötigen Ingenieure jedoch schnelle und zuverlässige Methoden, die sich in Einrichtungs- und Wartungsverfahren in der Werkstatt umsetzen lassen. Dieser Artikel erläutert die physikalischen Grundlagen, die Berechnungsgrundlagen, Materialaspekte, praxisnahe Kontrollstrategien und die häufigsten Fehlerursachen bei unsachgemäßer Kettendurchhangkontrolle. Er untersucht außerdem, warum die Wahl der Kette selbst – ihre Teilung, ihre Konstruktion, ihre Schmierungsgeometrie – ebenso großen Einfluss auf die zulässigen Durchhangtoleranzen hat wie die verwendeten Spannvorrichtungen.
Was der Kettendurchhang bei einem Rollenkettenantrieb tatsächlich bedeutet
Die Physik der hängenden Spannweite
Wenn eine Rollenkette zwischen zwei Kettenrädern auf einem horizontalen oder nahezu horizontalen Förderband läuft, ist die lose Seite – der Rücklaufstrang – nicht perfekt gespannt. Unter ihrem Eigengewicht beschreibt sie eine Kurve. Diese Kurve ist eine Kettenlinie, dieselbe Form, die ein Tragseil unter der Schwerkraft annimmt. Das lineare Gewicht der Kette (Masse pro Längeneinheit, angegeben in kg/m) bestimmt zusammen mit der freien Spannweite und der angelegten Spannung, wie stark diese Kurve an ihrem tiefsten Punkt durchhängt. Eine Kette mit einer Teilung von 38,1 mm und einem linearen Gewicht von 8,5 kg/m hängt über eine freie Spannweite von 3 Metern stärker durch als eine Kette mit gleicher Teilung aus leichterem Material über dieselbe Strecke, vorausgesetzt, alle anderen Faktoren sind gleich. Das Verständnis dieses Zusammenhangs ist die Grundlage für jede Durchhangberechnung, die ein Instandhaltungstechniker jemals durchführen muss.
Warum der Durchhang wichtiger ist, als die meisten Ingenieure erwarten
Zu starker Kettendurchhang führt dazu, dass die Kette unkontrolliert an Führungsschienen oder -leisten reibt. Dies verursacht abrasiven Verschleiß an den äußeren Laschen und beschädigt die Unterseite von Trägern und Anbauteilen. Noch kritischer ist die dadurch entstehende dynamische Instabilität, da das Antriebsritzel die Kette ruckartig statt gleichmäßig spannt und so Stoßbelastungen an allen Bolzen-Buchsen-Verbindungen erzeugt. Umgekehrt beseitigt eine zu stark gespannte Kette zwar den Durchhang vollständig, setzt aber Lager und Rollenkettenbolzen einer permanenten hohen Radialbelastung aus. Dies beschleunigt die Ermüdungsrissbildung in den Laschen und quetscht den Schmierfilm in den Buchsen. Die richtige Balance zu finden und diese auch bei normaler Kettenlängung beizubehalten, ist die praktische Herausforderung, der sich dieser Leitfaden widmet.
Branchenweit übliche Zielvorgaben für die steile Bodenhaftung
Der allgemein anerkannte Richtwert für horizontale Rollenkettenförderer, wie er in BS ISO 606 veröffentlicht und in der britischen Anlagenbaupraxis verwendet wird, sieht einen Durchhang auf der schlaffen Seite von ca. 21 TP5T der Kettenrad-Mitte vor. Bei einem Achsabstand von 2.000 mm entspricht dies einer Durchbiegung in der Mitte von etwa 40 mm. Dies ist jedoch ein Richtwert und keine allgemeingültige Regel. Schrägförderer, Ketten mit schweren Anbauteilen, Hochgeschwindigkeitsantriebe und Systeme, die in Umgebungen mit Schwingungsverstärkung betrieben werden, erfordern engere Toleranzen – oft 1,51 TP5T oder sogar 11 TP5T der Kettenlänge. Sehr langsame, hochbelastete horizontale Förderer hingegen können einen etwas größeren Durchhang tolerieren, ohne dass dies negative Folgen hat, sofern eine ausreichende Abstützung der Rücklaufkette vorhanden ist.
Wie man den Durchhang einer Rollenkette berechnet – Schritt für Schritt

Die in der Ingenieurpraxis verwendete vereinfachte Formel zur Berechnung des Durchhangs einer Tragseilleitung leitet sich von der parabolischen Näherung der vollständigen Tragseilgleichung ab – eine Näherung, die bis auf 1% für Durchhangtiefen unterhalb von 10% der Spannweite genau bleibt und somit praktisch alle praktischen Förderbandkonstruktionen abdeckt. Die maßgebliche Gleichung lautet:
Wo F ist der Durchhang in der Mitte in Metern, w ist das lineare Gewicht der Kette in Newton pro Meter (N/m). L ist die freie Spannweite in Metern, T Die Kettenspannung in der Mitte des durchhängenden Kettenstrangs wird in Newton gemessen. Diese Angabe wird von britischen Förderbandkonstrukteuren am häufigsten verwendet, wenn sie mit den Datenblättern der Kettenhersteller arbeiten. Um die lineare Masse der Kette (kg/m) in das lineare Gewicht (N/m) umzurechnen, multiplizieren Sie einfach mit 9,81.
Ein horizontaler Förderer für Zuschlagstoffe in einem Steinbruch bei Leeds verwendet eine Rollenkette mit 38,1 mm Teilung und einer linearen Masse von 6,8 kg/m. Die Spannweite des freitragenden Rücklaufstrangs beträgt 2,4 m. Die Zugkraft auf der schlaffen Seite, gemessen mit einem Strangspannungsmessgerät nach der Inbetriebnahme, beträgt 420 N.
w = 6,8 × 9,81 = 66,7 N/m
L² = 2,4² = 5,76 m²
8 × T = 8 × 420 = 3360 N
f = (66,7 × 5,76) / 3360 = 0,114 m = 114 mm
Der Zielwert für das 2%-System bei einer Spannweite von 2400 mm beträgt 48 mm. Bei 114 mm weist diese Kette einen deutlich zu starken Durchhang auf und muss nachgespannt werden – ein häufiges Problem bei älteren Förderbändern in britischen Steinbrüchen und Kieswerken, bei denen die regelmäßige Überprüfung der Kettenspannung vernachlässigt wurde.
Faktoren, die die Durchbiegungsgleichung in realen Systemen verschieben
Temperatur
Rollenketten aus Kohlenstoffstahl dehnen sich unter Hitzeeinwirkung um etwa 11 Mikrometer pro Meter und Grad Celsius aus. Eine 10 m lange Förderkette, die in einem Lackierofen der Automobilindustrie in Birmingham bei 80 °C läuft, ist im Vergleich zu einer Umgebungstemperatur von 20 °C etwa 6,6 mm länger – genug, um den Durchhang messbar zu reduzieren, wenn kein automatischer Kettenspanner vorhanden ist. Edelstahllegierungen dehnen sich etwas anders aus und müssen daher gesondert berücksichtigt werden.
Verschleißverlängerung
Mit zunehmendem Verschleiß der Bolzenbuchsen verlängert sich jedes Kettenglied geringfügig. ISO 606 legt eine maximal zulässige Dehnung von 31 TP5T für Standardantriebsketten und häufig 1,5–21 TP5T für Förderketten mit Anbauteilen fest. Eine Kette, die sich auf einer Länge von 3 m um 21 TP5T gedehnt hat, verlängert diese Länge um etwa 60 mm, wodurch der Durchhang direkt zunimmt, sofern die Spannvorrichtung keinen entsprechenden Verstellbereich aufweist. Die Überwachung der Kettenlängung mit einem Verschleißanzeiger sollte in jedem britischen Betrieb mit kontinuierlich arbeitenden Rollenkettenförderern vierteljährlich erfolgen.
Neigungswinkel
Sobald ein Förderband eine Neigung von etwa 15 Grad überschreitet, verringert sich die senkrecht zur Kettenmittellinie wirkende Gewichtskomponente der Kette (die den Durchhang verursacht) – die Zugkraft auf der Zugseite steigt jedoch steil an. Im Endeffekt weisen geneigte Förderbänder im Allgemeinen einen geringeren Durchhang des Rücklaufstrangs auf, sind aber anfälliger für Überspannungsfehler, wenn die Spannvorrichtung nicht korrekt kalibriert ist. Steil geneigte Förderbänder, die in britischen Bergwerksresten und Tiefbaugruben eingesetzt werden, weisen häufig beide Bedingungen gleichzeitig auf und erfordern spezielle Berechnungen der Spannvorrichtung.
Anbaugerätebeladung
Viele industrielle Förderketten tragen Anbauteile wie Mitnehmer, Abstreifer, Halterungen und Becher. Diese verursachen in regelmäßigen Abständen Punktlasten entlang der Kette und verzerren die eigentliche Kettenlinie in eine Reihe kürzerer Kettenlinienabschnitte zwischen den Befestigungspunkten. Für eine genaue Berechnung des Durchhangs muss jeder Abschnitt einzeln unter Berücksichtigung der Abschnittsspannweite und der lokalen Zugkraft an jedem Befestigungspunkt betrachtet werden. Wird dies zugunsten einer Berechnung über die gesamte Spannweite vernachlässigt, wird der Durchhang in der Kettenmitte bei stark belasteten Becherwerkketten typischerweise um 15–25 µT unterschätzt.
Material und Konstruktion von Rollenketten – Warum sie das Durchhangverhalten bestimmen
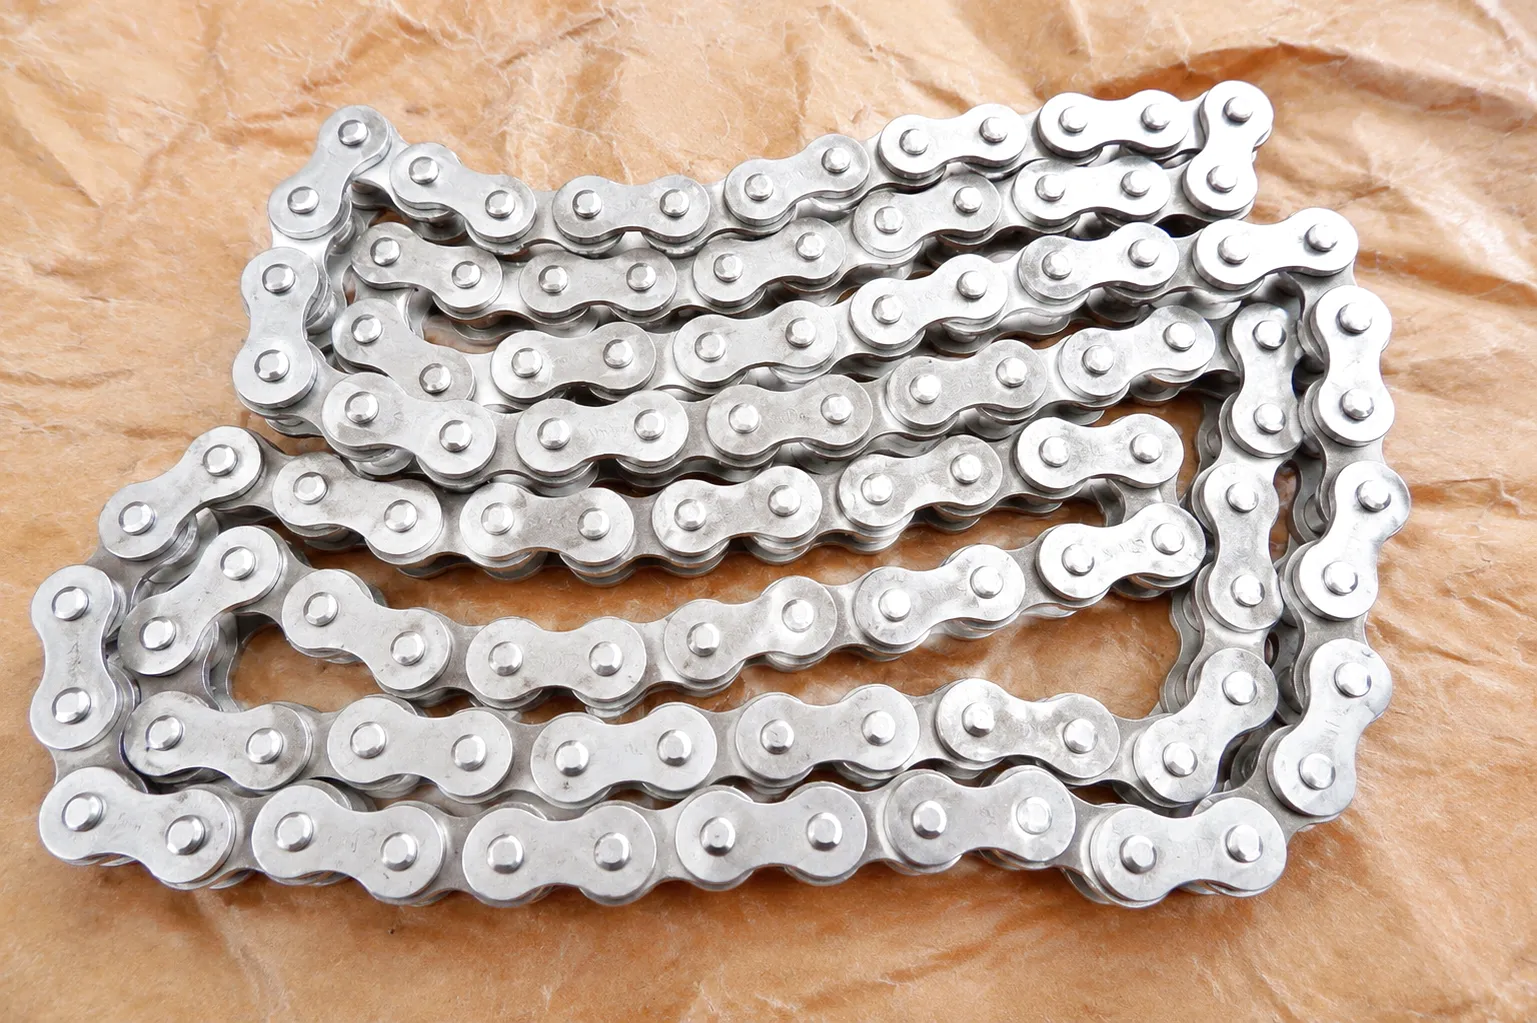
Die physikalischen Eigenschaften der Werkstoffe einer Rollenkette – insbesondere ihre Dichte, ihr Elastizitätsmodul und ihre Oberflächenhärte – bestimmen direkt sowohl das lineare Gewicht als auch die Zugfestigkeit, die in der Durchhangformel auftreten. Dies ist keine theoretische Frage: Zwei Ketten mit identischer Teilung können ein dramatisch unterschiedliches Durchhangverhalten aufweisen, je nachdem, ob sie aus Standard-Kohlenstoffstahl, einsatzgehärtetem legiertem Stahl oder einem vernickelten, korrosionsbeständigen Stahl gefertigt sind.
Standard-Rollenketten aus Kohlenstoffstahl – typischerweise gefertigt aus SAE 1045 bis 1060 mittelgekohltem Stahl für die Laschen und SAE 4140 legiertem Stahl für die Bolzen – bieten ein gutes Verhältnis zwischen linearem Gewicht (und damit Durchhangneigung) und Zugfestigkeit. Einsatzgehärtete Laschen im Bereich HRC 58–62 verlängern die Lebensdauer deutlich, ohne die Masse wesentlich zu erhöhen. Edelstahlvarianten, die in der britischen Lebensmittel- und Pharmaindustrie häufig für Förderanlagen eingesetzt werden, weisen pro Längeneinheit etwa 5–81 t mehr Masse auf als vergleichbare Kohlenstoffstahlarten. Das bedeutet, dass ihr Durchhang bei gleicher Zugkraft proportional größer ist – ein Berechnungsfaktor, der bei der Umstellung von Kohlenstoffstahl auf Edelstahl oft übersehen wird.
Besondere Erwähnung verdienen Hohlbolzen- und Ketten mit erweiterter Teilung. Ketten mit erweiterter Teilung, beispielsweise 38,1 mm (ISO 12B-1 × 2) oder 50,8 mm (ISO 16B-1 × 2) und mehr, verlängern die einzelnen ungestützten Segmente zwischen den Rollen und sind daher anfälliger für Mikrokettenschwingungen zwischen den Bolzen. Tragen diese Ketten eine schwere, ungleichmäßig verteilte Anbaumasse, kann die lokale Durchhangabweichung zwischen den Befestigungspunkten zu Geräuschen, Vibrationen und unregelmäßigem Eingriff der Kettenräder führen. Die Auswahl der richtigen Kette mit erweiterter Teilung für eine gegebene Fördergeometrie ist daher untrennbar mit der Kontrolle des Durchhangs verbunden.
Dichte Kette = größerer Durchhang bei gleicher Spannung. Berechnen Sie den Durchhang immer neu, wenn Sie die Kettengüte oder das Material wechseln – gehen Sie nicht davon aus, dass die bestehenden Spannereinstellungen weiterhin gültig sind.
Technische und Leistungsparameter von Rollenketten
| Parameter | Typischer Bereich / Wert | Standardreferenz | Anmerkungen |
|---|---|---|---|
| Tonhöhenbereich | 6,35 mm – 101,6 mm | ISO 606 / BS 228 | Kleinere Steigung = geringerer Durchhang pro Längeneinheit |
| Lineares Gewicht (w) | 0,8 – 45 kg/m | Herstellerdatenblatt | Multiplizieren Sie mit 9,81 für N/m in der Durchhangformel |
| Verbindungsplattenmaterial | Kohlenstoffstahl, legierter Stahl, Edelstahl 304/316 | ISO 1083 / ASTM A29 | Edelstahl erhöht die Masse im Vergleich zu Kohlenstoff um ca. 61 TP5T. |
| Stifthärte | HRC 58 – 64 | ISO 606 | Entscheidend für die Kontrolle der Verschleißdehnung. |
| Mindestbruchlast | 3,5 kN – 850 kN | ISO 606 | Sicherheitsfaktor ≥ 7:1 für Standardförderbänder |
| Ziel-Sag (horizontal) | 1,5% – 2,5% der Mittelspannweite | ISO 606 / OEM-Richtlinien | Toleranz für hohe Geschwindigkeiten oder Neigungen verringern |
| Maximal zulässige Dehnung | 1,5% – 3,0% | ISO 606 | Bei Grenzwert ersetzen; Durchhang nimmt proportional zu |
| Wärmeausdehnungskoeffizient | ~11 µm/(m·°C) (Kohlenstoffstahl) | ASTM E289 | Relevant in beheizten Öfen / Außenbereichen in Großbritannien |
| Betriebstemperaturbereich | -30 °C bis +400 °C (sortenabhängig) | Herstellerspezifikation | Hochtemperatur-Sorten reduzieren die Dehnung unter Hitzeeinwirkung |
| Toleranz des Walzendurchmessers | ±0,03 mm (Präzisionsgrad) | ISO 606 Klasse A | Enge Toleranzen reduzieren die dynamische Durchhangsabweichung |
Praktische Methoden zur Durchhangkontrolle für industrielle Förderbandanwendungen
Die Kenntnis des Soll-Durchhangs und die Berechnung des aktuellen Durchhangs stellen nur zwei Drittel der Herausforderung dar. Der dritte Aspekt – die Einhaltung der Toleranzen während der gesamten Lebensdauer der Rollenkette – erfordert die richtige Kombination aus Spannvorrichtungen, Traggeometrie und sorgfältiger Wartung. Die folgenden Methoden sind in der britischen Fördertechnik etabliert und decken das gesamte Spektrum an Betriebszyklen ab, von leichten Verpackungslinien in Nottingham bis hin zu den stark beanspruchten, rund um die Uhr laufenden Förderanlagen für die Mineralaufbereitung in Südwales und Nordostengland.
Industrielle Anwendungsszenarien, in denen die Kontrolle des Durchhangs von entscheidender Bedeutung ist
Stahl- und Metallverarbeitung – Sheffield und Rotherham
Schwerlast-Rollenkettenförderer, die Stahlknüppel, Coils und Rohrprofile in den verbliebenen Stahlwerken in Sheffield und den Walzwerken in Rotherham transportieren, arbeiten in Umgebungen, in denen die Temperaturgradienten entlang der Förderstrecke zwischen dem Ofenaustrittsbereich und der Kontrollstation 50 °C überschreiten können. Dies macht die thermisch bedingte Durchhangänderung zu einer ständigen Herausforderung. Die für diese Aufgaben spezifizierten Ketten sind typischerweise großteilig und hochbelastbar – Teilungen von 50,8 mm bis 101,6 mm sind üblich – und die Spannvorrichtungen müssen die kombinierte Wirkung der thermischen und der Verschleißdehnung über Ketten mit einer Gesamtlänge von 20–30 Metern ausgleichen.
Automobilherstellung – Coventry und Birmingham
In den Karosserie- und Lackieranlagen der Automobilindustrie in Coventry und Birmingham sind Hängeförderanlagen mit submillimetergenauer Kettenpositionierung unerlässlich. Ein zu starker Durchhang führt dazu, dass die Karosserieteile in unterschiedlichen Höhen an den Schweiß- oder Lackierstationen ankommen, was in der Serienfertigung zu kostspieligen Ausschussteilen führt. Typischerweise kommen in diesen Anlagen Präzisionsrollenketten mit engen Teilungstoleranzen zum Einsatz, kombiniert mit federbelasteten oder pneumatisch betätigten Spannsystemen, die auf schnelle Temperaturänderungen während der Ofenzyklen reagieren können. Die Rollenkette dient hier als Präzisionspositioniervorrichtung und nicht nur als Kraftübertragungselement.
Lebensmittel- und Getränkeverarbeitung – Yorkshire und East Midlands
In den weitläufigen Süßwaren- und Milchverarbeitungsbetrieben Yorkshires müssen Förderanlagen für Lebensmittelanwendungen mit Rollenketten nicht nur maßgenau gefertigt, sondern auch aus korrosionsbeständigen und mit Hochdruckreinigern reinigungsfähigen Materialien bestehen. Edelstahlketten auf Gleitschienen aus HDPE sind die gängigste Ausführung. Aufgrund der höheren linearen Masse von Edelstahlrollenketten muss der Soll-Durchhang von 21 TP5T oft auf 1,51 TP5T reduziert werden, um zu verhindern, dass die lose Kette mit Auffangwannen oder Hygieneschutzvorrichtungen in Berührung kommt – ein Problem, das Lebensmittelkontrolleure gemäß den Richtlinien der Lebensmittelbehörde (Food Standards Agency) beanstanden. Auch die Abflussgeometrie der Rücklaufkette wird bei der Optimierung des Durchhangs berücksichtigt, da sich in einer durchhängenden Rücklaufkette Waschwasser ansammeln und Bakterienwachstum begünstigen kann.
Zuschlagstoffe und Steinbruchbetrieb – Wales, Yorkshire und Schottland
Förderbänder für Zuschlagstoffe sind in Großbritannien wohl den härtesten Bedingungen hinsichtlich des Kettendurchhangs ausgesetzt. Abrasiver Steinstaub dringt in jede Verbindung und Buchse ein und erhöht die Verschleißdehnung rapide. Nässe – ein ständiges Problem in walisischen Steinbrüchen und schottischen Hanglagen – verringert die Schmierwirkung der Kette und erhöht deren Gewicht durch Wasser, wodurch sich das effektive Längengewicht, das für die Durchhangberechnungen verwendet wird, vorübergehend erhöht. Rollenketten im Steinbruchbetrieb müssen daher typischerweise alle vier bis sechs Wochen statt vierteljährlich auf ihre Längung überprüft werden. Spannvorrichtungen müssen zudem einen großzügigen Verstellweg – mindestens 51 TP5T der Gesamtkettenlänge – aufweisen, um über einen kompletten Betriebszyklus hinweg einsatzfähig zu bleiben. Hochleistungsfähige, X-Ring-abgedichtete Ketten oder vernickelte Varianten, die korrosionsbeständig sind, werden in ganz Großbritannien zunehmend für Freiluft-Förderbänder in Steinbrüchen eingesetzt.


Fehlerarten im Zusammenhang mit fehlerhaftem Durchhangmanagement
Die Fachliteratur zu Rollenkettenausfällen konzentriert sich häufig auf Materialermüdung, Korrosion und Schmierstoffmangel als Hauptursachen. Diese Faktoren sind zwar alle relevant und wichtig, doch in der Praxis – insbesondere bei Instandhaltungstechnikern in Großbritannien, die auf Förderbandstillstände reagieren – machen durchhängende Ketten regelmäßig einen erheblichen Anteil ungeplanter Ausfallzeiten aus. Das frühzeitige Erkennen dieser Ausfallanzeichen unterscheidet reaktive Instandhaltung von zustandsorientierter Instandhaltung.
Kettenabsprung unter Laststoß
Wenn eine stark durchhängende Rollenkette plötzlich einer Belastungsspitze ausgesetzt ist – beispielsweise durch ein verklemmtes Produkt, ungleichmäßigen Zulauf schwerer Steine oder einen Notstart aus dem Stillstand –, führt die im Durchhängen gespeicherte Energie dazu, dass die Kette nach oben schlägt und sich von den Zähnen des Antriebskettenrads löst. Dies ist ein plötzlicher und potenziell gefährlicher Ausfall, da die Kette unter der gelösten Spannung peitschen kann. Er zählt zu den häufigsten Ausfallursachen durch Kettendurchhängen, die in den Wartungsberichten britischer Steinbruch- und Recyclinganlagen dokumentiert sind.
Beschleunigter Verschleiß der Seitenplatten durch Führungskontakt
Übermäßiger Durchhang der Rücklaufkette eines Förderers in einem engen Rahmen führt häufig dazu, dass die Kette wiederholt an Seitenführungen oder Flanschen der Tragkanäle reibt. Dies erzeugt ein charakteristisches Verschleißmuster an den äußeren Kanten der Kettengliederplatten – einen hellen, polierten Streifen entlang der Plattenseite, der deutlich sichtbar wird, bevor die Bolzenbuchsen signifikanten Verschleiß aufweisen. Dieser Streifen dient als Frühwarnindikator, der bei routinemäßigen Sichtprüfungen erkennbar ist. Durch die Behebung des Durchhangs, sobald diese Markierung auftritt, wird ein vorzeitiger Kettenwechsel verhindert.
Überspringen der Kettenradzähne und unregelmäßiger Eingriff
Durch Verschleiß verlängert sich eine Rollenkette, wodurch sich die effektive Teilung der Kette im Verhältnis zur festen Teilung des Kettenrads erhöht. Bei unzureichender Kettenspannung gleitet die verlängerte, durchhängende Kette an den Flanken der Kettenradzähne entlang, anstatt korrekt im Fußpunkt zu sitzen. Dies verursacht das charakteristische „Hüpfen“, das im Förderrahmen spürbar und als rhythmisches Klappern hörbar ist. Wird dem nicht umgehend entgegengewirkt, führt dies letztendlich zu beschleunigtem Verschleiß der Kettenradzähne und kann im schlimmsten Fall zu Zahnbrüchen führen.
Lagerüberlastung durch übermäßige Überspannung
Der Versuch, Kettendurchhang durch übermäßiges Spannen der Kette zu „beheben“, ist ein häufiger Fehler, insbesondere bei Wartungsteams ohne technische Unterstützung. Überspannte Rollenketten belasten die Lager der Kopf- und Abtriebswelle radial, sodass deren dynamische Tragfähigkeit überschritten werden kann. Wartungsberichte aus britischen Anlagen zeigen, dass Lagerschäden typischerweise innerhalb von drei bis sechs Monaten nach extremer Überspannung auftreten und weitaus höhere Kosten verursachen, als die Behebung des ursprünglichen Durchhangproblems durch eine korrekte Kettenspannung verursacht hätte.
Ever Power – Präzisionsrollenkettenfertigung für den globalen B2B-Bereich
Ever Power betreibt eine Präzisionsfertigungsanlage für Rollenketten, die so konstruiert sind, dass sie über ihre gesamte Lebensdauer – nicht nur bei der Inbetriebnahme – einen minimalen Durchhang gewährleisten. Der Schlüssel zu dieser Leistungsfähigkeit liegt in der präzisen Fertigungsgenauigkeit: Die Toleranzen des Bolzendurchmessers werden auf ±0,01 mm, die Dicke der Laschen auf ±0,02 mm genau eingehalten, und die Außendurchmesser der Rollen entsprechen in jeder Produktionscharge der ISO 606 Klasse A. Diese Toleranzen gewährleisten direkt vorhersagbare lineare Gewichtswerte und ein gleichmäßiges Dehnungsverhalten – die beiden entscheidenden Faktoren für die Berechnung des Kettendurchhangs.
Die Anpassungsmöglichkeiten von Ever Power gehen weit über Standard-Teilungs- und Strangkonfigurationen hinaus. Ingenieurteams können Ketten mit erweiterter Teilung für Förderbänder mit großen Spannweiten, modifizierte Verbindungsplatten für spezielle Trägergeometrien, Hohlbolzen für Schmierstoffverteilungssysteme sowie verschiedene Werkstoffe spezifizieren, darunter Kohlenstoffstahl, legierter Stahl, Edelstahl der Sorten 304 und 316 sowie vernickelte Varianten für den Einsatz im Freien oder in korrosiven Umgebungen, wie sie in britischen Küsten- und Chemieanlagen üblich sind. Jede kundenspezifische Spezifikation wird durch eine vollständige Materialrückverfolgbarkeitsdokumentation belegt – eine wichtige Voraussetzung für britische Kunden, die nach ISO 9001 zertifizierte Qualitätsmanagementsysteme betreiben.
Die Lieferkette von Ever Power ist so strukturiert, dass sie sowohl Großaufträge für Rahmen als auch schnelle Notfall-Ersatzlieferungen unterstützt – ein entscheidender Vorteil für Anlagenbetreiber in Großbritannien, die sich keine längeren Ausfallzeiten ihrer Förderanlagen leisten können. Unser technischer Vertriebssupport prüft Ihre Förderanlagenspezifikationen und empfiehlt Ihnen die passende Kettengüte, Teilung und Konfiguration des Spannsystems für Ihre Anforderungen an die Durchhangkontrolle.
Kundenerfolgsgeschichte – Stahlverarbeitungsanlage Sheffield
Ein Hersteller von Baustahlprofilen, der in seinem Werk in Sheffield eine Kühlbettförderanlage mit mehrsträngigen Rollenketten betreibt, wandte sich an Ever Power, nachdem es innerhalb eines Quartals zu drei ungeplanten Stillständen gekommen war. Die Kühlbettförderanlage – zuständig für den Transport warmgewalzter Winkelprofile vom Walzwerksausgang zur Bündelstation – war mit Kohlenstoffstahlketten mit einer Teilung von 50,8 mm und einem Achsabstand von 22 Metern ausgestattet. Das Wartungsteam hatte die Kettenlängung durch regelmäßiges Nachjustieren der Spannschrauben kontrolliert. Der Verstellbereich der ursprünglichen Anlage war jedoch unzureichend und erreichte sein Limit deutlich vor Erreichen der für den Austausch festgelegten Kettenlängung von 3%.
Das Ergebnis war ein Durchhang von über 380 mm am losen Strang – mehr als das Vierfache des Zielwerts von 110 mm gemäß 2% für eine 5,5 Meter lange, freitragende Zwischenspannweite. Unter den thermischen Belastungen des Kühlbettbetriebs, bei denen die Kettentemperaturen zwischen 40 °C beim Anfahren und 120 °C unter Volllast schwankten, reichte diese Durchhangsänderung aus, um wiederholtes Abspringen der Kette vom Antriebsritzel am Walzwerksausgang zu verursachen. Dies führte zu Produktionsausfällen und einer Meldung über einen Arbeitsunfall.
Das technische Team von Ever Power führte eine Vor-Ort-Begehung durch, bei der der Durchhang unter Betriebsbedingungen mithilfe einer Laserreferenzlinie gemessen wurde. Die Lösung umfasste drei Elemente: den Austausch aller Litzen durch die präzisionsgefertigten 50,8-mm-Litzen von Ever Power. Kette aus legiertem StahlDie Installation einer Schwerkraft-Spannvorrichtung mit 280 mm vertikalem Verfahrweg (als Ersatz für die Schrauben-Spannvorrichtung) und die Anbringung von Zwischenstützschienen im Abstand von 1800 mm gewährleisten, dass jeder freitragende Abschnitt bei Nennspannung einen sicheren Durchhang von 54 mm aufweist. Die achtmonatige Überwachung nach der Installation ergab keine ungeplanten Stillstände aufgrund von Durchhang. Die Kettenlängsrate im ersten Betriebszyklus lag um 181 TP5T niedriger als bei der vorherigen Kette – was auf die engeren Toleranzen von Bolzen und Buchsen beim Ever Power-Produkt zurückzuführen ist.
Kundenrezensionen
„Die Maßgenauigkeit der Ever Power-Ketten machte sich schon bei der ersten Installation deutlich bemerkbar. Unsere Längungsrate hat sich erheblich reduziert, und die von ihnen empfohlene Schwerkraft-Spannlösung hat die wöchentliche Nachspannroutine komplett aus unserem Wartungsplan eliminiert.“
„Wir haben für unser Reinigungsförderband eine Edelstahlvariante spezifiziert, und der technische Support von Ever Power war umfassend – sie wiesen darauf hin, dass das höhere lineare Gewicht von Edelstahl einen engeren Durchhang erfordern würde, und halfen uns bei der Neuberechnung, bevor wir uns auf die Spezifikation des Spanners festlegten. Diese Art von Unterstützung im Vorfeld spart bares Geld.“
„Wettbewerbsfähiger Preis und schnelle Lieferung – dank des Notfalllagerprogramms hatten wir nach einem unerwarteten Ausfall in unserem Steinbruchbetrieb innerhalb von 48 Stunden Ersatzketten vor Ort. Für ein Produkt, das exakt die richtigen Abmessungen haben muss, war die Konsistenz über alle Chargen hinweg beeindruckend.“
Häufig gestellte Fragen
Echte Fragen von Anlageningenieuren, Instandhaltungsleitern und Einkaufsteams in ganz Großbritannien.
Sind Sie bereit, Ihr Problem mit dem Durchhängen Ihrer Rollenkette zu lösen?
Sprechen Sie mit dem Ingenieurteam von Ever Power. Maßgefertigte Ketten, präzise Toleranzen, Logistik für Großbritannien.


