

Ugięcie łańcucha to jeden z tych problemów inżynieryjnych, o których doświadczeni projektanci przenośników stale myślą, jednak rzadko jest on traktowany w sposób uporządkowany, na jaki zasługuje w literaturze technicznej skierowanej do profesjonalistów. W kontekście systemów przenośników rolkowych – niezależnie od tego, czy obsługujesz ciężki przenośnik kruszywa w Sheffield, linię przetwórstwa spożywczego w Birmingham, czy system paletyzacji w centrum logistycznym niedaleko Manchesteru – sposób, w jaki łańcuch wisi między punktami podparcia, bezpośrednio wpływa na tempo zużycia łańcucha, jakość zazębienia kół zębatych, zapotrzebowanie na moc napędową, a ostatecznie na żywotność całego układu napędowego. Nieprawidłowe ugięcie w dowolnym kierunku będzie kosztować Cię pieniądze – albo przedwczesną awarią z powodu nadmiernego luzu, albo karzącym przeciążeniem rozciągającym spowodowanym zbyt naciągniętymi łańcuchami.
Ugięcie łańcucha rolkowego, definiowane technicznie jako prostopadłe ugięcie swobodnie wiszącego przęsła łańcucha mierzone w jego środku, jest regulowane przez klasyczną matematykę łańcuchową – jednak w praktyce inżynierowie potrzebują szybkich i niezawodnych metod, które przekładają się na procedury konfiguracji i konserwacji w warsztacie. Niniejszy artykuł omawia zagadnienia fizyczne, ramy obliczeniowe, zagadnienia materiałowe, rzeczywiste strategie sterowania oraz typowe przyczyny awarii, które pojawiają się w przypadku niewłaściwego zarządzania ugięciem. Analizuje również, dlaczego sam wybór łańcucha – jego podziałka, konstrukcja i geometria zapewniająca smarowanie – ma tak duży wpływ na dopuszczalne tolerancje ugięć, jak zainstalowany osprzęt napinający.
Co tak naprawdę oznacza ugięcie łańcucha w napędzie łańcuchowym rolkowym?
Fizyka przęsła wiszącego
Gdy łańcuch rolkowy biegnie między dwoma kołami zębatymi na przenośniku poziomym lub prawie poziomym, luźna strona — pasmo powrotne — nie jest idealnie napięte. Pod wpływem własnego ciężaru podąża za krzywą. Ta krzywa jest linią łańcuchową, takim samym kształtem, jaki przyjmuje lina mostu wiszącego pod wpływem grawitacji. Ciężar liniowy łańcucha (masa na jednostkę długości, wyrażona w kg/m) w połączeniu z długością niepodpartego przęsła i przyłożonym naprężeniem określa, jak głęboko ten łuk opada w najniższym punkcie. Łańcuch o podziałce 38,1 mm i masie liniowej 8,5 kg/m będzie opadał bardziej stromo na 3-metrowym niepodpartym przęśle niż łańcuch o równoważnej podziałce zbudowany z lżejszych materiałów na tym samym dystansie, przy założeniu, że wszystkie inne czynniki są takie same. Zrozumienie tej zależności jest punktem wyjścia dla każdego obliczenia ugięcia, jakiego kiedykolwiek będzie musiał dokonać inżynier utrzymania ruchu.
Dlaczego ugięcie ma większe znaczenie, niż większość inżynierów się spodziewa
Nadmierne ugięcie po stronie luźnej powoduje niekontrolowany kontakt łańcucha z szynami podporowymi lub prowadnicami, co powoduje zużycie ścierne zewnętrznych płytek ogniw i uszkodzenie spodniej części nośników i elementów mocujących. Co ważniejsze, powoduje to niestabilność dynamiczną, ponieważ koło napędowe napina łańcuch w nieregularnych odstępach czasu, a nie płynnie, wywołując obciążenia udarowe w każdym połączeniu sworznia-tulejki. Z kolei zbyt napięty łańcuch całkowicie eliminuje ugięcie, ale naraża zarówno łożyska, jak i sworznie łańcucha rolkowego na ciągłe, wysokie obciążenie promieniowe, przyspieszając pękanie zmęczeniowe płytek ogniw i niszcząc warstwę smaru wewnątrz tulei. Znalezienie właściwej równowagi — a następnie jej utrzymanie w miarę wydłużania się łańcucha w wyniku normalnego zużycia — to praktyczne wyzwanie inżynieryjne, któremu poświęcony jest niniejszy poradnik.
Standardowe cele ugięcia w różnych branżach
Powszechnie akceptowanym punktem odniesienia dla poziomych przenośników rolkowych łańcuchowych, opublikowanym w normie BS ISO 606 i cytowanym w brytyjskiej praktyce inżynierii przemysłowej, jest docelowe ugięcie po stronie luźnej wynoszące około 2% rozpiętości między środkami kół zębatych. Dla odległości między środkami 2000 mm przekłada się to na około 40 mm ugięcia w punkcie środkowym. Jest to jednak wartość wyjściowa, a nie prawo uniwersalne. Przenośniki pochyłe, łańcuchy z ciężkim osprzętem, napędy szybkoobrotowe i systemy pracujące w środowiskach, w których wzmocnienie drgań jest problemem, wymagają węższych tolerancji — często 1,5% lub nawet 1% rozpiętości. Z drugiej strony, bardzo wolne, mocno obciążone przenośniki poziome mogą tolerować nieco większe ugięcie bez negatywnych konsekwencji, pod warunkiem odpowiedniego podparcia pasma powrotnego.
Jak obliczyć ugięcie łańcucha rolkowego — krok po kroku

Uproszczony wzór na ugięcie sieci trakcyjnej, stosowany w praktyce inżynierskiej, wywodzi się z parabolicznej aproksymacji pełnego równania sieci trakcyjnej – aproksymacji, która zachowuje dokładność do 1% dla głębokości ugięć poniżej 10% rozpiętości, co obejmuje praktycznie wszystkie praktyczne konstrukcje przenośników. Obowiązującym wzorem jest:
Gdzie F to ugięcie punktu środkowego w metrach, w jest liniową masą łańcucha w niutonach na metr (N/m), L jest niepodpartą długością przęsła w metrach, a T to naprężenie łańcucha w połowie luźno naciągniętego pasma, mierzone w niutonach. Jest to wartość najczęściej stosowana przez brytyjskich projektantów przenośników w oparciu o karty katalogowe producentów łańcuchów. Aby przeliczyć masę liniową łańcucha (kg/m) na masę liniową (N/m), wystarczy pomnożyć przez 9,81.
Poziomy przenośnik kruszywa pracujący w kamieniołomie w pobliżu Leeds wykorzystuje łańcuch rolkowy o podziałce 38,1 mm i masie liniowej 6,8 kg/m. Rozpiętość samonośnego łańcucha powrotnego wynosi 2,4 m. Naprężenie po stronie luźnej, mierzone miernikiem naprężenia łańcucha po uruchomieniu, wynosi 420 N.
w = 6,8 × 9,81 = 66,7 N/m
D² = 2,4² = 5,76 m²
8 × T = 8 × 420 = 3360 N
f = (66,7 × 5,76) / 3360 = 0,114 m = 114 mm
Docelowy rozpiętość 2400 mm w modelu 2% wynosi 48 mm. Przy rozpiętości 114 mm łańcuch ten pracuje ze znacznie większym ugięciem i wymaga ponownego naprężenia – jest to częste zjawisko w starszych przenośnikach w kamieniołomach i zakładach kruszywa w Wielkiej Brytanii, gdzie okresowe kontrole naprężenia zostały zepchnięte z harmonogramu konserwacji.
Czynniki zmieniające równanie Sag w układach rzeczywistych
Temperatura
Łańcuchy rolkowe ze stali węglowej wydłużają się pod wpływem ciepła o około 11 mikrometrów na metr na stopień Celsjusza. 10-metrowy łańcuch przenośnika pracujący w temperaturze 80°C w piecu lakierniczym w Birmingham w porównaniu z temperaturą otoczenia 20°C będzie o około 6,6 mm dłuższy – co pozwoli na zmniejszenie ugięcia o mierzalny margines, jeśli nie jest zamontowany automatyczny napinacz. Stopy stali nierdzewnej wydłużają się w nieco innym tempie i należy to uwzględnić osobno.
Wydłużenie zużycia
W miarę zużycia połączeń sworzniowo-tulejowych, każde ogniwo zyskuje ułamkową długość. Norma ISO 606 określa maksymalne dopuszczalne wydłużenie dla standardowych łańcuchów napędowych wynoszące 3%, a często 1,5–2% dla łańcuchów przenośników z osprzętem. Łańcuch, który wydłużył się o 2% na odcinku 3 m, zwiększa ten odcinek o około 60 mm, bezpośrednio zwiększając ugięcie, chyba że urządzenie napinające ma równoważny zakres regulacji. Monitorowanie wydłużenia za pomocą wskaźnika zużycia łańcucha powinno być kwartalną rutyną w każdym brytyjskim zakładzie wykorzystującym przenośniki rolkowe o pracy ciągłej.
Kąt nachylenia
Gdy przenośnik przekroczy nachylenie około 15 stopni, składowa ciężaru łańcucha działająca prostopadle do osi łańcucha (która powoduje ugięcie) maleje – ale naprężenie po stronie napiętej gwałtownie rośnie. W rezultacie przenośniki nachylone zazwyczaj pracują z mniejszym ugięciem na pasie powrotnym, ale są bardziej podatne na błędy nadmiernego naprężenia, jeśli urządzenie odbiorcze nie jest odpowiednio skalibrowane. Przenośniki o stromym nachyleniu, pracujące w brytyjskich kopalniach węgla kamiennego i głębokich kamieniołomach, często charakteryzują się jednocześnie obydwoma warunkami i wymagają specjalistycznych obliczeń odbiorczych.
Ładowanie załącznika
Wiele przemysłowych łańcuchów przenośnikowych jest wyposażonych w osprzęt – zabieraki, zgarniacze, wsporniki i kubełki. Dodają one obciążenia punktowe w regularnych odstępach wzdłuż łańcucha, zniekształcając czystą krzywą łańcuchową na serię krótszych odcinków łańcuchowych między punktami mocowania. Dokładne obliczenie ugięcia wymaga niezależnego traktowania każdego segmentu, wykorzystując rozpiętość segmentu i lokalne naprężenie w każdym miejscu mocowania. Pominięcie tego i skorzystanie z obliczeń na całej rozpiętości zazwyczaj zaniża ugięcia w punkcie środkowym o 15–25% w silnie obciążonych łańcuchach przenośników kubełkowych.
Materiał i konstrukcja łańcucha rolkowego — dlaczego wpływają na zachowanie się łańcucha
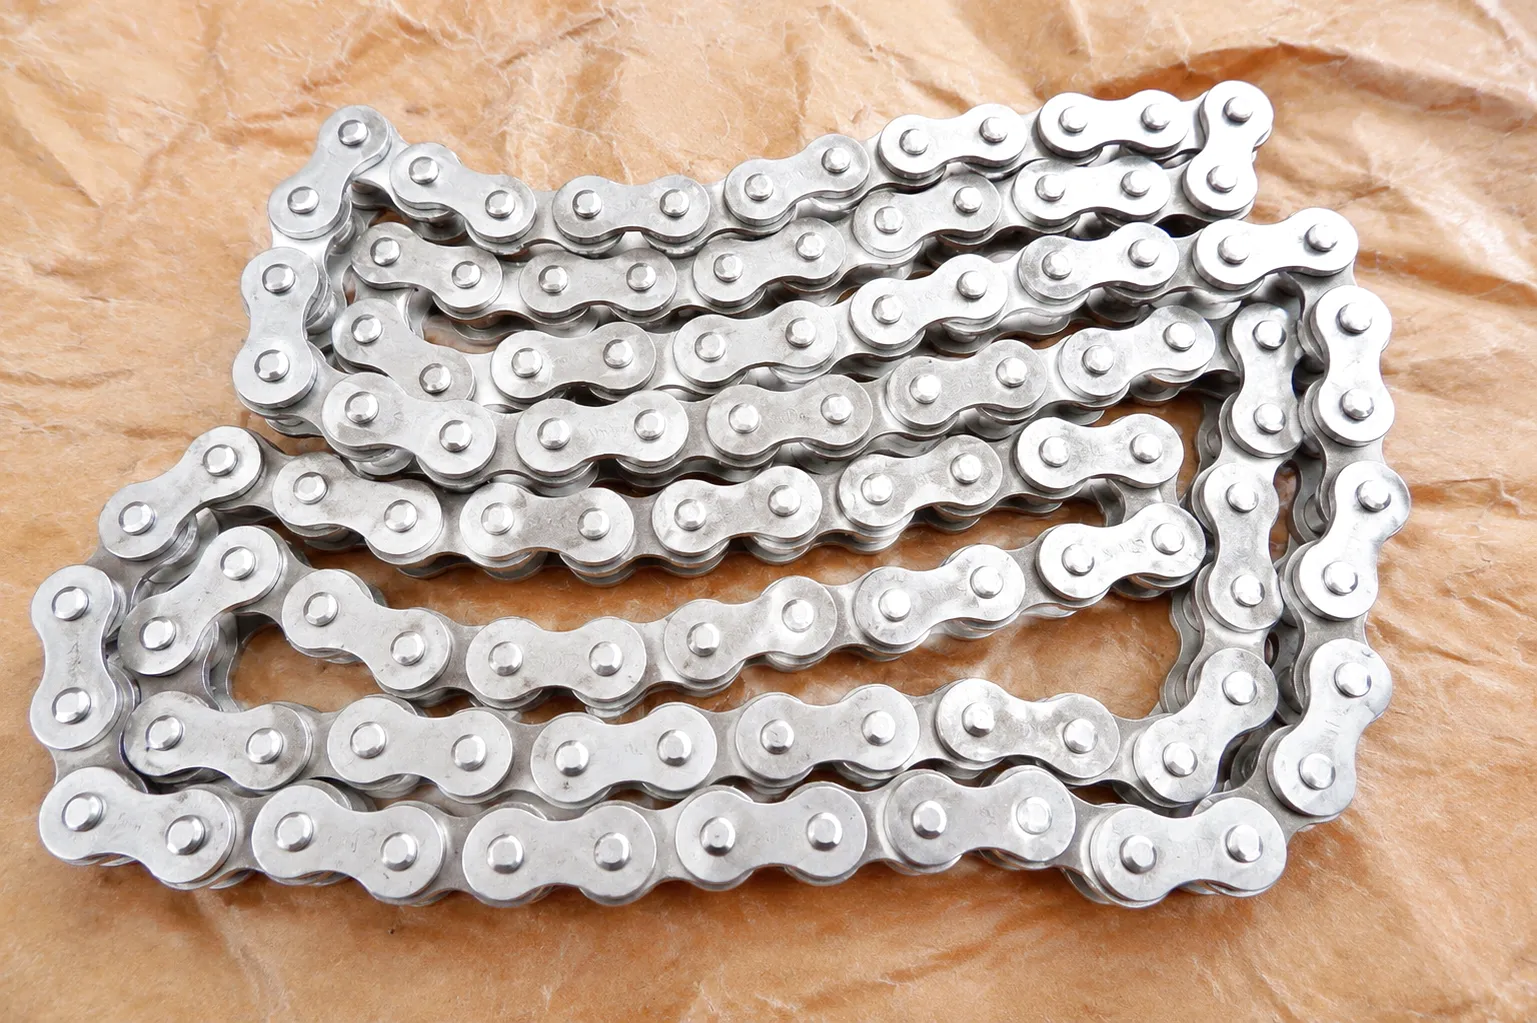
Właściwości fizyczne materiałów, z których wykonany jest łańcuch rolkowy – a konkretnie ich gęstość, moduł sprężystości i twardość powierzchni – bezpośrednio wpływają zarówno na masę liniową, jak i na nośność na rozciąganie, które pojawiają się we wzorze na ugięcie. Nie jest to abstrakcyjny problem: dwa łańcuchy o identycznych numerach podziałowych mogą wykazywać diametralnie różne parametry ugięciowe w zależności od tego, czy są wykonane ze standardowej stali węglowej, stali stopowej utwardzanej powierzchniowo, czy też niklowanego gatunku odpornego na korozję.
Standardowe łańcuchy rolkowe ze stali węglowej – zazwyczaj produkowane z płytek ogniwowych ze stali średniowęglowej SAE 1045–1060 oraz sworzni ze stali stopowej SAE 4140 – zapewniają rozsądną równowagę między masą liniową (a tym samym tendencją do ugięcia) a wytrzymałością na rozciąganie. Utwardzane powierzchniowo płytki ogniwowe o twardości HRC 58–62 znacznie wydłużają żywotność bez znaczącego wzrostu masy. Warianty ze stali nierdzewnej, powszechnie stosowane w brytyjskich przenośnikach do przetwórstwa spożywczego i farmaceutycznego, charakteryzują się masą na jednostkę długości większą o około 5–8% niż porównywalne gatunki stali węglowej, co oznacza, że ich ugięcia przy równoważnym naprężeniu będą proporcjonalnie większe – jest to błąd w obliczeniach, który projektanci często pomijają podczas przechodzenia ze specyfikacji węglowej na stal nierdzewną.
Na szczególną uwagę zasługują łańcuchy przenośnikowe z pustymi sworzniami i o wydłużonej podziałce. Konstrukcje o wydłużonej podziałce, o podziałce 38,1 mm (ISO 12B-1 × 2) lub 50,8 mm (ISO 16B-1 × 2) i większej, zwiększają długość każdego niepodpartego segmentu między rolkami, co z natury czyni je bardziej podatnymi na mikro-efekty łańcuchowe między poszczególnymi sworzniami. Gdy łańcuchy te przenoszą dużą masę mocującą nierównomiernie rozłożoną wzdłuż pasma, lokalne wahania ugięcia między punktami mocowania mogą przyczyniać się do hałasu, wibracji i nierównomiernego zazębiania się zębów koła łańcuchowego. Dobór właściwego łańcucha o wydłużonej podziałce do danej geometrii przenośnika jest zatem nierozerwalnie związany z kontrolą ugięcia.
Gęstszy łańcuch = większy ugięcie przy równym naprężeniu. Zawsze przeliczaj ugięcie przy zmianie klasy lub materiału łańcucha — nie zakładaj, że dotychczasowe ustawienia napinacza pozostają aktualne.
Parametry techniczne i wydajnościowe łańcucha rolkowego
| Parametr | Typowy zakres / wartość | Standardowe odniesienie | Notatki |
|---|---|---|---|
| Zakres wysokości dźwięku | 6,35 mm – 101,6 mm | ISO 606 / BS 228 | Mniejszy skok = mniejsze ugięcie na jednostkę długości |
| Masa liniowa (w) | 0,8 – 45 kg/m | Karta danych producenta | Pomnóż przez 9,81, aby uzyskać N/m we wzorze na ugięcie |
| Materiał płytki łączącej | Stal węglowa, Stal stopowa, SS 304/316 | ISO 1083 / ASTM A29 | Stal nierdzewna dodaje ~6% masy w porównaniu z węglem |
| Twardość szpilek | HRC 58 – 64 | ISO 606 | Krytyczne dla kontroli wydłużenia zużycia |
| Minimalne obciążenie zrywające | 3,5 kN – 850 kN | ISO 606 | Współczynnik bezpieczeństwa ≥ 7:1 dla przenośników standardowych |
| Docelowy ugięcie (poziome) | 1,5% – 2,5% rozpiętości środkowej | Wytyczne ISO 606 / OEM | Zaostrz tolerancję dla dużych prędkości lub pochyłości |
| Maksymalne dopuszczalne wydłużenie | 1.5% – 3.0% | ISO 606 | Wymień na granicy; ugięcie wzrasta proporcjonalnie |
| Współczynnik rozszerzalności cieplnej | ~11 µm/(m·°C) (stal węglowa) | ASTM E289 | Odpowiednie w ogrzewanych piecach / na zewnątrz w Wielkiej Brytanii |
| Zakres temperatur pracy | -30°C do +400°C (w zależności od stopnia) | Specyfikacja producenta | Gatunki wysokotemperaturowe zmniejszają wydłużenie pod wpływem ciepła |
| Tolerancja średnicy rolki | ±0,03 mm (klasa precyzji) | ISO 606 Klasa A | Ścisła tolerancja zmniejsza wahania ugięcia dynamicznego |
Praktyczne metody kontroli ugięcia w zastosowaniach przenośników przemysłowych
Znajomość docelowego ugięcia i obliczenie aktualnego ugięcia to tylko dwie trzecie wyzwania. Trzeci element – utrzymanie łańcucha rolkowego w granicach tolerancji przez cały okres jego eksploatacji – wymaga odpowiedniego połączenia elementów mocujących, geometrii podpór i dyscypliny konserwacyjnej. Poniższe metody są stosowane w brytyjskiej praktyce inżynierii przenośników i obejmują pełen zakres cykli pracy, od lekkich linii pakujących w Nottingham po wymagające, całodobowe przenośniki do przetwarzania minerałów w południowej Walii i północno-wschodniej Anglii.
Scenariusze zastosowań przemysłowych, w których kontrola ugięcia ma kluczowe znaczenie
Obróbka stali i metali — Sheffield i Rotherham
Przenośniki rolkowe o grubych profilach, transportujące stalowe kęsy, zwoje i profile rurowe w pozostałych hutach Sheffield i walcowniach Rotherham, pracują w środowiskach, w których gradienty temperatury na całej długości przenośnika mogą przekraczać 50°C między strefą wyjścia z pieca a stanowiskiem kontroli temperatury otoczenia. To sprawia, że zmiany ugięcia indukowane termicznie stanowią stałe wyzwanie dla zarządzania. Łańcuchy przeznaczone do tych zastosowań to zazwyczaj gatunki o dużej podziałce i wysokiej wydajności – powszechnie stosowane podziałki od 50,8 mm do 101,6 mm – a urządzenia odbiorcze muszą uwzględniać łączny efekt wydłużenia termicznego i wydłużenia wynikającego ze zużycia na łańcuchach, których całkowita długość może wynosić 20–30 metrów.
Produkcja samochodów — Coventry i Birmingham
Systemy przenośników podwieszanych w liniach produkcyjnych nadwozi samochodowych i lakierni w Coventry i Birmingham wymagają precyzji rzędu milimetra w pozycjonowaniu łańcucha. Nadmierne ugięcie przenośnika podwieszanego powoduje, że panele nadwozia docierają do stanowisk spawalniczych lub lakierniczych na nierównomiernych wysokościach, co prowadzi do powstawania odrzutów, które są niezwykle kosztowne w produkcji wielkoseryjnej. W tych zastosowaniach zazwyczaj stosuje się precyzyjne łańcuchy rolkowe o wąskich tolerancjach podziałki, w połączeniu ze sprężynowymi lub pneumatycznymi systemami naciągowymi, które mogą reagować na gwałtowne zmiany temperatury podczas cykli pracy pieca. Łańcuch rolkowy pełni tutaj funkcję precyzyjnego urządzenia pozycjonującego, a nie jedynie elementu przenoszącego napęd.
Przetwórstwo żywności i napojów — Yorkshire i East Midlands
Zastosowania przenośników do transportu żywności w rozległych sektorach cukiernictwa i mleczarstwa w Yorkshire wymagają, aby łańcuchy rolkowe były nie tylko wymiarowo kontrolowane, ale również wykonane z materiałów odpornych na korozję i można je czyścić za pomocą urządzeń do mycia pod wysokim ciśnieniem. Dominującą specyfikacją są łańcuchy ze stali nierdzewnej, poruszające się na szynach ślizgowych z HDPE. Wyższa masa liniowa łańcuchów rolkowych ze stali nierdzewnej oznacza, że nominalny ugięcia 2% często wymaga dokręcenia do 1,5%, aby zapobiec kontaktowi luźnego pasma z tackami ociekowymi lub osłonami higienicznymi – problem zgłaszany przez inspektorów bezpieczeństwa żywności zgodnie z wytycznymi Agencji ds. Standardów Żywności (Food Standards Agency). Podczas optymalizacji ugięcia uwzględniana jest również geometria odpływu pasma powrotnego, ponieważ gromadzenie się wody płuczącej w uginającym się odcinku powrotnym może sprzyjać rozwojowi bakterii.
Kruszywo i wydobycie kamieniołomów — Walia, Yorkshire i Szkocja
Przenośniki kruszywa pracują w prawdopodobnie najtrudniejszych warunkach kontroli ugięcia w jakimkolwiek brytyjskim przemyśle. Ścierny pył kamienny wnika w każde złącze i tuleję, gwałtownie zwiększając wydłużenie spowodowane zużyciem. Wilgotna pogoda – stale występująca w walijskich kamieniołomach i zakładach na szkockich zboczach – zmniejsza skuteczność smarowania łańcucha i dodaje do niego wody, tymczasowo zwiększając efektywny ciężar liniowy używany w obliczeniach ugięcia. Łańcuchy rolkowe stosowane w kamieniołomach zazwyczaj wymagają kontroli wydłużenia co cztery do sześciu tygodni, a nie co kwartał, a urządzenia odbiorcze muszą mieć duży zakres regulacji – co najmniej 5% całkowitej długości łańcucha – aby zachować sprawność przez cały cykl eksploatacji. Wytrzymałe łańcuchy z uszczelnieniem typu X-ring lub warianty niklowane, odporne na korozję wywołaną wodą, są coraz częściej stosowane w przenośnikach zewnętrznych w kamieniołomach w całej Wielkiej Brytanii.


Tryby awarii związane z nieprawidłowym zarządzaniem ugięciem
Literatura inżynierska poświęcona awariom łańcuchów rolkowych koncentruje się na zmęczeniu materiału, korozji i braku smarowania jako głównych czynnikach powodujących awarie. Wszystkie te czynniki są istotne i uzasadnione, ale w praktyce – szczególnie wśród brytyjskich inżynierów utrzymania ruchu reagujących na przestoje przenośników – awarie związane z ugięciem stanowią znaczną część nieplanowanych przestojów. Wczesne rozpoznanie tych oznak awarii odróżnia konserwację reaktywną od działań opartych na ocenie stanu technicznego.
Oderwanie łańcucha pod obciążeniem
Gdy mocno ugięty łańcuch rolkowy napotka nagły wzrost obciążenia – zakleszczenie materiału, nierównomierne podawanie dużej ilości kamieni, awaryjne uruchomienie z pozycji spoczynkowej – energia zgromadzona w ugięciu powoduje, że łańcuch uderza w górę i odłącza się od zębów koła napędowego. Jest to nagła i potencjalnie niebezpieczna awaria, ponieważ łańcuch może się bić pod wpływem rozluźnionego naprężenia. Jest to jeden z najczęstszych rodzajów awarii związanych z ugięciem, zgłaszanych w brytyjskich dokumentach serwisowych zakładów wydobywczych i recyklingowych.
Przyspieszone zużycie płyty bocznej w wyniku kontaktu z prowadnicą
Nadmierne ugięcie na taśmie powrotnej przenośnika biegnącego przez wąską ramę często powoduje wielokrotne ocieranie się łańcucha o prowadnice boczne lub kołnierze kanałów podporowych. Powoduje to charakterystyczny wzór zużycia na krawędziach zewnętrznych płytek ogniwowych – jasny, wypolerowany pasek wzdłuż boku płytki, który pojawia się na długo przed znaczącym zużyciem styków sworzniowo-tulejowych. Jest to wczesny sygnał ostrzegawczy, obserwowany podczas rutynowych kontroli wzrokowych, a skorygowanie ugięć po pojawieniu się tego śladu zapobiega przedwczesnej wymianie łańcucha.
Przeskakiwanie zębów koła zębatego i nieregularne zazębianie się
W miarę jak łańcuch rolkowy wydłuża się w wyniku zużycia, efektywny podział łańcucha zwiększa się w stosunku do stałego podziałki koła zębatego. W połączeniu z niewystarczającym naciągiem, wydłużony, zwisający łańcuch zaczyna przesuwać się na zewnątrz po bokach zębów koła zębatego, zamiast prawidłowo osadzać się w nasadzie. Powoduje to charakterystyczne uczucie „przeskakiwania” odczuwalne przez ramę przenośnika i słyszalne jako rytmiczny stukot, co ostatecznie prowadzi do przyspieszonego zużycia zębów koła zębatego i potencjalnego złamania zęba, jeśli problem nie zostanie szybko naprawiony.
Przeciążenie łożyska spowodowane nadmiernym naprężeniem
Próba „rozwiązania” problemu ugięcia poprzez samo naciągnięcie łańcucha jest częstym błędem, szczególnie wśród zespołów konserwacyjnych pracujących bez wsparcia inżynieryjnego. Nadmiernie napięte łańcuchy rolkowe wywierają obciążenia promieniowe na łożyska wału napędowego i tylnego, które mogą przekraczać ich znamionową nośność dynamiczną. Rejestry konserwacji w brytyjskich zakładach pokazują, że awarie łożysk występują zazwyczaj w ciągu trzech do sześciu miesięcy od momentu skrajnego naciągnięcia, co powoduje znacznie większe koszty napraw niż pierwotny problem z ugięciem, który powstałby w wyniku prawidłowo przeprowadzonej regulacji naciągu.
Ever Power — precyzyjna produkcja łańcuchów rolkowych dla globalnego sektora B2B
Ever Power prowadzi precyzyjną produkcję łańcuchów rolkowych, które są projektowane tak, aby zachować ścisłą kontrolę ugięcia przez cały okres użytkowania – nie tylko podczas rozruchu. Kluczem do tej wydajności jest dyscyplina wymiarowa stosowana podczas produkcji: tolerancje średnicy sworzni utrzymywane na poziomie ±0,01 mm, spójność grubości płytek ogniwowych w zakresie ±0,02 mm oraz zewnętrzne średnice rolek kontrolowane zgodnie z normą ISO 606 Klasa A dla każdej partii produkcyjnej. Tolerancje te bezpośrednio przekładają się na przewidywalne wartości masy liniowej i spójność wydłużenia – dwie zmienne, od których obliczenia ugięcia zależą w największym stopniu.
Możliwości personalizacji Ever Power wykraczają daleko poza standardową konfigurację podziałki i pasma. Zespoły inżynierów mogą zaprojektować łańcuchy o zwiększonym podziałce do przenośników o dużej rozpiętości, zmodyfikowane płytki łączące dla konkretnych geometrii przenośników, konstrukcje z pustymi sworzniami do układów smarowania oraz dobór materiałów obejmujący stal węglową, stal stopową, stal nierdzewną klasy 304 i 316 oraz warianty niklowane do zastosowań zewnętrznych lub w środowiskach korozyjnych, typowych dla brytyjskich zakładów przetwórstwa chemicznego i nadmorskich. Każda specyfikacja jest poparta pełną dokumentacją identyfikowalności materiałów – ważnym wymogiem dla klientów w Wielkiej Brytanii działających w oparciu o certyfikowane systemy zarządzania jakością ISO 9001.
Łańcuch dostaw Ever Power jest skonstruowany tak, aby obsługiwać zarówno umowy ramowe na duże ilości, jak i zamówienia na szybką wymianę w nagłych wypadkach – co jest kluczowe dla operatorów zakładów w Wielkiej Brytanii, którzy nie mogą sobie pozwolić na dłuższe przestoje przenośników. Dział wsparcia technicznego służy pomocą w analizie specyfikacji przenośników i rekomendacji właściwego rodzaju łańcucha, jego podziałki oraz konfiguracji systemu naciągu, dostosowanego do wymagań w zakresie kontroli ugięcia.
Historia sukcesu klienta — Zakład przeładunku stali w Sheffield
Producent profili stalowych, wykorzystujący w swoim zakładzie w Sheffield wielopasmowy przenośnik z łańcuchem rolkowym i chłodnicą, zwrócił się do Ever Power po trzech nieplanowanych przestojach w ciągu jednego kwartału. Przenośnik z łańcuchem chłodniczym – odpowiedzialny za transport gorącowalcowanych kątowników z wyjścia z walcowni do stanowiska pakowania – został wyposażony w łańcuchy ze stali węglowej o podziałce 50,8 mm i rozstawie 22 metrów. Zespół konserwacyjny kontrolował wydłużenie poprzez okresową regulację naciągu ślimaka, ale zakres regulacji naciągu oryginalnego sprzętu był niewystarczający i łańcuchy wykraczały poza zakres regulacji na długo przed osiągnięciem przez łańcuchy limitu wydłużenia 3%, który kwalifikował je do wymiany.
W rezultacie ugięcie na luźnym pasie przekroczyło 380 mm – ponad czterokrotnie więcej niż zakładany w projekcie 2% ugięcie 110 mm dla 5,5-metrowego, niepodpartego odcinka pośredniego. Podczas cyklicznych zmian temperatury w chłodni, gdzie temperatura łańcucha wahała się od 40°C przy rozruchu do 120°C pod pełnym obciążeniem, wahania ugięć były na tyle duże, że powodowały powtarzające się zeskakiwanie łańcucha z koła napędowego na wyjściu z młyna, co doprowadziło do strat produkcyjnych oraz zgłoszenia incydentu związanego z bezpieczeństwem i higieną pracy.
Zespół techniczny Ever Power przeprowadził badanie techniczne na miejscu, podczas którego zmierzono ugięcie w warunkach roboczych za pomocą laserowej linii odniesienia. Rozwiązanie obejmowało trzy elementy: wymianę wszystkich splotów na precyzyjne sploty Ever Power o skoku 50,8 mm. łańcuch ze stali stopowej, montaż grawitacyjnego urządzenia podnoszącego o przesuwie pionowym 280 mm (zastępującego urządzenie podnoszące za pomocą śrub) oraz dodanie pośrednich szyn podporowych w rozstawie 1800 mm, aby zapewnić bezpieczne ugięcie każdej niepodpartej przęsła wynoszące 54 mm przy nominalnym naprężeniu roboczym. Monitoring poinstalacyjny trwający osiem miesięcy nie wykazał żadnych nieplanowanych przestojów związanych z ugięciem, a wydłużenie łańcucha w pierwszym cyklu serwisowym było o 18% niższe niż w poprzednim łańcuchu — co wynika z mniejszych tolerancji sworzni i tulei w produkcie Ever Power.
Opinie klientów
„Spójność wymiarowa łańcuchów Ever Power była widoczna już od pierwszej instalacji. Nasz współczynnik wydłużenia znacznie spadł, a zalecone przez nich rozwiązanie polegające na naciąganiu grawitacyjnym całkowicie wyeliminowało cotygodniowe napinanie z naszego harmonogramu konserwacji”.
„Wybraliśmy wersję ze stali nierdzewnej do naszego przenośnika myjącego, a wsparcie techniczne Ever Power było kompleksowe — zasygnalizowali, że wyższa masa liniowa stali nierdzewnej będzie wymagała dokładniejszego określenia ugięcia i pomogli nam dokonać przeliczeń przed podjęciem decyzji o specyfikacji napinacza. Takie wsparcie na etapie produkcji pozwala zaoszczędzić realne pieniądze”.
„Konkurencyjna cena i szybka dostawa — dzięki programowi zapasów awaryjnych mieliśmy zapasowe łańcuchy na miejscu w ciągu 48 godzin od nieoczekiwanej awarii w naszym kamieniołomie. Jak na produkt, który musi mieć idealne wymiary, spójność między partiami jest imponująca”.
Często zadawane pytania
Prawdziwe pytania od inżynierów zakładów, kierowników ds. utrzymania ruchu i zespołów ds. zaopatrzenia z całej Wielkiej Brytanii.
Gotowy rozwiązać problem zwisu łańcucha rolkowego?
Porozmawiaj z zespołem inżynierów Ever Power. Łańcuchy na zamówienie, precyzyjne tolerancje, logistyka gotowa na dostawę do Wielkiej Brytanii.


