
Funktionsprinzip eines Rollenkettenantriebs

Eine Rollenkette überträgt Kraft durch eine sich wiederholende Abfolge ineinandergreifender Glieder, die jeweils aus Innen- und Außenlamellen, zylindrischen Rollen, Buchsen und gehärteten Bolzen bestehen. Im Betrieb läuft die Kette um ein Zahnrad, und die Rollen greifen in die Zahnlücken ein. Mit der Drehung des Antriebsritzels greift jede Rolle in den Zahneingriff ein, überträgt Drehmoment und tritt in einem kontinuierlichen Zyklus wieder aus. Bei niedrigen Drehzahlen ist dies ein relativ leiser Vorgang, doch mit steigender Drehzahl vervielfacht sich die Aufprallenergie, die bei jedem Aufprall einer Rolle auf einen Zahn des Zahnrads entsteht, rapide. Dieser Aufprall, auch als Polygon- oder Sehnenwirkung bekannt, stellt eine der größten Herausforderungen für Ingenieure bei der Auslegung von Rollenketten für den Hochgeschwindigkeitsbetrieb dar.
Die Eingriffsgeometrie wird durch die Teilung der Kette bestimmt – den Achsabstand zwischen benachbarten Bolzenachsen. Eine kleinere Teilung bedeutet mehr Glieder pro Meter und einen gleichmäßigeren, häufigeren Eingriff. Daher wird bei Hochgeschwindigkeitsanwendungen fast immer eine Kette mit kürzerer Teilung anstelle einer schwereren Alternative mit längerer Teilung verwendet. Der Zusammenhang zwischen Teilung, Zähnezahl des Kettenrads und Drehzahl wird direkt in der Formel für die Kettengeschwindigkeit ausgedrückt: v = (p × z × n) / 1000, wobei v die Geschwindigkeit in m/s, p die Teilung in mm, z die Zähnezahl des Kettenrads und n die Drehzahl des Kettenrads pro Minute ist. Das Verständnis dieser Formel macht sofort deutlich, warum eine Kette mit 12,7 mm Teilung, die auf einem 25-Zahn-Kettenrad bei 1500 U/min läuft, eine Kettengeschwindigkeit von ca. 7,9 m/s erreicht – und damit bereits in den Bereich fällt, in dem Schmierung und Dauerfestigkeit besondere Aufmerksamkeit erfordern.
Neben der Sehnenwirkung ist der Lagerdruck zwischen Bolzen und Buchse der dominierende Ausfallmechanismus bei hohen Geschwindigkeiten. Mit steigender Geschwindigkeit erzeugt die relative Gleitbewegung an der Kontaktfläche zwischen Bolzen und Buchse Wärme und beschleunigt den Verschleiß. Die Kontaktspannung an dieser Fläche ist proportional zur Belastung und umgekehrt proportional zur projizierten Lagerfläche – daher sind Bolzendurchmesser und Buchsenlänge entscheidende Konstruktionsparameter. Eine korrekt dimensionierte Rollenkette gleicht diese Variablen so aus, dass die Betriebstemperatur an der Lagerfläche im wirksamen Bereich des Schmierstoffs bleibt und die Kontaktspannung deutlich unterhalb der Dauerfestigkeitsgrenze des Materials liegt.
Kernmaterialien in der Herstellung von Hochgeschwindigkeits-Rollenketten
Die Kettenlaschen einer Hochgeschwindigkeits-Rollenkette, die die Zugkräfte aufnehmen, werden aus niedriglegiertem Stahl mit präzisem Kohlenstoffgehalt – typischerweise zwischen 0,351 TP5T und 0,551 TP5T C – gepresst und anschließend wärmebehandelt, um eine Zugfestigkeit im Bereich von 900–1200 MPa zu erreichen. Die Bolzen bestehen aus einsatzgehärtetem Wälzlagerstahl mit einer Oberflächenhärte von HRC 58–64, die durch Aufkohlen und Abschrecken erzielt wird. Dadurch bleibt ein zäher Kern erhalten, der Stöße absorbiert, ohne zu brechen. Diese Kombination aus harter Oberfläche und duktilem Kern ist unerlässlich für Anwendungen, bei denen dynamische Belastungen millionenfach pro Schicht auftreten.
In Hochgeschwindigkeits-Rollenketten dienen die Buchsen als primäre Lagerfläche zwischen Rolle und Bolzen. Bei Standard-Landwirtschaftsketten oder Ketten mit niedriger Drehzahl werden üblicherweise Buchsen aus einfachem Stahl verwendet. Für Anwendungen mit hohen Drehzahlen setzen Hersteller wie Ever Power auf gesinterte, pulvermetallurgische Buchsen, die während des Sinterprozesses mit Öl imprägniert werden. Dadurch entsteht eine selbstschmierende Matrix, die unter der bei hohen Drehzahlen entstehenden Hitze und dem Druck Schmierstoff freisetzt und so die Lebensdauer zwischen den Wartungsintervallen deutlich verlängert. In Anwendungen, bei denen der Zugang zu externer Schmierung eingeschränkt ist – wie beispielsweise bei Förderanlagen in geschlossenen, lebensmittelsicheren Bereichen – wird diese Selbstschmiereigenschaft von einem Leistungsvorteil zu einer betrieblichen Notwendigkeit.
Die Rolle, die direkt mit dem Kettenradzahn in Kontakt steht, erfährt bei jedem Eingriff eine Hertzsche Kontaktspannung. Bei hohen Drehzahlen steigt die Frequenz dieser Spannungszyklen drastisch an, weshalb die Materialqualität der Rolle entscheidend ist. Ever Power verwendet durchgehärteten Wälzlagerstahl für die Rollen mit einer Härte von HRC 57–62 und engen Maßtoleranzen für Außendurchmesser und Rundheit. Dies gewährleistet einen präzisen Kontakt der Rolle mit der Zahnflanke, verteilt die Last gleichmäßig über die Zahnfläche und reduziert das Risiko von Lochfraß, Abplatzungen oder Spannungskonzentrationen am Kettenradfuß.
Ausgewählte Hochgeschwindigkeits-Rollenkettenprodukte
Hochfeste Rollenkette 120HSP-00 für Caterpillar
Die nach strengen Caterpillar-Vorgaben gefertigte 120HSP-00 verfügt über kaltgezogene legierte Stahlplatten mit kugelgestrahlten Oberflächen für erhöhte Dauerfestigkeit. Der Bolzen ist mit einer präzisen Presspassung vorgespannt, um eine Dehnung in der Anfangsphase zu verhindern. Diese Ausführung ist die erste Wahl für Antriebsstränge in Erdbewegungs- und Baumaschinen, bei denen Stoßbelastungen und intermittierende Hochgeschwindigkeitsbetrieb üblich sind.
Hochfeste Rollenkette C100HSP-00 für Caterpillar
Die C100HSP-00 ist in Caterpillars Schwerlastklassifizierung eine Stufe über dem Standard angesiedelt und bietet eine Mindestzugfestigkeit, die den Industriestandard um 25–301 TP5T übertrifft. Die Plattenstärke wurde erhöht, und die äußere Kettengliederbaugruppe verwendet eine Presspassung für dauerhafte Verbindungssicherheit. Britische Betreiber, die Caterpillar-Maschinen im Tagebau, in Steinbrüchen oder bei großen Tiefbauprojekten einsetzen, werden feststellen, dass diese Kettenspezifikation die Austauschhäufigkeit und die damit verbundenen Ausfallzeiten deutlich reduziert.
Wesentliche technische Vorteile der Konstruktion von Hochgeschwindigkeits-Rollenketten
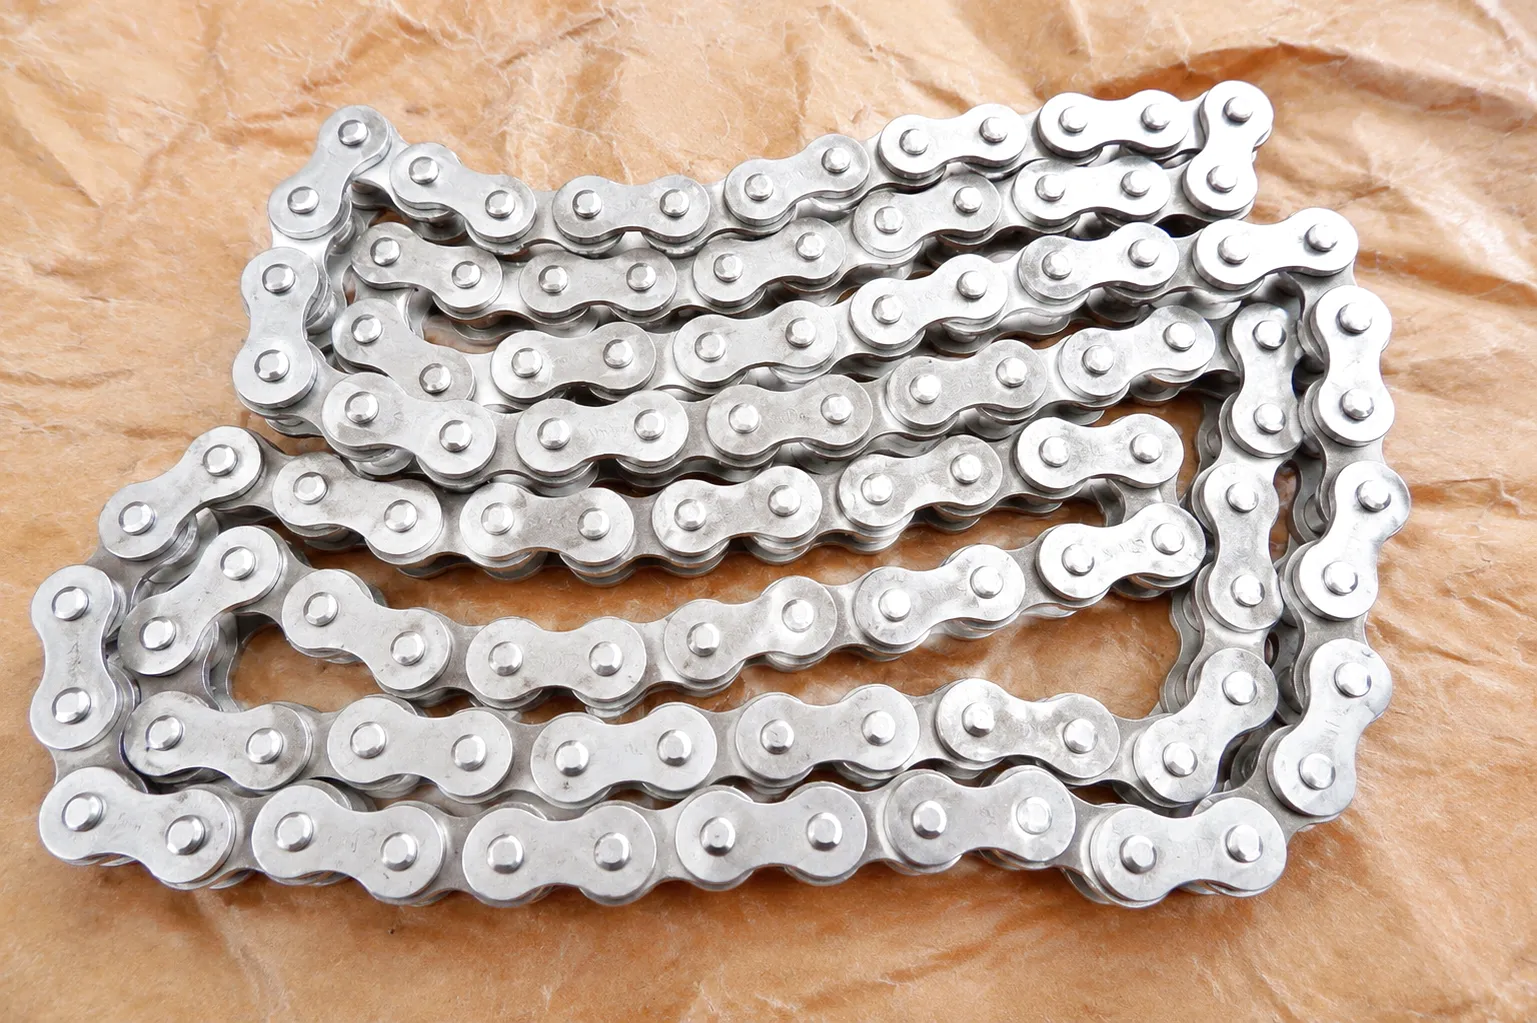
Durch das Kugelstrahlen der inneren und äußeren Laschen entsteht eine Oberflächenschicht mit Druckeigenspannungen, die die Entstehung von Ermüdungsrissen deutlich verzögert. Bei hohen Drehzahlen, wo die Kette tausende Male pro Stunde die Teilung des Kettenrads durchläuft, kann dieser Fertigungsschritt die Lebensdauer im Vergleich zu einer unbehandelten Kette um das 30- bis 50-Fache verlängern. Ingenieure in Großbritannien, die Ketten für kontinuierliche Produktionslinien spezifizieren, sollten das Kugelstrahlen als Standardanforderung und nicht als optionale Verbesserung betrachten.
Mit einer kontrollierten Presspassung – typischerweise 0,015 bis 0,035 mm – in die Außenplatten eingepresste Bolzen bilden eine Verbindung, die relativen Bewegungen unter zyklischer Belastung widersteht. Im Gegensatz dazu kann bei einer Spiel- oder Übergangspassung Reibkorrosion an der Bolzen-Platten-Kontaktstelle innerhalb weniger Millionen Lastwechsel Risse verursachen. Für Antriebe mit Geschwindigkeiten über 5 m/s ist die Bolzenmontage mit Presspassung die einzig wirtschaftlich und technisch sinnvolle Lösung, und jede Rollenkette der Ever Power-Hochgeschwindigkeitsreihe wird nach diesem Standard gefertigt.
Bei hohen Kettenradgeschwindigkeiten summiert sich selbst eine geringe Teilungsabweichung zu einer messbaren Dehnungsdifferenz zwischen den Kettengliedern und beschleunigt so ungleichmäßigen Verschleiß. Ever Power hält bei Standardketten eine Teilungstoleranz von ±0,05 mm und bei Premium-Hochgeschwindigkeitsvarianten von ±0,02 mm ein. Diese Präzision erfordert Läppvorgänge und eine Maßprüfung nach 100% am Ende der Montagelinie. Mit Standardwerkzeugen ist dies nicht zu erreichen, und es ist der Hauptgrund dafür, dass kostengünstige Importketten im Hochgeschwindigkeitsbetrieb regelmäßig hinter den Spezifikationen korrekt gefertigter Ketten zurückbleiben.
Die von Ever Power gelieferten Hochgeschwindigkeits-Rollenketten werden bei der Montage an der Buchsen-Bolzen-Verbindung mit hochviskosem, schwach haftendem Fett befüllt und anschließend einem Heißölbad unterzogen. Dadurch dringt das Schmiermittel tief in die gesinterte Buchsenmatrix ein. Dank dieser Vorschmierung sind die Lagerflächen vom Zeitpunkt der Installation an während der kritischen Einlaufphase geschützt, in der eine neue Kette besonders anfällig für abrasiven Verschleiß ist. Für britische Kunden, die in abgelegenen oder schwer zugänglichen Anlagen arbeiten, verlängern die vorgeschmierten Verbindungen zudem das Intervall bis zur ersten Wartung vor Ort.
Technische und Leistungsparameter des Produkts
| Parameter | Standard (ANSI/BS) | Hochgeschwindigkeitsklasse | Hochleistungs-HSP |
|---|---|---|---|
| Steigungsbereich (mm) | 6,35 – 50,8 | 6,35 – 25,4 | 9,525 – 38,1 |
| Mindestzugfestigkeit (kN) | 14,0 – 222,0 | 18,0 – 180,0 | 28,0 – 280,0 |
| Stifthärte (HRC) | 56 – 60 | 58 – 62 | 60 – 64 |
| Plattenmaterial | Kohlenstoffstahl (0.35%C) | Legierter Stahl (Cr-Mo) | Niedriglegiert, kugelgestrahlt |
| Maximale Betriebsgeschwindigkeit (m/s) | Bis zu 4 | Bis zu 10 | Bis zu 8 (Stoßbelastung) |
| Arbeitslast (% Zugfestigkeit) | ≤ 25% | ≤ 20% | ≤ 18% |
| Betriebstemperatur (°C) | -10 bis +120 | -20 bis +150 | -10 bis +140 |
| Teilungstoleranz (mm) | ±0,08 | ±0,05 | ±0,02 |
| Schmierstoffart | Manuell / Periodisch | Tropfen / Zwangsschmieren / Vorschmieren | Ölbad / Zwangsschmierung / Vorschmierung |
| Einhaltung von Standards | BS/ISO 606 | ANSI B29.1 / DIN 8187 | OEM-spezifisch (CAT, CNH usw.) |
Industrielle Anwendungsszenarien für Hochgeschwindigkeits-Rollenketten

Der Einsatzbereich von Hochgeschwindigkeits-Rollenketten in der britischen Industrie ist deutlich breiter gefächert, als die meisten Katalogabschnitte vermuten lassen. Die für die Auswahl in einem Sektor geltenden Konstruktionsprinzipien lassen sich zwar direkt auf andere Bereiche übertragen, doch die Betriebsbedingungen – Umgebungstemperatur, Verschmutzungsgrad, Schmierstoffversorgung, Betriebszyklus – variieren so stark, dass eine Standardlösung selten die Leistung einer kundenspezifischen, durchdachten Lösung erreicht.
Die Automobil-Vormontagewerke in der Region um Coventry, Solihull und im weiteren Umkreis der West Midlands sind stark auf Hängeförderanlagen, Transferpressen und Roboterschweißpositionierer angewiesen – allesamt mit Rollenkettenantrieb. Hochgeschwindigkeits-Rollenketten, die Transferförderer mit 6–8 m/s antreiben, sollen im Mehrschichtbetrieb mit minimalem Schmierbedarf laufen. Die für diese Anwendungen erforderlichen präzisen Teilungstoleranzen gewährleisten, dass die Kettenlängung während eines vollständigen Wartungsintervalls, typischerweise 6–12 Monate Dauerbetrieb, innerhalb des Einstellbereichs des Förderbandspannsystems bleibt.
Lebensmittel- und Getränkehersteller in Yorkshire – von Brauereien bis hin zu Süßwarenfabriken – benötigen Rollenketten, die in Nassreinigungsbereichen eingesetzt werden können und gleichzeitig die Anforderungen an lebensmittelkonforme Schmierung erfüllen. Für Abfüllanlagen, Flaschenförderer und Verpackungsindizierer, bei denen Kettengeschwindigkeiten regelmäßig 4 m/s überschreiten, werden Varianten aus Edelstahl oder Ketten mit voraufgetragenem, lebensmittelkonformem Schmierstoff (H1-registriert) spezifiziert. Die Korrosionsbeständigkeit der austenitischen Edelstahlplatten in Kombination mit lebensmittelkonformem Fett in Sinterbuchsen macht diese Lösung zu einer technisch ausgereiften Antwort auf die doppelte Herausforderung von Hygiene und hoher Belastbarkeit bei hohen Geschwindigkeiten.
Die kontinuierliche Stahlverarbeitung und Spezialmetallindustrie in Sheffield stellt besondere Anforderungen an Antriebsketten. Hohe Umgebungstemperaturen – oft 50 °C oder mehr in der Nähe von Induktionsheizgeräten – in Kombination mit metallischem Staub und starken Stoßbelastungen durch Brammenmanipulatoren und Rollentische schaffen ein anspruchsvolles Betriebsumfeld. Hochleistungsfähige Hochgeschwindigkeits-Rollenketten mit hitzebeständigen Dichtungen, optimierten wärmebehandelten Laschen und Eignung für Zwangsschmierung sind die optimale Lösung für diese Anwendungen. Ever Power hat bereits für metallverarbeitende Betriebe in Sheffield kundenspezifische Ketten geliefert, bei denen sich Standardprodukte aus dem Katalog innerhalb des ersten Quartals als unzureichend erwiesen.
Mähdrescher, Getreidetrockner und Saatgutaufbereitungsmaschinen, die auf großen Ackerbaubetrieben in Norfolk, Suffolk und Lincolnshire im Einsatz sind, beanspruchen die Rollenketten in Umgebungen mit vielen Ernterückständen und abrasivem Staub unter hohen Drehzahlen. Während der Erntesaison laufen die Antriebsketten von Dreschkörben und Strohschüttlern 16 Stunden oder länger täglich mit hoher Geschwindigkeit. Ketten mit abgedichteten Rollen und Zink-Nickel-Oberflächenbehandlung sind korrosionsbeständig und trotzen der Lagerung außerhalb der Erntesaison, da Kondensation und der Kontakt mit Agrochemikalien die Oxidation ungeschützter Oberflächen sonst beschleunigen würden.

Der Auswahlprozess: Was Ingenieure feststellen müssen

Die Auswahl der richtigen Kette für einen Hochgeschwindigkeitsantrieb beginnt mit der Nennleistung des Antriebs – der übertragenen Leistung in Kilowatt – und der Drehzahl des kleineren (Antriebs-)Ritzels in Umdrehungen pro Minute. Diese beiden Werte werden in eine Leistungstabelle oder eine Berechnung anhand der technischen Daten des Kettenherstellers eingegeben, woraus sich die empfohlene Kettenteilung und Litzenanzahl ergibt. Ein häufiger Fehler von Ingenieuren in dieser Phase ist die direkte Auswahl anhand der Tabelle ohne Berücksichtigung des Betriebsfaktors. Betriebsfaktoren berücksichtigen die Art der Belastung – gleichmäßig, mäßig stoßbelastet oder stark stoßbelastet – und können von 1,0 für einen gleichmäßig laufenden Motorantrieb bis zu 1,7 oder höher für einen stark belasteten Antrieb mit häufigen Richtungswechseln oder Starts reichen.
Sobald eine vorläufige Teilung gewählt ist, sollte die Zähnezahl des Antriebsritzels optimiert werden. Bei hohen Drehzahlen erhöht sich die Kettenspannung so stark, dass Geräusche, Vibrationen und beschleunigter Verschleiß unvermeidbar werden. Ein Antriebsritzel mit 19–25 Zähnen ist für hohe Drehzahlen oft die beste Wahl, da es einen gleichmäßigen Eingriff gewährleistet und die Last auf mehr gleichzeitige Kontaktpunkte verteilt. Die Zähnezahl des Abtriebsritzels richtet sich nach dem erforderlichen Übersetzungsverhältnis. Eine Begrenzung auf maximal 90–120 Zähne verhindert jedoch, dass die Kette mit zu niedriger Geschwindigkeit um das große Ritzel läuft, wo Schwerkraft und Zentrifugalkräfte zu einem schlechten Kettensitz führen können.
Der Achsabstand der Kettenräder erfordert besondere Aufmerksamkeit. Ein zu geringer Achsabstand (weniger als das 30-fache der Teilung) führt zu einem zu großen Gelenkwinkel an den Kettenrädern und beschleunigtem Verschleiß der Buchsen. Ein zu großer Achsabstand (mehr als das 80-fache der Teilung) verursacht einen Kettenlinien-Durchhang auf der Leerlaufseite, was beim Wiedereingreifen jedes Kettenglieds in das angetriebene Kettenrad einen dynamischen Stoß auslöst. Für Hochgeschwindigkeitsanwendungen gilt ein Achsabstand von 40 bis 60 Mal der Teilung in Kombination mit einer ungeraden Gesamtgliederzahl als optimaler Ausgangspunkt. Die ungerade Gliederzahl verhindert, dass sich bei jeder Umdrehung dieselbe Kombination aus innerem und äußerem Kettenglied am selben Zahn trifft, wodurch der Verschleiß gleichmäßig auf Kette und Kettenrad verteilt wird.
Schmierung – Der wichtigste Faktor für die Lebensdauer einer Hochgeschwindigkeitskette
Es ist eine gängige Beobachtung im Ingenieurwesen, dass die meisten vorzeitigen Ausfälle von Rollenketten – über alle Drehzahlbereiche hinweg, insbesondere aber bei hohen Drehzahlen – direkt auf Schmierstoffversagen zurückzuführen sind. Nicht auf Lagerschäden, nicht auf Materialversagen und nicht auf Überlastung: Schmierstoffversagen. Dies umfasst eine unzureichende Viskosität für die Betriebstemperatur, eine zu geringe Schmierstoffmenge an der Kontaktfläche zwischen Bolzen und Buchse, verunreinigten Schmierstoff, der abrasive Partikel durch den Schmierfilm transportiert, und falsche Nachschmierintervalle. Die Ursachen für Schmierstoffversagen zu verstehen und diese im System zu vermeiden, ist zielführender als einfach eine stärkere Kette zu spezifizieren.
Geeignet für Kettengeschwindigkeiten bis ca. 4 m/s. Ein dosierter Öltropfen am inneren Rand der Kettengliederplatte ermöglicht es dem Schmierstoff, durch Zentrifugalkraft zu den Lagerflächen zu gelangen. Eine Ölviskosität von ISO VG 100–150 ist typischerweise bei Umgebungstemperaturen in Großbritannien ausreichend und sinkt in beheizten Gehäusen auf ISO VG 68.
Bei Geschwindigkeiten von 4 bis 7 m/s sorgt ein geschlossener Kettenkasten mit einem Ölbad auf Sumpfhöhe für kontinuierliche Schmierung, während die Kette auf der Leerlaufseite durch das Ölbad eintaucht. Der Ölstand muss zwischen der Teilungslinie des untersten Kettengliedzahns und der Mittellinie des untersten Bolzens liegen. Oberhalb von 7 m/s erzeugen die durch das Durchspritzen des Ölbads verursachten Bewegungen Wärme und Schaum, die die Schmierqualität beeinträchtigen.
Die Ölzufuhr über Düsen, die auf die Innenseite der Kette gerichtet sind, sobald diese das Antriebsritzel verlässt, ist ab einer Geschwindigkeit von 7 m/s zwingend erforderlich und ab 5 m/s dringend zu empfehlen. Die Pumpe fördert gefiltertes Öl mit einem Druck von 0,15–0,35 MPa und gewährleistet so, dass die Lagerfläche geflutet wird, bevor die Zentrifugalkräfte bei hoher Drehzahl den Schmierfilm unterbrechen können. Ein temperaturfühlender Rücklaufkreislauf und ein Ölkühler gehören zur Standardausstattung dieses Systems.
Birmingham Precision Components: Lösung für Hochgeschwindigkeitskettenausfälle in einer Transferlinie
Ein mittelständischer Hersteller von Präzisionskomponenten aus dem Birminghamer Stadtteil Tyseley wandte sich an Ever Power, nachdem es an einer 12-Stationen-Rundtransfermaschine zur Bearbeitung von Aluminiumgehäusen wiederholt zu Kettenbrüchen gekommen war. Die Anlage lief mit einer Kettengeschwindigkeit von ca. 6,2 m/s über ein 19-zahniges Antriebsritzel, das sich mit 940 U/min drehte. Das Unternehmen verwendete eine Standard-Simplexkette nach BS 16B von einem Zulieferer. Die Ausfälle – stets Risse in den Lamellen des inneren Kettenglieds – traten alle 8–10 Wochen auf. Jeder Ausfall verursachte ca. 4 Stunden ungeplanten Stillstand und einen Produktionsausfall von über 3.000 £ bei der üblichen Stundenleistung. Die jährlichen Kosten des Problems beliefen sich somit auf über 18.000 £.
Das Ingenieurteam von Ever Power analysierte die Anwendungsdaten und identifizierte zwei Einflussfaktoren: Die Standard-Kettenlaschen waren nicht kugelgestrahlt, wodurch sie an den Öffnungskanten der Kettenglieder, wo die Spannungskonzentration am höchsten ist, anfällig für Ermüdungsrisse waren. Zudem führte das vorhandene Tropfschmiersystem – ausgelegt für eine kürzere Kettenteilung der vorherigen Maschinengeneration – das Öl an die falsche Stelle der Kette und verfehlte die Kontaktfläche zwischen Bolzen und Buchse nahezu vollständig. Die Lösung bestand aus einer Hochgeschwindigkeitskette der Güteklasse BS 16B-1 mit kugelgestrahlten Laschen, Presspassungsbolzen und einer neu konfigurierten Tropfschmierhalterung, die so positioniert wurde, dass das Öl im korrekten Eintrittswinkel zugeführt wird.
Nach der Installation lief die Anlage in Birmingham 14 Monate lang, bevor die erste planmäßige Kettenprüfung durchgeführt wurde. Dabei lag die gemessene Längung innerhalb von 601 TP5T der Verschleißgrenze – ein zweites Wartungsintervall ohne Austausch war somit möglich. Die Gesamtkosten der Kette über 18 Monate betrugen weniger als 401 TP5T der Kosten, die in den vorangegangenen 18 Monaten mit dem Standardprodukt angefallen waren. Der Instandhaltungsleiter hat die Ever Power-Hochgeschwindigkeitsspezifikation inzwischen auf drei weitere Transferlinien in derselben Produktionshalle standardisiert.
Was unsere Kunden sagen
„Wir hatten die Zuverlässigkeit von Hochgeschwindigkeitsketten als schlichtweg unberechenbar abgetan, bis wir auf die Hochgeschwindigkeitsspezifikation von Ever Power umgestiegen sind. Die kugelgestrahlten Lamellen und die Zwangsschmierung machten sofort einen Unterschied – das erste Wartungsintervall verdoppelte sich im Vergleich zu dem, was wir zuvor als normal akzeptiert hatten.“
„Das Team von Ever Power hat tatsächlich unsere Kettenradgeometrie analysiert, bevor es eine Teilung empfahl. Das hatte vorher noch kein Lieferant getan – sie verkauften uns einfach, was gerade auf Lager war. Die von ihnen gelieferte Kette in Sonderlänge treibt unsere 8 m/s Verpackungslinie ohne die Vibrationen an, an die wir uns über Jahre gewöhnt hatten. Die Maschine ist spürbar leiser.“
„Wir betreiben eine spezialisierte Stahlbandverarbeitungsanlage in der Nähe von Sheffield, wo die Umgebungstemperaturen in der Nähe der Glühzone regelmäßig 60 °C übersteigen. Ever Power spezifizierte eine Hochtemperaturvariante mit verbessertem Dichtungsmaterial und angepasster Ölviskosität. Wir befinden uns nun seit 16 Monaten im ersten Wartungsintervall und hatten bisher keinerlei Probleme – zuvor mussten wir die Ketten alle drei Monate austauschen.“
Wartungspraktiken zum Schutz von Investitionen in Hochgeschwindigkeitsketten
Eine hochwertige Rollenkette erreicht ihre volle geplante Lebensdauer nur bei einem ebenso gut durchdachten Wartungsprogramm. Die wichtigste Kennzahl für die Wartung jeder Antriebskette ist die Längung, gemessen als prozentualer Verschleiß über eine bekannte Anzahl von Teilungen. Eine Kette mit einer Längung von 2% hat definitionsgemäß ihre Teilung um 2% erhöht. Das bedeutet, dass die Kettenglieder nicht mehr korrekt auf den Zahnflanken des Kettenrads aufliegen. Der Kontaktpunkt verlagert sich in Richtung der Zahnspitzen, wodurch eine Spannungskonzentration entsteht, die den Zahnverschleiß am Kettenrad beschleunigt, bis die Kette unter Last über die Zähne klettert und durchspringt. Die Überwachung der Längung mit einem einfachen Kettenprüfer bei jeder planmäßigen Wartung und der Austausch der Kette vor Erreichen der Längung von 1,5% bei hohen Drehzahlen sind die kostengünstigste Wartungsmaßnahme.
Der Verschleiß von Kettenrädern ist ein wichtiger Faktor zur Kettenlängung. Wird eine Kette auf einem verschlissenen Kettenrad gewechselt, greift die neue Kette in die Zahnflanken ein und dehnt sich schnell, wodurch sie nur einen Bruchteil ihrer Nennlebensdauer erreicht. Gemäß den Richtlinien der britischen Norm BS EN 28187 empfiehlt die Instandhaltung in Großbritannien, die Kettenradprofile bei jedem Kettenwechsel zu prüfen und Kettenräder auszutauschen, sobald die Flanke messbare Einhakungen aufweist oder die Kette zwei vollständige Wechselzyklen auf demselben Kettenrad durchlaufen hat. Der Betrieb einer hochwertigen Hochgeschwindigkeits-Rollenkette auf einem verschlissenen Kettenrad ist einer der häufigsten und kostspieligsten Instandhaltungsfehler in britischen Produktionsbetrieben.
| Wartungsmaßnahme | Frequenz | Aktionsschwelle |
|---|---|---|
| Kettenlängsprüfung | Monatlich (Hochgeschwindigkeit) | Ersetzen bei >1,5% Dehnung |
| Nachfüllen des Schmierstoffs (Tropf-/Badschmierung) | Wöchentlich | Auf dem vorgegebenen Niveau halten |
| Kettenradprofilprüfung | Bei jedem Kettenwechsel | Ersetzen bei messbarer Hakenbildung |
| Achsvermessungsprüfung | Vierteljährlich | Fehlausrichtung < 1 mm/m Achsabstand |
| Spannungs-/Kettenschwingungsdurchhang | Monatlich | Durchhang auf der Schlupfseite 1–4% der Mittendistanz |
| Ölfilterwechsel (Druckumlaufschmierung) | Gemäß den Richtlinien des Öllieferanten | Differenzdruck > 0,1 MPa über den Filter |
Häufig gestellte Fragen
Wie erkenne ich die richtige Rollenkettenteilung für meine Hochgeschwindigkeitsantriebsanwendung in Großbritannien?
▼
Die Wahl der Teilung beginnt mit der Antriebsleistung in Kilowatt und der Drehzahl des Antriebsritzels in U/min. Diese Werte fließen in die Leistungskennlinie für jede Teilung gemäß der verwendeten Kettennorm (BS oder ANSI) ein. Bei hohen Drehzahlen empfiehlt sich fast immer eine kürzere Teilung (12,7 mm oder 15,875 mm), da eine kürzere Teilung die Sehnenwirkung reduziert und den Eingriffskomfort verbessert. Berücksichtigen Sie vor der endgültigen Festlegung der Teilung einen Betriebsfaktor von 1,2–1,7, abhängig von der Lastart. Liegt das Ergebnis zwischen zwei Teilungen, wählen Sie die kürzere Teilung mit höherer Litzenanzahl anstelle der längeren Teilung als Einzelstrang – dies bietet ein besseres Verhältnis zwischen Bauteilverschleiß und Antriebsgeometrie.
Wie hoch sind der typische Preis und die Lieferzeit für eine kundenspezifische Hochgeschwindigkeits-Rollenkette, die von Ever Power an einen britischen Hersteller bestellt wird?
▼
Die Preisgestaltung für kundenspezifische Hochgeschwindigkeits-Rollenketten hängt von Teilung, Litzenanzahl, Materialgüte, Oberflächenbehandlung und Menge ab. Standard-Hochgeschwindigkeitsketten in Katalogteilen sind in der Regel preislich mit Premium-Marken aus Europa konkurrenzfähig und innerhalb von 48–72 Stunden über unser europäisches Vertriebszentrum verfügbar. Kundenspezifische Spezifikationen mit Spezialwerkzeugen haben üblicherweise eine Lieferzeit von 4–6 Wochen für Erstmuster, die Serienfertigung erfolgt anschließend innerhalb von 2–3 Wochen. Für ein präzises Angebot senden Sie bitte Ihre Antriebsdaten – Leistung (kW), Drehzahl (U/min), Zähnezahl des Kettenrads und etwaige Umgebungsbedingungen – an [email protected]. Unser Ingenieurteam meldet sich innerhalb eines Werktages bei Ihnen.
Welcher Rollenkettenlieferant in der Nähe von Birmingham oder Sheffield bietet Ketten nach OEM-Spezifikation mit kurzen Lieferzeiten für dringende industrielle Anwendungen an?
▼
Ever Power liefert Rollenketten in Erstausrüsterqualität (OEM) und nach OEM-Spezifikation – darunter die Caterpillar-kompatiblen Serien 120HSP und C100HSP – an Hersteller in den Midlands, Yorkshire und Nordengland. Bestellungen für lagernde Hochgeschwindigkeitsketten, die vor 12 Uhr eingehen, können in der Regel am nächsten Werktag an Adressen auf dem britischen Festland geliefert werden. Bei dringendem Bedarf kontaktieren Sie bitte direkt unser Vertriebsteam unter [email protected] und geben Sie Ihre Kettenreferenz sowie die benötigte Menge an. Wir bestätigen Ihnen die Verfügbarkeit und veranlassen den Versand innerhalb von zwei Stunden während unserer Geschäftszeiten.
Wie oft sollte ich eine Rollenkette austauschen, die in einer kontinuierlichen Produktionsumgebung in Großbritannien mit einer Geschwindigkeit von über 6 Metern pro Sekunde läuft?
▼
Die Wechselintervalle für Hochgeschwindigkeits-Rollenketten mit Geschwindigkeiten über 6 m/s richten sich nach der gemessenen Längung und nicht nach der Kalenderzeit. Prüfen Sie die Längung monatlich im kontinuierlichen Produktionsbetrieb und wechseln Sie die Kette bei einer Längung von 1,5% – nicht bei dem Wert von 3%, der für langsam laufende Antriebe gilt. Mit einer korrekt dimensionierten, gut geschmierten und innerhalb ihrer Nennleistung betriebenen Hochgeschwindigkeitskette sollten Sie unter ruhigen Laufbedingungen mindestens 8.000–12.000 Betriebsstunden erreichen, bevor diese Grenze überschritten wird. Anwendungen mit Stoßbelastung oder unzureichender Schmierung erreichen die Grenze deutlich früher. Daher sind der Betriebsfaktor und die Auslegung des Schmiersystems bei dieser Geschwindigkeit unerlässlich.
Was unterscheidet die hochfeste Caterpillar-Rollenkette von einer Standard-BS-Kette für den Einsatz in Hochgeschwindigkeitsantrieben?
▼
Die Bezeichnung Caterpillar HSP (High Strength Plus) umfasst eine Reihe von Rollenketten, deren Plattenstärke, Bolzendurchmesser und Mindestbruchlast die BS- oder ANSI-Norm für die jeweilige Teilung übertreffen. Die Ketten 120HSP-00 und C100HSP-00 beispielsweise verwenden Platten, die ca. 10–151 µm dicker sind als die entsprechenden Ketten nach BS 24B und 20B. Die Bolzen sind wärmebehandelt und härter und mit höherer Presspassung montiert. Auch das Rollenmaterial ist durchgehärteter Stahl. Diese Merkmale ergeben zusammen eine höhere Beständigkeit gegen statische Überlastung und Ermüdung. Daher werden diese Ketten in Erdbewegungsmaschinen, Steinbruchgeräten und Schwerlast-Umschlaggeräten eingesetzt, wo Stoßbelastungen an der Tagesordnung sind und Ausfallzeiten extrem kostspielig sind.
Wo kann ich einen Kostenvergleich für Rollenketten und ein Angebot für eine Verpackungslinie in Leeds oder einen Lebensmittelverarbeitungsbetrieb in Yorkshire erhalten?
▼
Senden Sie Ihre aktuellen Kettenspezifikationen – Teilung, Norm (BS oder ANSI), Litzenanzahl, Länge und alle Anforderungen an Lebensmittelechtheit oder Edelstahl – an [email protected]. Das auf Großbritannien spezialisierte Vertriebsteam von Ever Power bietet Ihnen innerhalb eines Werktages wettbewerbsfähige Preise mit einer transparenten Kostenaufstellung. Für Anwendungen in der Lebensmittel- und Getränkeindustrie in Yorkshire und dem weiteren Norden Englands kann das Team Ihnen bestätigen, welche H1-Schmierstoffvarianten vorrätig sind, und Sie hinsichtlich der Auswahl der Edelstahlsorte basierend auf der in Ihrem Betrieb verwendeten Reinigungsmittelchemie beraten.
Sie möchten die passende Rollenkette für Ihre Hochgeschwindigkeitsanwendung auswählen? Unser Ingenieurteam arbeitet direkt mit britischen Herstellern in Birmingham, Sheffield, Leeds, Coventry und darüber hinaus zusammen.
✉ Angebot anfordern — [email protected]
bearbeitet von gzl


