
Makaralı Zincir Tahrik Sisteminin Çalışma Prensibi

Makaralı zincir, her biri iç plakalar, dış plakalar, silindirik makaralar, burçlar ve sertleştirilmiş pimlerden oluşan, birbirine kenetlenen bağlantıların tekrar eden bir dizisi aracılığıyla güç iletir. Çalışma sırasında zincir, dişli bir çarkın etrafına sarılır ve makaralar diş boşluklarına oturur. Tahrik çarkı döndükçe, her makara birbirine geçer, torku iletir ve sürekli bir döngü içinde çıkar. Düşük hızlarda bu nispeten sessiz bir işlemdir, ancak dönme hızı arttıkça, bir makaranın bir çark dişine her çarptığında oluşan darbe enerjisi hızla artar. Poligonal veya kordal hareket olarak bilinen bu darbe, mühendislerin yüksek hızlı çalışma için bir makaralı zincir tasarlarken dikkate alması gereken temel zorluklardan biridir.
Dişli geçişinin geometrisi, zincirin adımına (bitişik pim eksenleri arasındaki merkezden merkeze mesafe) bağlıdır. Daha küçük bir adım, metre başına daha fazla bağlantı ve daha düzgün, daha sık bir geçiş düzeni anlamına gelir. Bu nedenle, yüksek hızlı uygulamalar neredeyse her zaman daha ağır, daha uzun adımlı bir alternatif yerine daha kısa adımlı bir zincir gerektirir. Adım, dişli çark diş sayısı ve dönüş hızı arasındaki ilişki, zincir hızı formülünde doğrudan ifade edilir: v = (p × z × n) / 1000, burada v, m/s cinsinden hız, p, mm cinsinden adım, z, dişli çark diş sayısı ve n, dakikadaki dişli çark devir sayısıdır. Bu formülü anlamak, 1500 rpm'de 25 dişli bir dişli çark üzerinde çalışan 12,7 mm adımlı bir zincirin neden yaklaşık 7,9 m/s'lik bir zincir hızı sağladığını hemen açıklar; bu hız, yağlama ve yorulma ömrünün mühendislik dikkatini gerektirdiği bölgeye girer.
Akordal hareketin ötesinde, pim ve burç arasındaki yatak basıncı, yüksek hızlarda baskın arıza mekanizmasıdır. Hız arttıkça, pim-burç arayüzündeki göreceli kayma hareketi ısı üretir ve aşınmayı hızlandırır. Bu yüzeydeki temas gerilimi yüke doğru orantılı ve izdüşümlü yatak alanına ters orantılıdır; bu da pim çapını ve burç uzunluğunu kritik tasarım parametreleri haline getirir. Doğru şekilde belirlenmiş bir makaralı zincir, bu değişkenleri dengeleyerek yatak yüzeyindeki çalışma sıcaklığının yağlamanın etkili aralığında kalmasını ve temas geriliminin malzemenin dayanım sınırının çok altında kalmasını sağlar.
Yüksek Hızlı Makaralı Zincir Üretiminde Kullanılan Temel Malzemeler
Yüksek hızlı makaralı zincirlerde çekme yükünü taşıyan zincir plakaları, tipik olarak 0,35% ile 0,55% C arasında değişen hassas karbon içeriğine sahip düşük alaşımlı çelikten preslenir ve 900-1200 MPa aralığında çekme dayanımı elde etmek için ısıl işlemden geçirilir. Pimler, karbürleme ve su verme ile elde edilen 58-64 HRC yüzey sertliğine sahip, sertleştirilmiş rulman sınıfı çelikten üretilir ve kırılmadan şoku emen sağlam bir iç yapıya sahiptir. Bu sert yüzey ve sünek iç yapı kombinasyonu, dinamik yüklerin vardiya başına milyonlarca kez tekrarlandığı uygulamalarda vazgeçilmezdir.
Yüksek hızlı makaralı zincirlerde burçlar, makara ile pim arasında birincil yatak yüzeyi görevi görür. Standart tarım veya düşük hızlı zincirlerde düz çelik burçlar yaygındır. Yüksek hızlı uygulamalar için Ever Power gibi üreticiler, sinterleme işlemi sırasında yağ ile emdirilmiş sinterlenmiş toz metalurji burçları belirtir. Bu, yüksek dönüş hızlarında oluşan ısı ve basınç altında yağlayıcıyı serbest bırakan ve servis aralıkları arasındaki aşınma ömrünü önemli ölçüde uzatan kendiliğinden yağlayıcı bir matris oluşturur. Dışarıdan yağlama erişiminin kısıtlı olduğu uygulamalarda (örneğin, kapalı gıda güvenli bölgelerdeki konveyör hatları gibi), bu kendiliğinden yağlama özelliği, performans avantajından operasyonel bir gerekliliğe dönüşür.
Dişli çark dişine doğrudan temas eden makara, her temas anında Hertzian temas gerilimine maruz kalır. Yüksek hızlarda, bu gerilim döngülerinin sıklığı önemli ölçüde artar, bu nedenle makara malzemesinin kalitesi kritik öneme sahiptir. Ever Power, makaralar için, dış çap ve yuvarlaklıkta sıkı boyut toleranslarıyla birlikte, her yerinde HRC 57-62 sertliğine ulaşan, tamamen sertleştirilmiş rulman sınıfı çelik kullanır. Bu, makaranın diş yan yüzeyine öngörülebilir bir geometriyle temas etmesini, yükü diş yüzeyine eşit olarak dağıtmasını ve dişli çark profilinin kökünde çukurlaşma, pul pul dökülme veya gerilim yoğunlaşması riskini azaltmasını sağlar.
Öne Çıkan Yüksek Hızlı Makaralı Zincir Ürünleri
Caterpillar için Yüksek Mukavemetli Makaralı Zincir 120HSP-00
Caterpillar'ın titiz spesifikasyonlarına göre tasarlanan 120HSP-00, daha uzun yorulma ömrü için bilye püskürtme işlemine tabi tutulmuş yüzeylere sahip soğuk çekilmiş alaşımlı çelik plakalardan oluşmaktadır. Pim, erken çevrim uzamasını ortadan kaldırmak için hassas pres geçme montajı ile önceden yüklenmiştir. Bu, şok yükleme ve yüksek hızlı aralıklı çalışma koşullarının normal olduğu toprak işleme ve ağır inşaat tahrik sistemleri için tercih edilen bir spesifikasyondur.
Caterpillar için Yüksek Mukavemetli Makaralı Zincir C100HSP-00
C100HSP-00, Caterpillar'ın ağır hizmet sınıflandırmasında standarttan bir üst seviyede yer alarak, endüstri standardını 25–30% aşan minimum çekme dayanımı sunmaktadır. Plaka kalınlığı artırılmış olup, dış bağlantı tertibatı kalıcı bağlantı güvenliği için geçmeli perçin kullanmaktadır. Açık ocak madenciliği, taş ocağı işletmeciliği veya büyük ölçekli inşaat projelerinde Caterpillar makineleri kullanan İngiltere'deki operatörler, bu zincir spesifikasyonunun değiştirme sıklığını ve buna bağlı arıza sürelerini önemli ölçüde azalttığını görecektir.
Yüksek Hızlı Makaralı Zincir Tasarımında Temel Teknik Avantajlar
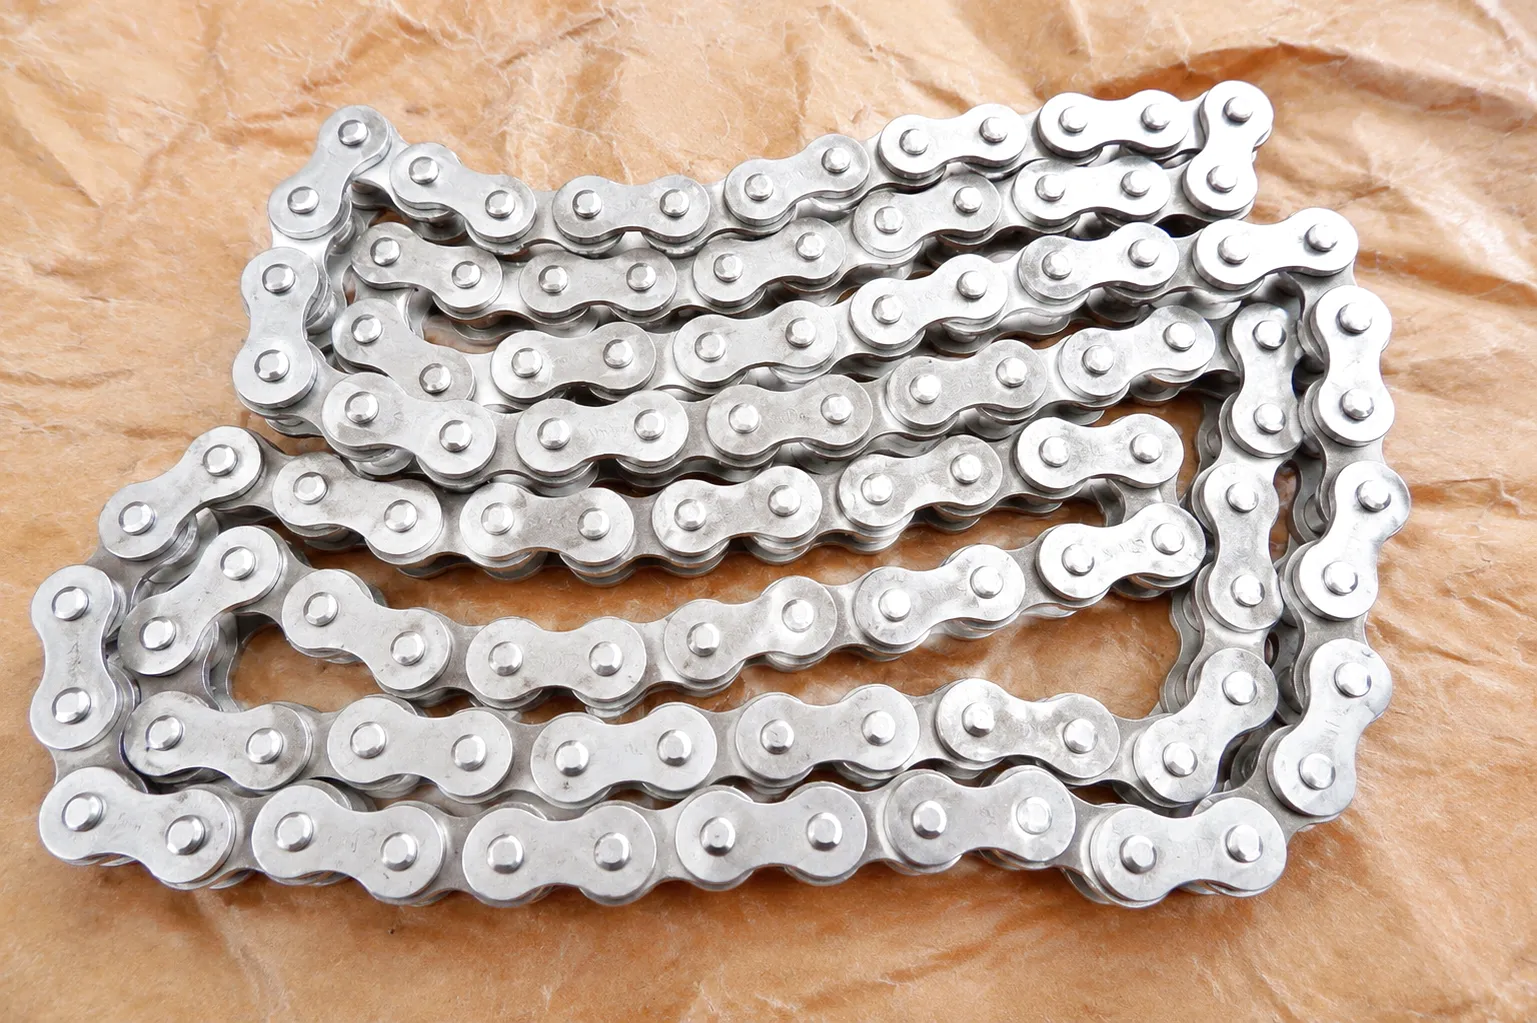
İç ve dış plakaların bilye püskürtme işlemi, yorulma çatlaklarının oluşumunu önemli ölçüde geciktiren bir sıkıştırma kalıntı gerilimi tabakası oluşturur. Zincirin saatte binlerce kez dişli adımı boyunca esnediği yüksek hızlı çalışma koşullarında, bu üretim adımı, bilye püskürtme işlemi uygulanmamış bir zincire kıyasla yorulma ömrünü 30-501 TP5T uzatabilir. İngiltere'deki mühendisler, sürekli üretim hatları için zincir belirlerken, bilye püskürtme işlemini isteğe bağlı bir yükseltme değil, standart bir gereklilik olarak ele almalıdır.
Dış plakalara kontrollü bir sıkı geçme ile (tipik olarak 0,015 ila 0,035 mm) preslenen pimler, döngüsel yükleme altında göreceli harekete direnç gösteren bir bağlantı oluşturur. Bunu, pim-plaka arayüzünde sürtünme korozyonunun birkaç milyon gerilim döngüsü içinde çatlamaya yol açabileceği boşluklu veya geçişli geçme ile karşılaştırın. 5 m/s'nin üzerinde çalışan tahrik sistemleri için, sıkı geçme pim montajı, ticari ve teknik olarak tek geçerli yaklaşımdır ve Ever Power yüksek hızlı serisindeki her makaralı zincir bu standarda göre üretilmiştir.
Yüksek dişli hızlarında, hatvedeki küçük bir değişiklik bile, bağlantılar arasında ölçülebilir bir uzama oranı farkına dönüşerek düzensiz aşınmayı hızlandırır. Ever Power, standart zincirlerde hatve toleransını ±0,05 mm, premium yüksek hızlı varyantlarda ise ±0,02 mm olarak korur. Bu hassasiyet seviyesi, montaj hattının sonunda taşlama işlemleri ve 100% boyut kontrolü gerektirir. Bu, standart aletlerle elde edilemez ve düşük maliyetli ithal zincirlerin yüksek hızlı kullanımda doğru şekilde üretilmiş bir spesifikasyona göre sürekli olarak düşük performans göstermesinin temel nedenidir.
Ever Power tarafından tedarik edilen yüksek hızlı makaralı zincirler, montaj sırasında burç-pim arayüzünde yüksek viskoziteli, düşük yapışkanlı gres ile doldurulur ve ardından yağlayıcıyı sinterlenmiş burç matrisinin derinliklerine iten sıcak yağ banyosu daldırma işlemine tabi tutulur. Bu ön yağlama stratejisi, yeni bir zincirin aşındırıcı aşınmaya karşı en savunmasız olduğu kritik alıştırma aşamasında, montaj anından itibaren yatak yüzeylerinin korunmasını sağlar. Uzak veya ulaşılması zor tesis ortamlarında faaliyet gösteren İngiltere'deki müşteriler için, önceden yağlanmış bağlantılar, ilk saha servisinin gerekli olduğu aralığı da uzatır.
Ürün Teknik ve Performans Parametreleri
| Parametre | Standart (ANSI/BS) | Yüksek Hızlı Sınıf | Ağır Hizmet Tipi HSP |
|---|---|---|---|
| Adım Aralığı (mm) | 6.35 – 50.8 | 6.35 – 25.4 | 9.525 – 38.1 |
| Minimum Çekme Dayanımı (kN) | 14.0 – 222.0 | 18.0 – 180.0 | 28.0 – 280.0 |
| Pim Sertliği (HRC) | 56 – 60 | 58 – 62 | 60 – 64 |
| Plaka Malzemesi | Karbon çeliği (0.35%C) | Alaşımlı çelik (Cr-Mo) | Düşük alaşımlı, bilye püskürtme işlemine tabi tutulmuş |
| Maksimum Çalışma Hızı (m/sn) | 4'e kadar | 10'a kadar | 8'e kadar (şok yükü) |
| Çalışma Yükü (% Çekme Mukavemeti) | ≤ 25% | ≤ 20% | ≤ 18% |
| Çalışma Sıcaklığı (°C) | -10 ila +120 | -20 ila +150 | -10 ila +140 |
| Adım Toleransı (mm) | ±0,08 | ±0,05 | ±0,02 |
| Yağlama Tipi | Manuel / Periyodik | Damla / Zorlama / Ön yağlama | Yağ banyosu / Zorlamalı / Ön yağlama |
| Standartlara Uygunluk | BS/ISO 606 | ANSI B29.1 / DIN 8187 | OEM'e özgü (CAT, CNH vb.) |
Yüksek Hızlı Makaralı Zincirler için Endüstriyel Uygulama Senaryoları

İngiliz sanayisinde yüksek hızlı makaralı zincir uygulamalarının kullanım alanı, çoğu katalog bölümünün gösterdiğinden çok daha geniştir. Bir sektörde seçimde geçerli olan mühendislik prensipleri, başka bir sektöre de doğrudan uygulanabilir; ancak çalışma bağlamı (ortam sıcaklığı, kirliliğe maruz kalma, yağlama erişimi, çalışma döngüsü) o kadar değişkenlik gösterir ki, hazır bir ürün nadiren iyi tasarlanmış özel bir seçimin sağladığı performansı yakalar.
Coventry, Solihull ve daha geniş Batı Midlands koridoru çevresinde yoğunlaşan otomotiv alt montaj fabrikaları, tahrik sistemlerinde makaralı zincirler kullanan üstten taşıma konveyör sistemlerine, transfer preslerine ve robotik kaynak pozisyonlayıcılarına büyük ölçüde bağımlıdır. 6-8 m/s hızla transfer konveyörlerinde çalışan yüksek hızlı makaralı zincirlerin, minimum yağlama müdahalesiyle birden fazla vardiya boyunca çalışması beklenmektedir. Bu uygulamaların gerektirdiği hassas adım toleransları, zincir uzamasının, tipik olarak 6-12 aylık sürekli çalışma süresi boyunca, konveyör gerdirme sisteminin ayar aralığı içinde kalmasını sağlar.
Yorkshire'daki gıda ve içecek işletmeleri (bira üretiminden şekerleme üretimine kadar) yıkama ortamlarında çalışabilen ve gıda güvenliği yağlama gereksinimlerini karşılayan makaralı zincirlere ihtiyaç duymaktadır. Paslanmaz çelik varyantlar veya H1 tescilli gıda sınıfı yağlayıcı önceden uygulanmış zincirler, zincir hızlarının rutin olarak 4 m/s'yi aştığı dolum hatları, şişe konveyörleri ve paketleme indeksleyicileri için tercih edilmektedir. Östenitik paslanmaz çelik plakaların korozyon direnci, sinterlenmiş burçlar içindeki gıda sınıfı gres ile birleştiğinde, bu kombinasyon hijyen uyumluluğu ve yüksek hızlı dayanıklılık gibi ikili zorluğa teknik olarak sağlam bir çözüm sunmaktadır.
Sheffield'in devam eden çelik işleme ve özel metaller sektörü, tahrik zincirlerine benzersiz talepler getiriyor. İndüksiyon ısıtma ekipmanının yakınında genellikle 50°C veya daha yüksek olan yüksek ortam sıcaklıkları, metal tozu kirliliği ve levha manipülatörlerinden ve silindir tablalarından gelen ağır şok yükleri, zorlu bir çalışma ortamı yaratıyor. Isıya dayanıklı contalara, geliştirilmiş ısıl işlem görmüş plakalara ve zorlamalı yağlama uyumluluğuna sahip ağır hizmet tipi yüksek hızlı silindir zincirleri, bu uygulamalar için doğru özelliklerdir. Ever Power, standart katalog ürünlerinin hizmetin ilk çeyreğinde yetersiz kaldığı Sheffield merkezli metal işleme operasyonları için özel zincirler tedarik etmiştir.
Norfolk, Suffolk ve Lincolnshire'daki büyük tarım çiftliklerinde çalışan biçerdöverler, tahıl kurutucuları ve tohum işleme makineleri, silindir zincirlerini mahsul kalıntıları ve aşındırıcı toz bakımından zengin ortamlarda yüksek hızda çalışmaya maruz bırakmaktadır. Hasat mevsimi boyunca, harmanlama konkavlarında ve saman ayırıcılarında bulunan tahrik zincirleri, günde 16 saat veya daha fazla süreyle sürekli olarak yüksek hızlarda çalışır. Sızdırmaz silindir varyantları ve çinko-nikel yüzey işlemine sahip zincirler, yoğuşma ve tarım kimyasallarına maruz kalmanın korumasız yüzeylerin oksidasyonunu hızlandıracağı sezon dışı depolama döneminde korozyona karşı direnç gösterir.

Seçim Süreci: Mühendislerin Belirlemesi Gerekenler

Yüksek hızlı bir tahrik sistemi için zincir seçimi, tahrik sisteminin güç derecesi (kilovat cinsinden iletilen güç) ve daha küçük (tahrik eden) dişlinin devir sayısı (rpm) ile başlar. Bu iki sayı, zincir üreticisinin mühendislik verilerinden elde edilen bir güç derecelendirme tablosuna veya hesaplamasına girilir ve bu da önerilen zincir adımı ve tel sayısını verir. Mühendislerin bu aşamada yaptığı en önemli hata, servis faktörünü uygulamadan doğrudan tablodan seçim yapmaktır. Servis faktörleri, yük tipini (düzgün, orta derecede şok veya ağır şok) hesaba katar ve düzgün bir motor tahriki için 1,0'dan, geri dönüşler veya sık çalıştırmalar içeren ağır yüklü bir tahrik için 1,7 veya daha yüksek değerlere kadar değişebilir.
Geçici bir adım seçildikten sonra, tahrik dişlisindeki diş sayısı optimize edilmelidir. Yüksek hızlarda tahrik dişlisinde 17'den az dişle çalışmak, gürültü, titreşim ve hızlandırılmış aşınmanın kaçınılmaz hale geldiği bir noktaya kadar kordal etkiyi artırır. 19-25 dişli tahrik dişlisi, düzgün bir kavrama geometrisi sağladığı ve yükü daha fazla eş zamanlı temas noktasına dağıttığı için yüksek hızlı çalışma için genellikle tercih edilen aralıktır. Tahrik edilen dişlinin diş sayısı daha sonra gerekli hız oranına göre ayarlanır, ancak maksimumu yaklaşık 90-120 dişle sınırlamak, zincirin büyük dişli etrafında aşırı düşük hızda çalışmasını önler; burada yerçekimi ve merkezkaç etkileri kötü oturmaya neden olabilir.
Dişliler arasındaki merkez mesafesine dikkatlice bakılmalıdır. Çok kısa bir merkez mesafesi (30 x adım aralığından az) dişlilerde aşırı eklem açısına ve hızlandırılmış burç aşınmasına neden olur. Çok uzun bir merkez mesafesi (80 x adım aralığından fazla) ise gevşek tarafta zincirde sarkmaya yol açar ve bu da her bir bağlantının tahrik edilen dişliye yeniden temas etmesiyle dinamik bir darbe oluşturur. Yüksek hızlı uygulamalar için, tek sayıda toplam bağlantı sayısı ile birlikte 40 ila 60 x adım aralığında bir merkez mesafesi, ders kitaplarında yer alan başlangıç noktasıdır. Tek sayıda bağlantı, aynı iç-dış bağlantı kombinasyonunun her devirde aynı dişte buluşmasını önleyerek aşınmayı hem zincir hem de dişli boyunca eşit şekilde dağıtır.
Yağlama — Yüksek Hızlı Zincirlerin Ömründe En Önemli Faktör
Mühendislikte sıkça rastlanan bir gözlem, özellikle yüksek hızlarda olmak üzere tüm hız aralıklarında meydana gelen erken zincir arızalarının çoğunun doğrudan yağlama arızalarından kaynaklandığıdır. Yatak arızaları, malzeme arızaları veya aşırı yüklenme değil: yağlama arızası. Bu, çalışma sıcaklığı için yetersiz viskozite derecesini, pim-burç arayüzüne ulaşan yetersiz miktarı, aşındırıcı parçacıkları yatak filmi boyunca taşıyan kirlenmiş yağlayıcıyı ve yanlış yeniden yağlama aralıklarını içerir. Yağlamanın neden arızalandığını anlamak ve bunu sistemden çıkarmak, sadece daha güçlü bir zincir belirtmekten daha verimlidir.
Yaklaşık 4 m/s'ye kadar zincir hızları için uygundur. Zincir bağlantı plakasının iç kenarına uygulanan ölçülü yağ damlatması, yağlayıcının merkezkaç etkisiyle yatak yüzeylerine ulaşmasını sağlar. ISO VG 100–150 yağ viskozitesi, İngiltere ortam sıcaklıklarında tipik olarak uygundur ve ısıtmalı ortamlarda ISO VG 68'e düşer.
4 ila 7 m/s hızlar için, karter seviyesinde yağ banyosu bulunan kapalı bir zincir muhafazası, zincir gevşek tarafta çalışırken banyodan geçerken sürekli yağlama sağlar. Yağ seviyesi, en alt zincir bağlantı dişinin hat çizgisi ile en alt pim merkez çizgisi arasında tutulmalıdır. 7 m/s'nin üzerinde, zincirin yağ banyosundan sıçramasıyla oluşan çalkalanma, yağlama kalitesini düşüren ısı ve köpük üretir.
7 m/s'nin üzerindeki hızlarda, tahrik dişlisinden çıkan zincirin iç bağlantı tarafına yönlendirilmiş nozullar aracılığıyla basınçlı yağ verilmesi zorunludur ve 5 m/s'den itibaren şiddetle tavsiye edilir. Pompa, filtrelenmiş yağı 0,15–0,35 MPa basınçta ileterek, yüksek hızlı dönüşün merkezkaç etkileri filmi kırmadan önce yatak arayüzünün yağla dolmasını sağlar. Bu tip sistemlerde sıcaklık algılayıcı bir geri dönüş devresi ve yağ soğutucu standart bileşenlerdir.
Birmingham Precision Components: Aktarım Hattında Yüksek Hızlı Zincir Arızasının Çözümü
Birmingham'ın Tyseley bölgesinde bulunan orta ölçekli bir hassas bileşen üreticisi, alüminyum gövde işleme için kullanılan 12 istasyonlu döner transfer makinesinde tekrarlayan zincir arızaları yaşadıktan sonra Ever Power'a başvurdu. Hat, 940 rpm'de dönen 19 dişli tahrik dişlisi üzerinde yaklaşık 6,2 m/s'lik bir zincir hızıyla çalışıyordu. Bir tedarikçiden standart bir BS 16B simplex zincir kullanıyorlardı ve arızalar (genellikle iç bağlantıda plaka çatlaması) her 8-10 haftada bir meydana geliyordu. Her arıza yaklaşık 4 saatlik planlanmamış duruş süresine ve saatlik üretim hızlarında 3.000 £'dan fazla üretim kaybına neden olurken, sorunun yıllık maliyeti 18.000 £'u aşıyordu.
Ever Power'ın mühendislik ekibi uygulama verilerini analiz etti ve iki etken belirledi: standart zincir plakalarında bilye püskürtme işlemi yapılmamıştı, bu da gerilim yoğunlaşmasının en yüksek olduğu bağlantı plakası açıklık kenarlarında yorulma çatlağı oluşumuna yatkın hale getiriyordu; ve önceki makine nesline göre daha kısa zincir adımı için yapılandırılmış mevcut damla yağlama sistemi, yağı zincirin yanlış noktasına iletiyor ve pim-burç arayüzünü neredeyse tamamen atlıyordu. Belirtilen çözüm, bilye püskürtme işlemine tabi tutulmuş plakalara, geçmeli pimlere ve yağı doğru giriş açısında iletmek üzere yeniden konumlandırılmış yeniden yapılandırılmış bir damla yağlama braketine sahip BS 16B-1 yüksek hızlı sınıf bir zincirdi.
Kurulumdan sonra, Birmingham tesisinde ilk planlı zincir muayenesine kadar 14 ay boyunca çalıştı ve bu noktada ölçülen uzama, aşınma limitinin 60%'si içinde kaldı; bu da değiştirme gerektirmeden ikinci bir servis aralığının mümkün olduğu anlamına geliyordu. 18 ay boyunca toplam zincir maliyeti, önceki 18 ayda standart ürünle yapılan masraftan 40% daha azdı. Fabrika bakım müdürü o zamandan beri aynı üretim alanındaki üç ek transfer hattında Ever Power yüksek hızlı spesifikasyonunu standartlaştırdı.
Müşterilerimiz Ne Diyor?
“Ever Power’ın yüksek hızlı spesifikasyonuna geçene kadar yüksek hızlı zincirlerin güvenilirliğini tamamen tahmin edilemez olarak değerlendirmiştik. Bilye püskürtme işlemine tabi tutulmuş plakalar ve zorunlu ön yağlama anında fark yarattı; ilk servis aralığı, daha önce normal kabul ettiğimiz sürenin iki katına çıktı.”
“Ever Power ekibi, bir dişli aralığı önermeden önce dişli geometrimizi inceledi. Daha önce hiçbir tedarikçi bunu yapmamıştı; sadece stokta ne varsa onu satıyorlardı. Tedarik ettikleri özel uzunluktaki zincir, yıllar içinde normalleştirdiğimiz titreşim olmadan 8 m/s'lik paketleme hattımızı çalıştırıyor. Makine gözle görülür şekilde daha sessiz.”
“Sheffield yakınlarında, tavlama bölümüne yakın yerlerde ortam sıcaklıklarının düzenli olarak 60°C'yi aştığı özel bir çelik şerit işleme hattı işletiyoruz. Ever Power, geliştirilmiş sızdırmazlık malzemesi ve ayarlanmış yağ viskozitesi önerisiyle yüksek sıcaklığa dayanıklı bir model belirledi. Şu anda ilk servis aralığının üzerinden 16 ay geçti ve hiçbir sorun yaşamadık — daha önce zincirleri üç ayda bir değiştiriyorduk.”
Yüksek Hızlı Tren Zincirlerine Yapılan Yatırımları Koruyan Bakım Uygulamaları
Yüksek özellikli bir makaralı zincir, ancak etrafındaki bakım programı da aynı derecede iyi tasarlandığında tam olarak tasarlanmış hizmet ömrünü sunar. Herhangi bir tahrik zinciri için en önemli bakım ölçütü, bilinen sayıda adım boyunca yüzde aşınma olarak ölçülen uzamadır. 2% uzamaya ulaşmış bir zincir, tanım gereği, adımını 2% artırmıştır; bu da bağlantıların artık dişli çark dişlerinin yan yüzeylerine doğru şekilde oturmadığı anlamına gelir. Bu noktada, temas diş uçlarına doğru hareket eder ve zincir dişlere tırmanmaya ve yük altında atlamaya başlayana kadar dişli çark üzerindeki diş aşınmasını hızlandıran bir gerilim yoğunlaşması yaratır. Her planlı bakım ziyaretinde basit bir zincir kontrol cihazıyla uzamayı izlemek ve yüksek hızlı bir uygulamada 1,5% eşiğinden önce zinciri değiştirmek, mevcut en uygun maliyetli bakım işlemidir.
Dişli aşınması, zincir uzamasının tamamlayıcı bir ölçümüdür. Aşınmış bir dişliye zincir takıldığında, yeni zincir kancalı diş kenarlarına oturur ve hızla uzar, bu da nominal ömrünün çok küçük bir kısmını sunar. İngiltere'deki en iyi bakım uygulaması (BS EN 28187 kılavuzuna uygun olarak), her zincir değişiminde dişli profillerini incelemek ve kenarda ölçülebilir bir kancalanma görüldüğünde veya zincir aynı dişlide iki tam değişim döngüsünü tamamladığında dişlileri değiştirmektir. Aşınmış bir dişlide yüksek hızlı bir makaralı zincir çalıştırmak, İngiliz üretim tesislerinde gözlemlenen en yaygın ve en maliyetli bakım hatalarından biridir.
| Bakım İşlemi | Sıklık | Eylem Eşiği |
|---|---|---|
| Zincir uzama kontrolü | Aylık (yüksek hızlı) | >1.5% uzamasında değiştirin |
| Yağlama takviyesi (damla/banyo şeklinde) | Haftalık | Belirtilen seviyede tutun |
| Dişli profili incelemesi | Her zincir değişiminde | Ölçülebilir kancalama üzerinde değiştirin |
| Sürüş hizalama kontrolü | Üç aylık | Merkez mesafesinin metre başına 1 mm'den daha az sapması |
| Gerilim / katenari sarkması | Aylık | Gevşek taraftaki sarkma 1–4% merkez mesafesi |
| Yağ filtresi değişimi (zorlamalı yağlama) | Petrol tedarikçisinin talimatlarına göre | Filtre boyunca diferansiyel basınç > 0,1 MPa |
Sıkça Sorulan Sorular
İngiltere'deki yüksek hızlı tahrik uygulamam için doğru makaralı zincir adımının hangisi olduğunu nasıl anlarım?
▼
Diş seçimi, kilovat cinsinden tahrik gücü ve devir/dakika cinsinden tahrik dişlisinin hızı ile başlar. Bu değerler, çalıştığınız zincir standardına (BS veya ANSI) göre her diş boyutu için güç derecelendirme eğrisine girer. Yüksek hızda, sonuç neredeyse her zaman daha kısa bir dişe (12,7 mm veya 15,875 mm) işaret eder, çünkü daha kısa diş, kordal hareketi azaltır ve kavrama düzgünlüğünü artırır. Dişi kesinleştirmeden önce yük tipine bağlı olarak 1,2-1,7 arasında bir servis faktörü uygulayın. Sonuç iki diş arasında sınırda ise, tek telli daha uzun diş yerine daha yüksek tel sayısına sahip daha kısa dişi seçin; bu, bileşen aşınma ömrü ve tahrik geometrisi arasında daha iyi bir denge sağlar.
Ever Power'dan İngiltere'deki bir üreticiye özel yüksek hızlı makaralı zincir siparişinin tipik fiyatı ve teslim süresi nedir?
▼
Özel yüksek hızlı makaralı zincir spesifikasyonunun fiyatlandırması, hatve, tel sayısı, malzeme kalitesi, yüzey işlemi ve miktara bağlıdır. Katalog hatvelerinde standart yüksek hızlı kaliteler genellikle Avrupa'nın önde gelen markalarıyla maliyet açısından rekabet edebilir ve Avrupa dağıtım merkezinden 48-72 saat içinde temin edilebilir. Özel kalıplama ile tamamen özel spesifikasyonlar, ilk numune için genellikle 4-6 haftalık bir teslim süresi gerektirir ve üretim teslimatları bundan sonra 2-3 hafta içinde gerçekleştirilebilir. Doğru bir fiyat teklifi almak için, tahrik verilerinizi (güç (kW), hız (rpm), dişli sayısı ve çevresel gereksinimler) [email protected]'ye gönderin; mühendislik ekibi bir iş günü içinde yanıt verecektir.
Birmingham veya Sheffield yakınlarında hangi makaralı zincir tedarikçisi, acil endüstriyel uygulamalar için kısa teslim süresiyle OEM özelliklerine uygun zincirler sunmaktadır?
▼
Ever Power, İngiltere'nin Midlands, Yorkshire ve Kuzey bölgelerindeki üreticilere OEM eşdeğeri ve OEM spesifikasyonlarına uygun makaralı zincirler (Caterpillar uyumlu 120HSP ve C100HSP serileri dahil) tedarik etmektedir. Öğleden önce verilen stoktaki yüksek hızlı ürün siparişleri, genellikle İngiltere anakarasındaki adreslere ertesi gün teslimat için gönderilebilir. Acil ihtiyaçlar için, zincir referans numaranız ve gerekli miktar ile birlikte doğrudan [email protected] numaralı telefondan satış ekibiyle iletişime geçin; ekip, mesai saatleri içinde iki saat içinde stok durumunu teyit edip gönderimi gerçekleştirecektir.
Birleşik Krallık'ta sürekli üretim ortamında saniyede 6 metrenin üzerinde hızla çalışan bir makaralı zinciri ne sıklıkla değiştirmeliyim?
▼
6 m/s'nin üzerinde hızda çalışan yüksek hızlı makaralı zincirlerin değiştirme aralıkları, takvim zamanından ziyade ölçülen uzamaya göre belirlenir. Sürekli üretim ortamında uzamayı aylık olarak kontrol edin ve 1,5% uzama değerinde değiştirin; düşük hızlı tahrik sistemlerinde geçerli olan 3% değerini değil. Doğru özelliklere sahip, iyi yağlanmış ve güç derecesi dahilinde çalışan yüksek hızlı bir zincirle, sorunsuz çalışma koşullarında bu eşiğe ulaşmadan önce en az 8.000-12.000 saatlik hizmet süresi elde etmelisiniz. Şok yükü altında veya yetersiz yağlanmış uygulamalar, sınıra önemli ölçüde daha erken ulaşacaktır; bu nedenle, bu hız seviyesinde servis faktörü ve yağlama sistemi tasarımı isteğe bağlı mühendislik hususları değildir.
Yüksek mukavemetli Caterpillar makaralı zinciri, yüksek hızlı tahrik kullanımı için standart bir BS zincirinden farklı kılan nedir?
▼
Caterpillar HSP (High Strength Plus) sınıflandırması, plaka kalınlığı, pim çapı ve minimum kırılma yükü açısından BS veya ANSI standardının üzerinde değerlere sahip bir dizi makaralı zinciri kapsar. Örneğin, 120HSP-00 ve C100HSP-00, BS 24B ve 20B eşdeğerlerine göre yaklaşık 10–15% daha kalın plakalar kullanır; pimler daha sert bir spesifikasyona göre ısıl işlem görmüş ve daha yüksek bir geçme ile monte edilmiştir. Makaralı malzeme de tamamen sertleştirilmiş çelikle değiştirilmiştir. Bu özellikler, hem statik aşırı yüke hem de yorulmaya karşı 25–35% daha fazla direnç sağlar; bu nedenle, şok yüklerinin rutin olduğu ve arıza süresinin son derece maliyetli olduğu toprak taşıma, taş ocağı ve ağır hizmet tipi ekipmanlarda kullanılırlar.
Leeds'te bir paketleme hattı veya Yorkshire'da bir gıda işleme tesisi için makaralı zincir maliyet karşılaştırması ve fiyat teklifini nereden alabilirim?
▼
Mevcut zincir özelliklerinizi (adım aralığı, standart referans (BS veya ANSI), tel sayısı, uzunluk ve gıda güvenliği veya paslanmaz çelik gereksinimleri) [email protected]'ye gönderin. Ever Power'ın İngiltere odaklı satış ekibi, bir iş günü içinde şeffaf bir maliyet dökümüyle rekabetçi fiyatlandırma sunar. Yorkshire ve daha geniş Kuzey İngiltere'deki gıda ve içecek uygulamaları için ekip, hangi H1 yağlayıcı çeşitlerinin stokta olduğunu teyit edebilir ve tesisinizin yıkama işleminde kullanılan temizlik maddesi kimyasına göre paslanmaz çelik kalite seçimi konusunda tavsiyelerde bulunabilir.
Yüksek hızlı uygulamalarınız için doğru makaralı zinciri belirlemeye hazır mısınız? Mühendislik ekibimiz, Birmingham, Sheffield, Leeds, Coventry ve ötesindeki İngiltere üreticileriyle doğrudan çalışmaktadır.
✉ Fiyat Teklifi Alın — [email protected]
gzl tarafından düzenlendi


