
 In nahezu allen Bereichen der britischen Industrie – von den Stahlwerken in Sheffield bis zu den Automobilmontagelinien in den West Midlands – ist die Rollenkette nach wie vor eine der unauffälligsten und unverzichtbarsten Komponenten der mechanischen Kraftübertragung. Ihre Genialität liegt in ihrer Einfachheit: Eine Reihe ineinandergreifender Bolzen, Buchsen, Rollen und Lamellen wandelt Rotationsenergie in präzise, wiederholbare lineare oder mechanische Bewegung um. Doch diese Einfachheit verbirgt eine technische Wahrheit, die viele Instandhaltungsteams erst dann beachten, wenn es teuer wird: Ohne gezielte und korrekte Schmierung verschleißt selbst die präziseste Rollenkette deutlich schneller als nötig. Zu verstehen, wie die Schmierung an den Kontaktflächen einer Rollenkette funktioniert – und warum Fehler bei der Schmierung zu Ausfallzeiten und Kosten führen – ist das Wissen, das reaktive Instandhaltung von wirklich strategischem Anlagenmanagement unterscheidet.
Dieser Artikel beleuchtet die Funktionsweise der Rollenkettenschmierung von Grund auf. Er behandelt die tribologischen Prinzipien zwischen Bolzen und Buchse, die Materialeigenschaften der Kettenkomponenten, die die Schmierleistung beeinflussen, die verschiedenen Schmiermethoden und deren Anwendungsbereiche sowie die messbaren Auswirkungen auf die Lebensdauerverlängerung bei konsequenter Anwendung bewährter Verfahren. Ob Sie ein Fördersystem in einem Logistikzentrum in Birmingham betreuen oder Antriebsketten für eine neue Landmaschinenlinie in Lincolnshire spezifizieren – die hier erläuterten Prinzipien führen direkt zu weniger Ausfällen, geringeren Gesamtbetriebskosten und einem zuverlässigeren Produktionsdurchsatz.
Das Funktionsprinzip: Was passiert im Inneren einer Rollenkette unter Last?
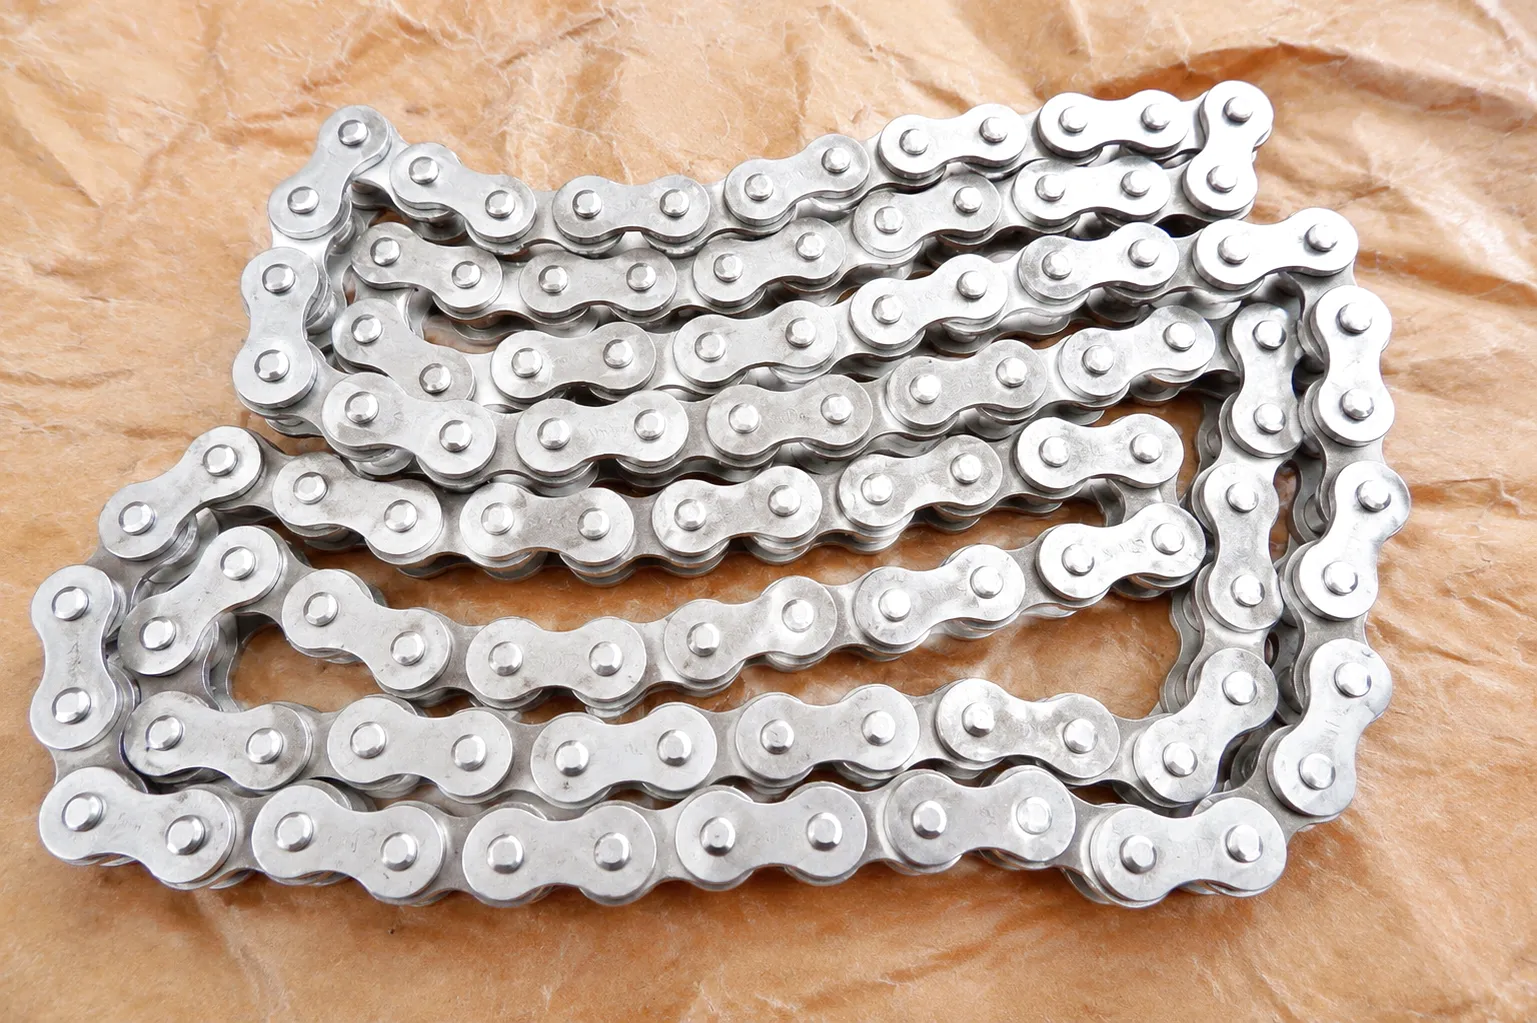
 Eine Rollenkette überträgt Drehmoment und Drehzahl zwischen Kettenrädern über ein mechanisches Kettengliedsystem. Während sich das Antriebskettenrad dreht, greifen dessen Zähne in einem kontinuierlichen Eingriffszyklus in die Kettenrollen ein. Jedes Kettenglied besteht aus zwei Plattensätzen – einem inneren und einem äußeren –, die durch Präzisionsbolzen verbunden sind. Diese Bolzen laufen durch gehärtete Buchsen, die in die inneren Platten eingepresst sind. Die Rollen selbst laufen frei auf den Buchsen und haben direkten Kontakt mit den Kettenradzähnen. Diese Mehrflächenkonstruktion erzeugt mehrere unterschiedliche Reibungszonen, und gerade in diesen Zonen ist die Schmierung von entscheidender Bedeutung.
Bei Belastung bewegt sich der Bolzen in der Buchse, sobald ein Kettenglied in das Kettenrad ein- oder auskuppelt. Bei hohen Zyklusfrequenzen kann diese Bewegung tausendfach pro Minute erfolgen. Ohne ausreichende Schmierung erzeugt der Metall-auf-Metall-Kontakt zwischen Bolzen und Buchse Reibungswärme, beschleunigt den Oberflächenverschleiß durch Adhäsion und Abrasion und führt durch Materialverlust zu einer fortschreitenden Kettenlängung. Diese Längung – allgemein als Kettenstreckung bezeichnet – ist die Hauptursache für Ausfälle bei unzureichend geschmierten Rollenketten. Das tribologische System ist hierbei nicht passiv. Das in die Bolzen-Buchse-Kontaktfläche gesaugte Öl muss hohen Kontaktdrücken, zyklischen Scherkräften und wechselnden Temperaturen standhalten, wodurch die Viskosität und Schmierfilmstabilität des Schmierstoffs mit der Zeit beeinträchtigt werden.
Die Kontaktfläche zwischen Rolle und Kettenrad stellt eine besondere Herausforderung an die Schmierung dar. Während die Rolle an der Zahnflanke rollt statt gleitet – wodurch die Reibung im Vergleich zum Kontakt zwischen Stift und Buchse deutlich reduziert wird –, entstehen beim Zahneingriff durch die Stoßbelastung Hertzsche Kontaktspannungen. Diese können bei einem Schmierfilmabriss zu Lochfraß und Abplatzungen führen. Eine effektive Schmierung von Rollenketten muss daher an beiden Kontaktflächen gleichzeitig hydrodynamische oder elastohydrodynamische Schmierfilme bilden und aufrechterhalten. Dies geschieht unter Bedingungen, die je nach Betriebsumgebung Verunreinigungen durch Staub, Feuchtigkeit oder Chemikalien umfassen können. Produktionsstätten in Großbritannien – insbesondere Lebensmittelverarbeitungsbetriebe in Yorkshire und Chemieanlagen in Teesside – bringen durch die strengen Anforderungen an die Kontaminationskontrolle, die die Schmierstoffauswahl beeinflussen, zusätzliche Komplexität mit sich.
Kernwerkstoffe in der Rollenkettenfertigung und ihre Auswirkungen auf die Schmierung
Stifte aus legiertem Stahl (kohlenstoffgehärtet und einsatzgehärtet)
Die Bolzen werden üblicherweise aus mittelgekohlten legierten Stählen wie 40Cr oder 20MnCr5 gefertigt und auf HRC 58–62 einsatzgehärtet, um Verschleiß zu widerstehen und gleichzeitig einen zähen Kern zu erhalten. Die gehärtete Oberfläche sorgt für eine relativ glatte Kontaktgeometrie, bleibt aber anfällig für adhäsiven Verschleiß, wenn der Ölfilm reißt. Die Schmierstoffviskosität muss an Drehzahl und Belastung angepasst werden, um ein ausreichendes Schmierfilmdickenverhältnis (λ-Verhältnis) von über 1,5 für akzeptable Grenzschmierungsbedingungen zu gewährleisten.
Sinterbuchsen & Vollstahlbuchsen
Buchsen in Standard-Rollenketten sind eingepresste Bauteile aus Sinter- oder Schmiedestahl. Sinterbuchsen weisen eine inhärente Porosität auf, die Öl aufnehmen und langsam wieder abgeben kann und so bei geringer Belastung eine moderate Selbstschmierung bewirkt. Buchsen aus Vollstahl, die in hochbelasteten Ketten und Anbauketten verwendet werden, bieten eine höhere Festigkeit, sind aber vollständig auf externe Schmierung angewiesen. Das Spiel der Buchsenbohrung im Verhältnis zum Bolzendurchmesser – typischerweise 0,01 bis 0,04 mm – bestimmt die hydrodynamische Keilgeometrie, die für die Ölfilmbildung zur Verfügung steht.
Varianten aus Edelstahl und vernickelten Materialien
In korrosiven oder hygienisch sensiblen Umgebungen – wie sie in der britischen Lebensmittel- und Pharmaindustrie häufig vorkommen – sind Rollenketten aus Edelstahl der Güteklassen 304 oder 316 Standard. Diese Werkstoffe sind oxidations- und chemikalienbeständig, stellen jedoch eine besondere Herausforderung an die Schmierung dar: Das Risiko von Fressen zwischen Edelstahl ist höher als bei Kohlenstoffstahl, weshalb die Verschleißschutzadditive des Schmierstoffs von entscheidender Bedeutung sind. Um die britischen und EU-Vorschriften für den Lebensmittelkontakt zu erfüllen und gleichzeitig einen ausreichenden Schmierfilm zu gewährleisten, müssen lebensmittelgeeignete Schmierstoffe (H1-Klassifizierung) mit synthetischen Basisölen wie PAO oder Weißmineralöl verwendet werden.
Seitenplatten & Walzenstahlgüten
Die Laschen der Kettenglieder werden typischerweise aus mittel- bis hochkohlenstoffhaltigem Stahlband kaltgeformt und bieten eine hohe Zugfestigkeit bei geringer Masse. Die Passgenauigkeit der Presspassung zwischen Bolzen und Außenlasche sowie zwischen Buchse und Innenlasche ist ein wichtiger Qualitätsindikator, der die Tragfähigkeit der Kette unter dynamischen Bedingungen beeinflusst. Die Rollen sind hohlprofilierte, gehärtete Bauteile, die mit den Kettenradzähnen in Eingriff stehen. Ihre Oberflächenhärte (typischerweise HRC 48–55) und Rundheitstoleranz beeinflussen direkt die Schmierstoffverteilung während des Zahneingriffs.
Ausgewählte Produkte: Hochfeste Rollenketten für anspruchsvolle Anwendungen
Hochfeste Rollenkette 120HSP-00 für Caterpillar
Die speziell für die Antriebsstränge von Caterpillar-Baumaschinen entwickelte 120HSP-00 bietet überragende Dauerfestigkeit unter pulsierenden Belastungen. Ihre präzisionsgeschliffenen Bolzen und wärmebehandelten Buchsen gewährleisten die Integrität des Schmierfilms selbst bei den hohen Betriebstemperaturen, die typisch für Bau- und Steinbruchumgebungen sind. Dadurch ist sie eine bewährte Spezifikation für Baumaschinenverleiher in Großbritannien, insbesondere in den Midlands und im Nordwesten Englands.
Hochfeste Rollenkette C100HSP-00 für Caterpillar
Die C100HSP-00 ergänzt die 120HSP-00-Serie mit einer kompakten Bauweise, die sich für leichtere Caterpillar-Antriebsketten eignet. Ihre einsatzgehärteten Komponenten und das präzise eingestellte Bolzen-Buchsen-Spiel gewährleisten eine gleichmäßige hydrodynamische Schmierung selbst bei niedrigen Drehzahlen und hohen Drehmomenten – Bedingungen, die bei der Aufbereitung von Zuschlagstoffen und beim Materialumschlag im Industriegebiet Yorkshire und Humber häufig auftreten.
Schmiermethoden: Die richtige Methode für Ihre Anwendung auswählen
 Die Wahl des richtigen Schmierverfahrens ist nicht einfach eine Frage der Übereinstimmung von Drehzahlbereichen mit einer Tabelle. Umweltfaktoren spielen eine ebenso wichtige Rolle. In der Metallverarbeitung in Birmingham müssen Kettenantriebe, die feinen Metallpartikeln ausgesetzt sind, vollständig geschlossene Schmiersysteme verwenden, um zu verhindern, dass abrasive Verunreinigungen den Verschleiß beschleunigen. Entlang der Küstenlogistikkorridore von Häfen wie Felixstowe und Southampton erfordert die salzhaltige Luft Schmierstoffe mit hochwirksamen Korrosionsschutzmitteln. Die Abstimmung des Schmierverfahrens auf die kombinierten Anforderungen von Drehzahl, Last, Temperatur, Verschmutzungsgrad und gesetzlichen Bestimmungen führt zu Lebensdauern, die mit manueller Schmierung allein niemals erreicht werden können – und verlängert in gut geführten Anlagen oft die Kettenwechselintervalle von mehreren Monaten auf mehrere Jahre.
Produktvorteile: Warum die richtige Schmierung die Leistung von Rollenketten verbessert
Dramatische Reduzierung des Verschleißes
Eine ordnungsgemäß geschmierte Rollenkette weist unter üblichen Industrielasten einen Bolzenbuchsenverschleiß von nur 0,1–0,3 mg pro 100 Stunden auf, verglichen mit 2–5 mg/100 h unter trockenen oder unzureichend geschmierten Bedingungen. Diese 10- bis 15-fache Reduzierung des Verschleißes führt zu einer Lebensdauer von Jahren statt Monaten und senkt somit die Austauschhäufigkeit und die damit verbundenen Montagekosten drastisch.
Effizienzgewinn bei der Kraftübertragung
Ein gut geschmierter Rollenkettenantrieb erreicht einen Wirkungsgrad von 98–991 TP5T, verglichen mit 92–961 TP5T bei mangelhafter Schmierung. Im industriellen Maßstab – ein 75-kW-Antrieb mit 6.000 Betriebsstunden pro Jahr – bedeutet dieser Wirkungsgradunterschied eine signifikante Reduzierung der Energiekosten. Britische Produktionsstätten mit mehreren Kettenantrieben, die den Verpflichtungen des Energy Savings Opportunity Scheme (ESOS) unterliegen, können dies direkt in ihren Compliance-Audits quantifizieren.
Geräusch- und Vibrationskontrolle
Metall-auf-Metall-Kontakt unter Trocken- oder Grenzschmierungsbedingungen erzeugt bei jedem Eingriff der Kettenradzähne Stoßgeräusche. Ausreichende Schmierung reduziert die Stoßenergieabsorption durch die Kette und senkt den Betriebsgeräuschpegel in der Praxis um 5–12 dB. In britischen Betrieben, die den Lärmschutzbestimmungen von 2005 unterliegen, kann die Aufrechterhaltung eines niedrigen Betriebsgeräuschpegels durch ordnungsgemäße Kettenschmierung dazu beitragen, dass kostspielige technische Maßnahmen wie Lärmschutzwände vermieden werden können.
Korrosionsschutz und Abdichtung gegen Verunreinigungen
Ein durchgehender Ölfilm auf den Kettengliedern bildet eine physikalische Barriere gegen Feuchtigkeitseintritt und oxidative Korrosion. Dies ist besonders wichtig in den feuchten Klimazonen Großbritanniens, von den Industriegebieten im Hinterland von Südwales bis zu den Küstenverarbeitungsanlagen in East Anglia. Moderne Kettenschmierstoffe mit Rostschutzadditiven gewährleisten in Umgebungen mit mäßiger Luftfeuchtigkeit einen Korrosionsschutz von 300 bis 500 Stunden zwischen den Anwendungen.
Reduzierte Gesamtbetriebskosten
Berechnet man die Gesamtbetriebskosten über einen Nutzungszeitraum von 5 Jahren, so weisen ordnungsgemäß geschmierte Rollenkettensysteme im Vergleich zu reaktiven Austauschprogrammen durchweg 40–601 TP5T geringere Wartungskosten auf. Diese Berechnung muss neben den Kosten der Kette selbst auch den Verschleiß der Kettenräder (beschleunigt durch Kettenlängung), den damit verbundenen Arbeitsaufwand, Produktionsausfälle während ungeplanter Stillstandszeiten sowie Folgeschäden an Getrieben oder Lagern durch Stoßbelastungen einer verschlissenen oder defekten Kette berücksichtigen.
Temperaturstabilität unter Hochzyklusbelastung
Synthetische Schmierstoffe für Rollenketten bieten eine stabile Viskosität von -20 °C bis 150 °C und schützen die Ketten sowohl bei unbeheizten Außenanwendungen – wie sie in der britischen Landwirtschaft und im Baugewerbe üblich sind – als auch in industriellen Hochtemperaturumgebungen wie Gießereiförderanlagen oder Keramikofenantrieben. Mineralölbasierte Kettenöle hingegen können sich oberhalb von 90 °C deutlich zersetzen und den Kettenverschleiß in thermisch anspruchsvollen Anwendungen beschleunigen.
Tabelle der technischen und Leistungsparameter des Produkts
| Parameter | Norm (ISO 606) | Hochfestes HSP | Edelstahl | Einheit |
|---|---|---|---|---|
| Tonhöhenbereich | 6,35 – 76,2 | 25,4 – 76,2 | 6,35 – 50,8 | mm |
| Zugfestigkeit (min.) | 14.1 – 400 | 125 – 500+ | 8,9 – 280 | kN |
| Stifthärte | HRC 56–62 | HRC 60–64 | HRC 30–40 | Rockwell C |
| Walzenhärte | HRC 48–55 | HRC 52–58 | HRC 28–36 | Rockwell C |
| Plattenmaterial | 40Mn / S45C | 40CrMo / 20MnCr5 | SUS304 / SUS316 | — |
| Empfohlene Schmierstoffviskosität | ISO VG 68–150 | ISO VG 100–220 | ISO VG 46–100 (H1) | cSt bei 40 °C |
| Betriebstemperatur | -10 bis +120 | -20 bis +150 | -30 bis +120 | °C |
| Maximal zulässige Dehnung | 2.0% | 1.5% | 2.0% | % mit Nennlänge |
| Schmierintervall (manuell) | 100–300 Std. | 150–400 Std. | 100–300 Std. | Öffnungszeiten |
| Oberflächenbehandlung | Kugelstrahlen / Zinkphosphat | Kugelstrahlen / Vorschmieren | Elektropolieren | — |
| Einhaltung von Standards | ISO 606 / DIN 8187 | ANSI B29.1 / OEM-Spezifikation. | ISO 606 / FDA/EU 10/2011 | — |
Industrielle Anwendungsszenarien in der britischen Fertigungsindustrie
Stahlverarbeitung und Metallverarbeitung — Sheffield & Rotherham
In den Walzwerken und Coil-Verarbeitungsanlagen des Stahlkorridors von South Yorkshire treiben Rollenketten Wickelmechanismen, Schertische und Warmband-Förderanlagen unter extremen Bedingungen wie Hitze, Zunderablagerungen und hohen Drehmomenten an. Die Kettenschmierung erfolgt in diesen Umgebungen typischerweise mit hochviskosen EP-Ölen (Extreme Pressure) mit Schwefel-Phosphor-Additiven, um die Ketten vor Stoßbelastungen durch Materialaufprall zu schützen. Ketten, die in unmittelbarer Nähe von heißem Metall arbeiten, müssen aus Hochtemperaturlegierungen gefertigt und mit synthetischen Schmierstoffen geschmiert werden, die oberhalb von 200 °C nicht verkohlen.
Automobilmontagelinien — West Midlands (Birmingham & Coventry)
Die Automobilindustrie in den West Midlands – von den Zulieferbetrieben für Komponenten in der Nähe von Coventry bis hin zu den Endmontagewerken bei Birmingham – setzt auf Rollenkettenförderanlagen für den Transport von Rohkarosserien, die Indexierung in Lackieranlagen und die Sequenzierung der Antriebsstrangmontage. Diese Anwendungen erfordern eine präzise Kettenteilung, um eine Positionsgenauigkeit von ±0,5 mm über Förderstrecken von 50 bis 200 Metern zu gewährleisten. Reinraumnahe Bereiche benötigen Schmierstoffe mit sehr geringen Partikelemissionen. Geplante Schmierstoffprüfungen sind in die Produktionsstillstandszeiten integriert und typischerweise auf die zweimal jährlich stattfindenden Instandhaltungsprogramme abgestimmt, die in den Lieferketten britischer Automobilhersteller üblich sind.
Lebensmittel- und Getränkeverarbeitung – Yorkshire und die East Midlands
Lebensmittelverarbeitungsbetriebe – von Keksfabriken in Leeds über Brauereianlagen in Burton-on-Trent bis hin zu Molkereien in Lincolnshire – setzen Rollenketten in Umgebungen ein, in denen höchste Hygienestandards gelten. Die Kettenschmierung muss in diesen Betrieben mit NSF H1-registrierten, lebensmittelgeeigneten Ölen erfolgen. Regelmäßige Hochdruckreinigungen führen dazu, dass herkömmliche Schmierstoffe auf Mineralölbasis innerhalb weniger Stunden abgewaschen werden. Daher sind synthetische, lebensmittelgeeignete Fette oder Öle mit hervorragender Haftung und Wasserbeständigkeit unerlässlich. Die erhöhte Reinigungsfrequenz erfordert zudem eine robustere Kettenkonstruktion – beispielsweise Vollrollenketten oder Ketten mit abgedichteten Gelenken –, um das Eindringen von Wasser in den Bolzenlagerspalt während der Reinigung zu verhindern.
Bergbau und Steinbruchbetriebe – Wales und Nordengland
Steinbruchbetriebe in Nordwales, Kalksteinabbau im Peak District und Kohleförderanlagen im Nordosten Englands setzen Schwerlast-Rollenkettensysteme in einer der anspruchsvollsten tribologischen Umgebungen ein. Die kontinuierliche Einwirkung von Gesteinsstaub, Siliziumdioxidpartikeln und Feuchtigkeit führt zu komplexen Verschleißmechanismen, die ohne die richtige Kettenspezifikation durch kein Schmiersystem allein vollständig kompensiert werden können. Schwerlast-Förderketten und Schaberketten mit erweiterter Teilung sind in diesen Bereichen mit größeren Bolzendurchmessern und dickeren Seitenplatten ausgestattet, um ein höheres Verschleißvolumen zu gewährleisten. Zentrale automatische Schmiersysteme, die Fett in regelmäßigen Abständen abgeben, sind in britischen Steinbruchbetrieben gemäß den Richtlinien der britischen Arbeitsschutzbehörde (Health and Safety Executive) zur Maschinenwartung zum Standard geworden.
Landmaschinen – Lincolnshire und East Anglia
Mähdrescher, Ballenpressen, Kartoffelroder und Getreideförderanlagen, die in den flachen Gebieten von Lincolnshire und den Fenlands in East Anglia eingesetzt werden, nutzen Mehrrollenkettenantriebe. Die Wartungsintervalle sind dabei durch die saisonalen Anbauzyklen vorgegeben. Wird die Schmierung während der Erntesaison – die im britischen Klima typischerweise nur 3–6 Wochen dauert – vernachlässigt, kann dies zu einem Kettenbruch zum ungünstigsten Zeitpunkt führen, ohne dass ein sofortiger Austausch realistisch ist. Schmierung vor Saisonbeginn, Messung des Kettenzustands mithilfe von Längungslehren und die Bevorratung von passenden Ersatzkettenlängen gehören daher zur Standardpraxis für große landwirtschaftliche Maschinenparks.
Lagerhaltung und Logistik – Vertriebszentren in den East Midlands
Die entlang des M1-Korridors in Northamptonshire, Leicestershire und Derbyshire konzentrierten Verteilzentren beliefern große britische Einzelhändler, E-Commerce-Fulfillment-Anbieter und 3PL-Dienstleister. Ihre Förder- und Sortieranlagen laufen 18 bis 24 Stunden am Tag, sieben Tage die Woche. In diesen stark beanspruchten Umgebungen verschleißen Rollenketten so schnell, dass unzureichend geschmierte Ketten innerhalb weniger Wochen zerstört würden. Automatische Schmiersysteme, die so programmiert sind, dass sie in jeder Schicht genau dosiertes Öl abgeben, sind Industriestandard. Die Zustandsüberwachung durch Echtzeit-Längenmessung – zunehmend integriert in intelligente Förderbandmanagement-Plattformen – warnt frühzeitig vor einem notwendigen Kettenwechsel, ohne dass eine manuelle Inspektion erforderlich ist. Dies unterstützt den kontinuierlichen Betrieb der Fulfillment-Logistik mit Zustellung am nächsten Tag.
Ever Power: Präzisionsfertigung, kundenspezifische Lösungen und exzellente Lieferketten
Ever Power betreibt eine der modernsten und umfassendsten Produktionsstätten für Rollenketten im globalen B2B-Markt. Die Fertigung kombiniert deutsch kalibrierte CNC-Bearbeitungszentren, automatisierte Wärmebehandlungsanlagen und Präzisionsmontagezellen zur Herstellung von Ketten, die die Normen ISO 606, ANSI B29.1 und relevante DIN-Normen erfüllen und in vielen Fällen sogar übertreffen. Die Fertigungsphilosophie von Ever Power basiert auf Maßgenauigkeit – der entscheidenden Eigenschaft für die Schmierleistung. Eine Kette mit gleichmäßigem Bolzen-Buchsen-Spiel über alle Glieder hinweg behält die Schmierfilmgeometrie über ihre gesamte Lebensdauer bei und widersteht der Dehnung deutlich effektiver als Ketten mit größeren Toleranzen.
Was Ever Power in der britischen Lieferkette wirklich auszeichnet, ist die Tiefe und Flexibilität seiner Anpassungsmöglichkeiten. Standardisierte Katalogketten stellen nur einen Bruchteil dessen dar, was die Fertigungsplattform produzieren kann. Das Ingenieurteam von Ever Power arbeitet direkt mit britischen OEMs, Maschinenbauern und Anlagenbauern zusammen, um maßgeschneiderte Kettenspezifikationen zu entwickeln, die einzigartige Teilungsanforderungen, unkonventionelle Befestigungskonfigurationen, kundenspezifische Innengliedbreiten für nicht standardmäßige Kettenradprofile und spezielle Materialkombinationen berücksichtigen – beispielsweise Außenplatten aus legiertem Stahl mit Innenkomponenten aus Edelstahl für korrosive Umgebungen mit strukturellen Belastungsanforderungen, die reine Edelstahlketten nicht erfüllen können.
Die Zuverlässigkeit der Lieferkette hat bei Ever Power höchste Priorität. Das Unternehmen hält strategische Lagerbestände an wichtigen Kettenteilungen und Materialqualitäten vor, um Standardprodukte schnellstmöglich über etablierte Speditionsrouten an britische Kunden zu liefern. Die typische Transitzeit beträgt 7–14 Tage ab Auftragsbestätigung. Für OEM-Lieferverträge mit hohem Volumen bietet Ever Power spezielle Rahmenbestellprogramme mit vereinbarten Abrufplänen an. Dadurch werden die häufig auftretenden Verzögerungen im Einkauf vermieden, die die Instandhaltungsplanung britischer Produktionsstätten beeinträchtigen.

Anpassungsmöglichkeiten
- Maßgeschneiderte Teilungs- und Strangkonfigurationen
- OEM-konforme Befestigungsketten
- Lebensmittelechte Edelstahlbaugruppen
- Hochtemperaturlegierungsspezifikation
- vorgeschmierte, werksseitig befüllte Ketten
- Varianten mit abgedichteter Verbindung und O-Ring
- Kundenspezifische Korrosionsschutzbeschichtungen
- Prüfung und Zertifizierung durch Dritte
Fordern Sie ein individuelles Angebot von Ever Power an →
[email protected] · Antwortet in der Regel innerhalb eines Werktages
Kundenerfolgsgeschichte: Sheffield Engineering Works erreicht dreifache Lebensdauer der Kette
Prospect Steel Components Ltd, Sheffield — Fertigung von schweren Stahlprofilen
Stahlbau
Erfolgsgeschichte
 Prospect Steel Components Ltd betreibt am Stadtrand von Sheffield eine 24.000 Quadratmeter große Fertigungsanlage, in der präzisionsgeschnittene Stahlprofile für Bau-, Offshore- und Schieneninfrastrukturprojekte in ganz Großbritannien hergestellt werden. Die Anlage verfügt über vier Knüppelförderanlagen und zwei Profilschneidportale, die alle mit robusten Rollenkettenantrieben arbeiten, um die Stahlprofile kontinuierlich durch Mess-, Schneid- und Sortierstationen zu transportieren. Die Produktion läuft in zwei 10-Stunden-Schichten pro Tag.
Das Instandhaltungsteam tauschte die Antriebsketten aller vier Förderlinien durchschnittlich alle 8–10 Monate aus. In den letzten 12 Monaten kam es zu zwei ungeplanten Notfallwechseln, die jeweils einen Produktionsstillstand von 4–6 Stunden verursachten. Die Analyse der Kettenschäden ergab, dass unzureichende Schmierung der Bolzen-Buchsen-Kontakte die Hauptursache für den Verschleiß war. Verstärkt wurde dies durch Ablagerungen von Zunder und feinen Metallpartikeln in den Kettengliedern während der Heißstahlhandhabung. Das alle zwei Wochen manuell aufgetragene Standard-Mineralöl ISO VG 100 bot keinen ausreichenden Schmierfilm zwischen den Anwendungen.
In Zusammenarbeit mit dem Anwendungstechnik-Team von Ever Power stellte Prospect Steel Components auf hochfeste Rollenketten mit Vollbuchsenkonstruktion und vorbeladenem Hochtemperatur-Synthetikschmierstoff um. An allen vier Förderlinien wurde ein automatisches Zentralschmiersystem installiert, das alle vier Stunden dosiertes synthetisches EP-Öl ISO VG 150 abgibt. Nach 14 Monaten Betrieb mit der neuen Spezifikation hatte keine einzige Kette an irgendeiner Linie die Austauschschwelle von 2% erreicht. Das prognostizierte Kettenwechselintervall verlängerte sich auf 26–30 Monate – eine Verdreifachung der Lebensdauer. Das Wartungsteam schätzt die jährlichen Einsparungen auf ca. 47.000 £, die sich aus den reduzierten Kettenkosten, dem Wegfall von Notfallstillständen und dem geringeren Arbeitsaufwand für geplante Wartungsarbeiten ergeben.
Kundenrezensionen
„Der Wechsel zu Ever Powers vorgeschmierter Kette hat sofort einen Unterschied gemacht. Unsere Ketten sahen nach wenigen Monaten schon verschlissen aus, jetzt läuft das System nach über einem Jahr einwandfrei. Die technische Unterstützung während der Spezifikationsphase war umfassend und wirklich hilfreich – unser Problem mit der Ablagerungsstaubverunreinigung wurde sofort verstanden.“
— David Hargreaves, Instandhaltungsleiter, Prospect Steel Components Ltd, Sheffield
„Wir haben uns nach Empfehlung unseres Werksingenieurs für die Ketten 120HSP-00 für unseren schwersten Blockband-Indexierförderer entschieden. Die Maßtoleranzen sind deutlich besser als bei unserem vorherigen Lieferanten, und die Ketten nehmen das Schmiermittel auf und halten es über den gesamten Schichtzyklus hinweg, ohne dass sich zwischendurch trockene Stellen bilden. Genau das, was wir brauchten.“
— Sandra Whitfield, Einkaufsleiterin, Prospect Steel Components Ltd, Sheffield
„Die Erstellung eines individuellen Angebots von Ever Power war unkompliziert, und die Lieferzeit wurde von Anfang an klar kommuniziert. Am meisten beeindruckte mich, dass sie vor der Angebotserstellung tatsächlich die richtigen Fragen zu unserer Betriebsumgebung stellten – Temperaturbereich, Art der Verschmutzung, Schichtmuster. Solch ein professionelles Engagement von einem Lieferanten ist leider nicht so selbstverständlich, wie es sein sollte.“
— Tom Bradley, leitender Ingenieur, Prospect Steel Components Ltd, Sheffield
Häufig gestellte Fragen
Sind Sie bereit, die Lebensdauer Ihrer Kette zu verlängern?
Sprechen Sie mit dem Ingenieurteam von Ever Power.
Kundenspezifische Anpassungen · Wettbewerbsfähige Preise · Zuverlässige Lieferung innerhalb Großbritanniens
bearbeitet von gzl


