
 İngiliz sanayisinin neredeyse her köşesinde – Sheffield'deki çelik imalat tesislerinden Batı Midlands'deki otomotiv montaj hatlarına kadar – makaralı zincir, mekanik güç aktarımında en sessiz ama vazgeçilmez bileşenlerden biri olmaya devam ediyor. Dehası sadeliğinde yatıyor: dönme enerjisini hassas, tekrarlanabilir doğrusal veya mekanik harekete dönüştüren bir dizi birbirine kenetlenen pim, burç, makara ve plaka. Ancak bu sadelik, birçok bakım ekibinin pahalı hale gelene kadar gözden kaçırdığı bir mühendislik gerçeğini gizliyor: bilinçli ve doğru şekilde uygulanan yağlama olmadan, en hassas şekilde üretilmiş makaralı zincir bile olması gerekenden çok daha hızlı aşınır. Yağlamanın bir makaralı zincirin temas yüzeylerinde nasıl işlediğini ve yanlış uygulamanın hem arıza süresine hem de paraya mal olmasının nedenini anlamak, reaktif bakımı gerçekten stratejik varlık yönetiminden ayıran bilgi türüdür.
Bu makale, makaralı zincir yağlamasının mekaniğini içeriden dışarıya doğru ayrıntılı olarak ele almaktadır. Pim ve burç arasında işleyen tribolojik prensipleri, yağlama performansını belirleyen zincir bileşenlerinin malzeme özelliklerini, mevcut farklı yağlama yöntemlerini ve her birinin ne zaman kullanılacağını ve en iyi uygulamalar tutarlı bir şekilde izlendiğinde hizmet ömrünün uzaması üzerindeki ölçülebilir etkisini kapsamaktadır. İster Birmingham'daki bir dağıtım merkezinde konveyör sistemini yönetiyor olun, ister Lincolnshire'daki yeni bir tarım makineleri hattı için tahrik zincirleri belirliyor olun, burada ele alınan prensipler doğrudan daha az arıza, daha düşük toplam sahip olma maliyeti ve daha güvenilir üretim verimliliğine dönüşmektedir.
Çalışma Prensibi: Yük Altında Bir Makaralı Zincirin İçinde Neler Olur?
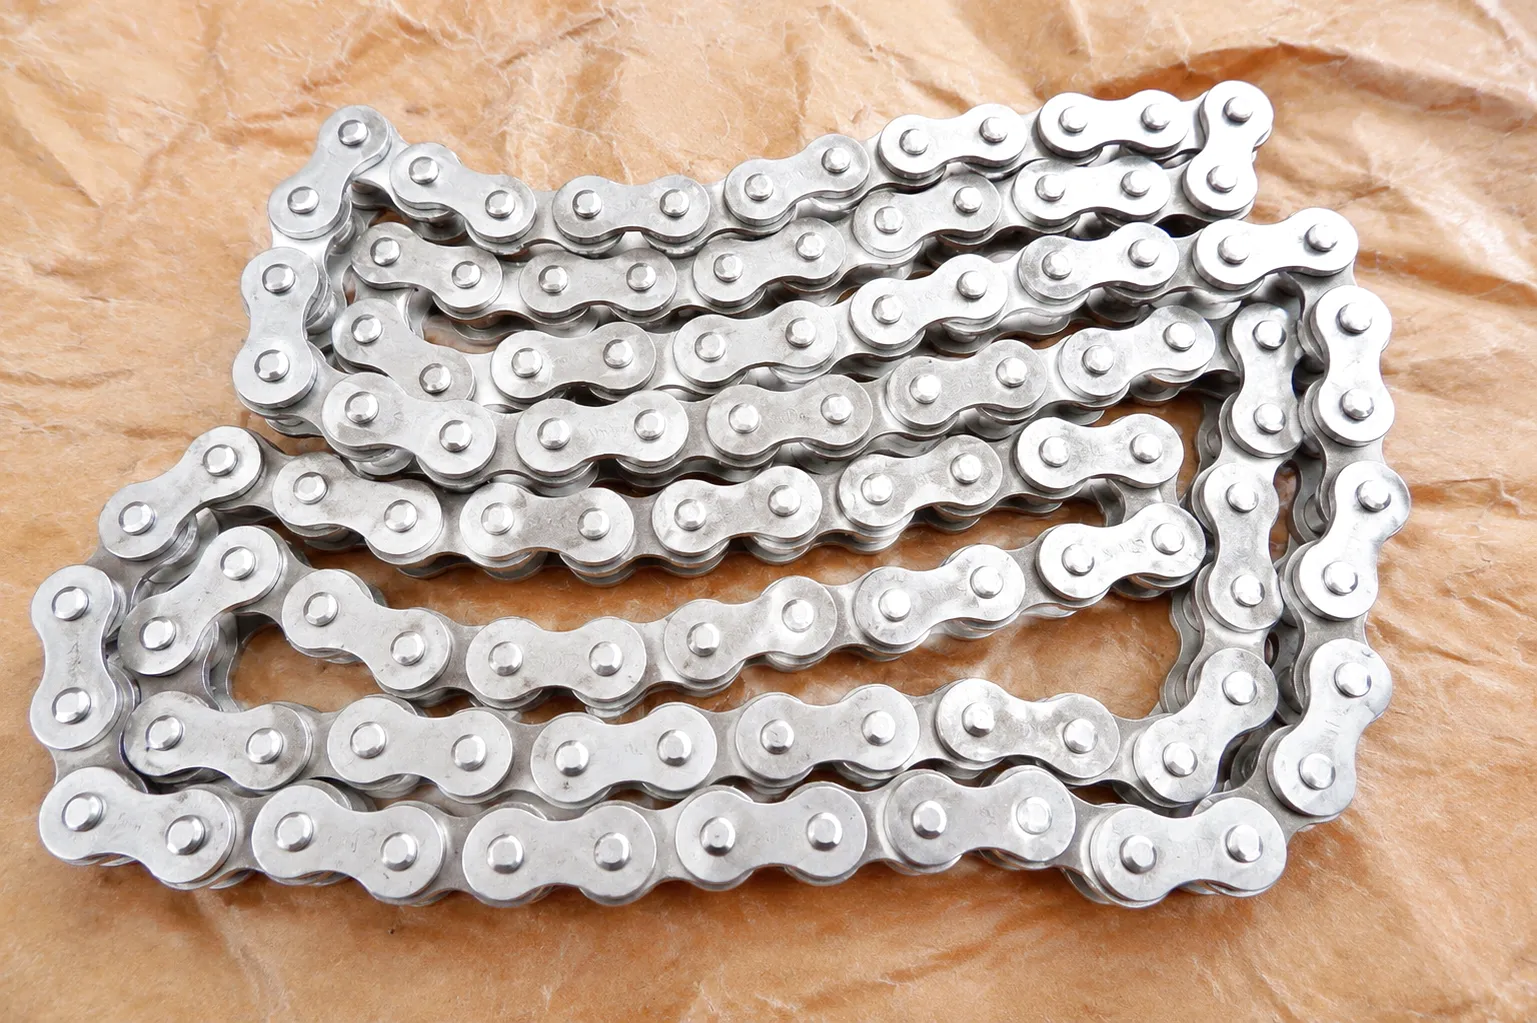
 Bir makaralı zincir, mekanik bir bağlantı sistemi aracılığıyla dişliler arasında tork ve hız ileterek çalışır. Tahrik dişlisi döndükçe, dişleri sürekli bir kavrama döngüsü içinde zincir makaralarıyla temas eder. Her bağlantı, iç ve dış olmak üzere iki plaka setinden oluşur ve bu plakalar, iç plakalara preslenmiş sertleştirilmiş burçlardan geçen hassas pimlerle birbirine bağlanır. Makaraların kendileri burçların üzerinde serbestçe durur ve dişli dişleriyle doğrudan temas eder. Bu çok yüzeyli mimari, birkaç farklı sürtünme bölgesi oluşturur ve yağlamanın kritik önem kazandığı yer işte bu bölgelerdir.
Yük uygulandığında, her bir bağlantı dişliye takılıp çıkarıldığında pim burç içinde hareket eder. Yüksek çevrim frekanslarında, bu hareket dakikada binlerce kez gerçekleşebilir. Yeterli yağlama olmadan, pim ve burç arasındaki metal-metal teması sürtünme ısısı üretir, yapışkan ve aşındırıcı mekanizmalar yoluyla yüzey aşınmasını hızlandırır ve malzeme kaybı yoluyla zinciri kademeli olarak uzatır. Genellikle zincir gerilmesi olarak tanımlanan bu uzama, uygunsuz şekilde yağlanmış makaralı zincir sistemlerinde birincil arıza modudur. Buradaki tribolojik sistem pasif değildir. Pim-burç arayüzüne çekilen yağ, yüksek temas basınçlarına, döngüsel kesme kuvvetlerine ve değişken sıcaklıklara dayanmak zorundadır; bunların hepsi zamanla yağlayıcının viskozitesini ve film bütünlüğünü bozar.
Makara-dişli arayüzü farklı bir yağlama zorluğu sunar. Makara, diş yüzeyine karşı kaymak yerine yuvarlanır; bu da pim-burç temasına kıyasla sürtünmeyi önemli ölçüde azaltır. Ancak diş teması sırasında oluşan darbe yükü, yağlayıcı film bozulursa çukurlaşmaya ve pul pul dökülmeye neden olabilecek Hertzian temas gerilimleri yaratır. Bu nedenle, etkili makaralı zincir yağlaması, çalışma ortamına bağlı olarak toz, nem veya kimyasal maddelerden kaynaklanan kirlenme gibi koşullar altında, bu iki temas arayüzünde aynı anda hidrodinamik veya elastohidrodinamik filmler oluşturmalı ve korumalıdır. İngiltere'deki üretim ortamları - özellikle Yorkshire'daki gıda işleme tesisleri ve Teesside'deki kimya tesisi operasyonları - yağlayıcı seçimini etkileyen kirlenme kontrolü gereksinimleriyle daha da karmaşıklık katmaktadır.
Makaralı Zincir Üretiminde Kullanılan Temel Malzemeler ve Yağlama Açısından Önemi
Alaşımlı Çelik Pimler (Karbon ve Yüzey Sertleştirilmiş)
Genellikle 40Cr veya 20MnCr5 gibi orta karbonlu alaşımlı çeliklerden üretilen pimler, aşınmaya karşı direnç gösterirken sağlam bir iç yapıyı korumak için HRC 58-62 sertliğine kadar yüzey sertleştirme işlemine tabi tutulur. Sertleştirilmiş yüzey nispeten pürüzsüz bir temas geometrisi oluşturur, ancak yağ filmi kırılırsa yapışkan aşınmaya karşı hassas kalır. Kabul edilebilir sınır yağlama koşulları için 1,5'in üzerinde yeterli film kalınlığı oranını (lambda oranı) korumak amacıyla yağlayıcı viskozitesi çalışma hızı ve yüke uygun olmalıdır.
Sinterlenmiş Burçlar ve Katı Çelik Burçlar
Standart makaralı zincirlerdeki burçlar, sinterlenmiş veya dövme çelikten preslenerek üretilen bileşenlerdir. Sinterlenmiş burçlar, yağı emebilen ve yavaşça salabilen doğal bir gözenekliliğe sahiptir ve hafif yüklü uygulamalarda mütevazı bir kendiliğinden yağlama etkisi sağlar. Ağır hizmet ve bağlantı zinciri çeşitlerinde kullanılan katı çelik burçlar daha fazla mukavemet sunar, ancak tamamen dış yağlama takviyesine bağlıdır. Burç deliği ile pim çapı arasındaki boşluk (tipik olarak 0,01 ila 0,04 mm), yağ filmi oluşumu için mevcut hidrodinamik kama geometrisini tanımlar.
Paslanmaz Çelik ve Nikel Kaplama Çeşitleri
Aşındırıcı veya hijyenik açıdan hassas ortamlarda – özellikle İngiltere'deki gıda ve ilaç üretiminde yaygın olarak kullanılan – 304 veya 316 kalite paslanmaz çelik makaralı zincirler standarttır. Bu malzemeler oksidasyona ve kimyasal saldırılara karşı dirençlidir, ancak belirgin bir yağlama zorluğu sunar: Paslanmaz çelikten paslanmaz çeliğe aşınma riski karbon çeliğine göre daha yüksektir, bu da yağlayıcının aşınma önleyici katkı maddesi paketini kritik derecede önemli kılar. İngiltere ve AB gıda teması düzenlemelerini karşılamak ve aynı zamanda yeterli film koruması sağlamak için PAO veya beyaz mineral yağ gibi sentetik baz yağlara sahip gıda sınıfı (H1 dereceli) yağlayıcılar kullanılmalıdır.
Yan Plakalar ve Makaralı Çelik Kaliteleri
Bağlantı plakaları genellikle orta-yüksek karbonlu çelik şeritlerden soğuk presleme yöntemiyle üretilir ve daha düşük kütlede yüksek çekme dayanımı sunar. Pim ile dış plaka ve burç ile iç plaka arasındaki geçme bütünlüğü, dinamik koşullar altında zincirin yük taşıma kapasitesini etkileyen temel bir kalite göstergesidir. Makaralar, dişli çark dişleriyle temas eden içi boş kesitli sertleştirilmiş bileşenlerdir. Yüzey sertlikleri (tipik olarak HRC 48–55) ve yuvarlaklık toleransları, diş kavrama döngüleri sırasında yağlamanın ne kadar düzgün dağıtıldığını doğrudan etkiler.
Öne Çıkan Ürünler: Ağır Hizmet Uygulamaları için Yüksek Mukavemetli Makaralı Zincirler
Caterpillar için Yüksek Mukavemetli Makaralı Zincir 120HSP-00
Caterpillar ağır ekipman tahrik sistemleri için tasarlanan 120HSP-00, titreşimli yükler altında üstün yorulma direnci sunar. Hassas taşlanmış pimleri ve ısıl işlem görmüş burçları, inşaat ve taş ocağı ortamlarında tipik olan yüksek çalışma sıcaklıklarında bile yağlama filmi bütünlüğünü koruyarak, İngiltere'nin Midlands ve Kuzey Batı bölgeleri gibi alanlardaki ekipman kiralama şirketleri için güvenilir bir özellik haline gelmiştir.
Caterpillar için Yüksek Mukavemetli Makaralı Zincir C100HSP-00
C100HSP-00, daha hafif Caterpillar tahrik zinciri konfigürasyonlarına uygun kompakt bir hatve tasarımıyla 120HSP-00 serisini tamamlar. Sertleştirilmiş bileşenleri ve hassas bir şekilde kontrol edilen pim-burç boşluğu, Yorkshire ve Humber sanayi koridorunda agrega işleme ve malzeme taşıma gibi düşük hızlı, yüksek torklu çevrimlerde bile tutarlı hidrodinamik yağlama sağlar.
Yağlama Yöntemleri: Uygulamanız İçin Doğru Yaklaşımı Seçmek
 Doğru yağlama yöntemini seçmek, sadece bir tablodan hız aralıklarını eşleştirmekten ibaret değildir. Çevresel faktörler de aynı derecede önemli bir rol oynar. Birmingham'ın metal işleme sektöründe, ince metal parçacıklarına maruz kalan zincir tahrik sistemlerinde, aşındırıcı kirlenmenin aşınma döngülerini hızlandırmasını önlemek için tamamen kapalı yağlama sistemleri kullanılmalıdır. Felixstowe ve Southampton gibi limanların kıyı lojistik koridorlarında, tuzlu hava, üstün korozyon önleyici paketlere sahip yağlayıcılar gerektirir. Yağlama yöntemini hız, yük, sıcaklık, kirlenmeye maruz kalma ve düzenleyici ortamın birleşik taleplerine uygun hale getirmek, manuel yağlamanın tek başına asla ulaşamayacağı hizmet ömrü sonuçları üretir; bu da iyi yönetilen tesislerde zincir değiştirme aralıklarını birkaç aydan birkaç yıla kadar uzatabilir.
Ürün Avantajları: Doğru Yağlamanın Makaralı Zincir Performansını Nasıl Dönüştürdüğü
Aşınma Oranında Önemli Azalma
Uygun şekilde yağlanmış bir makaralı zincir, standart endüstriyel yükler altında, kuru veya yetersiz yağlanmış koşullarda 100 saatte 2-5 mg'a kıyasla, 100 saatte 0,1-0,3 mg gibi düşük bir pim-burç aşınma oranıyla çalışır. Aşınma oranındaki bu 10-15 katlık azalma, hizmet ömrünün aylardan yıllara inmesine ve böylece değiştirme sıklığının ve ilgili montaj işçilik maliyetlerinin önemli ölçüde azalmasına doğrudan yansır.
Güç İletim Verimliliği Artışı
İyi yağlanmış bir makaralı zincir tahrik sistemi, yetersiz yağlanmış koşullardaki 92–96%'ye kıyasla 98–99% güç aktarım verimliliğine ulaşır. Endüstriyel ölçekte – yılda 6.000 saat çalışan 75 kW'lık bir tahrik sistemi – bu verimlilik farkı, enerji maliyetlerinde önemli bir azalmayı temsil eder. Enerji Tasarrufu Fırsatları Programı (ESOS) yükümlülükleri altında çalışan birden fazla zincir tahrik sistemine sahip İngiltere üretim tesisleri, bunu uyumluluk denetimlerinde doğrudan ölçebilirler.
Gürültü ve Titreşim Kontrolü
Kuru veya sınır yağlama koşullarında metal-metal teması, her dişli çark diş temasında darbe gürültüsü oluşturur. Yeterli yağlama, zincir tarafından emilen darbe enerjisini azaltarak, pratik ölçümlerde çalışma gürültü seviyelerini 5-12 dB düşürür. 2005 tarihli İşyerinde Gürültü Kontrolü Yönetmeliği'ne tabi İngiltere işyerlerinde, uygun zincir yağlaması yoluyla düşük çalışma gürültüsünün korunması, tesislerin gürültü yalıtım kabinleri gibi maliyetli mühendislik kontrollerine ihtiyaç duymasını önlemeye yardımcı olabilir.
Korozyon Koruması ve Kirlenme Önleyici Yalıtım
Bağlantı yüzeyleri boyunca uzanan sürekli bir yağ filmi, özellikle Güney Galler'in sanayi bölgelerinden Doğu Anglia'nın kıyı şeridindeki işleme tesislerine kadar Birleşik Krallık genelinde yaygın olan nemli iklim koşullarında, nem girişine ve oksidatif korozyona karşı fiziksel bir bariyer görevi görür. Pas önleyici katkı maddeleri içeren modern zincir yağlayıcıları, orta derecede nemli ortamlarda uygulamalar arasında 300-500 saat boyunca korozyon korumasını sağlayabilir.
Toplam Sahip Olma Maliyetinde Azalma
Toplam sahip olma maliyeti 5 yıllık bir varlık dönemi üzerinden hesaplandığında, düzgün şekilde yağlanmış makaralı zincir sistemleri, reaktif değiştirme programlarına kıyasla sürekli olarak -601,5 trilyon daha düşük bakım gideri göstermektedir. Bu hesaplama sadece zincirin maliyetini değil, aynı zamanda dişli aşınmasını (zincir uzamasıyla hızlanan), ilgili işçiliği, planlanmamış duruş süreleri boyunca kaybedilen üretim verimliliğini ve aşınmış veya arızalı bir zincirden kaynaklanan şok yüklemesi nedeniyle dişli kutularına veya rulmanlara gelebilecek ikincil hasarı da içermelidir.
Yüksek Çevrimli Yükleme Altında Sıcaklık Kararlılığı
Makaralı zincir uygulamaları için formüle edilmiş sentetik yağlayıcılar, -20°C ile 150°C arasında sabit viskoziteyi koruyarak, hem İngiltere'deki tarım ve inşaat sektörlerinde yaygın olan ısıtılmayan dış mekan uygulamalarında hem de dökümhane konveyör sistemleri veya seramik fırın tahrik sistemleri gibi yüksek sıcaklıktaki endüstriyel ortamlarda zincirleri korur. Buna karşılık, petrol bazlı zincir yağları 90°C'nin üzerinde önemli ölçüde bozulabilir ve termal olarak zorlu uygulamalarda zincir aşınmasını hızlandırabilir.
Ürün Teknik ve Performans Parametreleri Tablosu
| Parametre | Standart (ISO 606) | Yüksek Mukavemetli HSP | Paslanmaz çelik | Birim |
|---|---|---|---|---|
| Ses Aralığı | 6.35 – 76.2 | 25.4 – 76.2 | 6.35 – 50.8 | mm |
| Çekme Mukavemeti (min.) | 14.1 – 400 | 125 – 500+ | 8.9 – 280 | kN |
| Pim Sertliği | HRC 56–62 | HRC 60–64 | HRC 30–40 | Rockwell C |
| Silindir Sertliği | HRC 48–55 | HRC 52–58 | HRC 28–36 | Rockwell C |
| Plaka Malzemesi | 40Mn / S45C | 40CrMo / 20MnCr5 | SUS304 / SUS316 | — |
| Önerilen Yağlama Viskozitesi | ISO VG 68–150 | ISO VG 100–220 | ISO VG 46–100 (H1) | cSt @ 40°C |
| Çalışma Sıcaklığı | -10 ila +120 | -20 ila +150 | -30 ila +120 | °C |
| Maksimum İzin Verilebilir Uzama | 2.0% | 1.5% | 2.0% | % nominal uzunlukta |
| Yağlama Aralığı (manuel) | 100–300 saat | 150–400 saat | 100–300 saat | çalışma saatleri |
| Yüzey İşlemi | Kumlama / çinko-fosfat | Kumlama / ön yağlama | Elektropolisaj | — |
| Standartlara Uygunluk | ISO 606 / DIN 8187 | ANSI B29.1 / OEM spesifikasyonu. | ISO 606 / FDA/AB 10/2011 | — |
Birleşik Krallık Üretiminde Endüstriyel Uygulama Senaryoları
Çelik İşleme ve Metal İmalatı — Sheffield ve Rotherham
Güney Yorkshire'ın çelik üretim bölgesindeki haddehanelerde ve bobin işleme hatlarında, makaralı zincirler, son derece zorlu ısı, kireçlenme ve yüksek tork kombinasyonları altında bobin sarma mekanizmalarını, kesme tablalarını ve sıcak şerit taşıma sistemlerini çalıştırır. Bu ortamlardaki zincir yağlama rejimi, malzeme darbe olaylarının oluşturduğu şok yüklerine karşı koruma sağlamak için genellikle kükürt-fosfor katkılı paketlere sahip yüksek viskoziteli EP (aşırı basınç) yağları kullanır. Sıcak metale doğrudan yakın çalışan zincirler, yüksek sıcaklık alaşımlarından üretilmeli ve 200°C'nin üzerinde karbonlaşmaya dayanıklı sentetik sıvılarla yağlanmalıdır.
Otomotiv Montaj Hatları — Batı Midlands (Birmingham ve Coventry)
Batı Midlands'deki otomotiv sektörü - Coventry çevresindeki birinci kademe bileşen presleme tesislerinden Birmingham yakınlarındaki nihai montaj tesislerine kadar - gövde iskeleti taşımacılığı, boya hattı indeksleme ve güç aktarma organı montaj sıralaması için makaralı zincir konveyör sistemlerine güvenmektedir. Bu uygulamalar, 50-200 metre uzunluğundaki konveyörlerde ±0,5 mm'lik konum doğruluğunu korumak için hassas zincir adımı tutarlılığı gerektirir. Temiz oda bitişiğindeki bölümler, çok düşük partikül emisyon profillerine sahip yağlayıcılar gerektirir. Planlı yağlama denetimleri, genellikle İngiltere otomotiv OEM tedarik zincirlerinde yaygın olan yılda iki kez yapılan tesis bakım programlarıyla uyumlu olarak, üretim durdurma pencerelerine entegre edilmiştir.
Gıda ve İçecek İşleme — Yorkshire ve Doğu Midlands
Gıda işleme tesislerinde – Leeds'deki bisküvi üretim hatları, Burton-on-Trent'teki bira üretim konveyör sistemleri, Lincolnshire genelindeki süt işleme tesisleri – hijyen uyumluluğunun tartışılmaz olduğu ortamlarda makaralı zincirler kullanılmaktadır. Bu ortamlarda zincir yağlamasında NSF H1 onaylı gıda sınıfı yağlar kullanılmalıdır. Düzenli yüksek basınçlı su yıkamaları, standart petrol bazlı yağlayıcıların saatler içinde yıkanıp gitmesine neden olur; bu nedenle üstün yapışma ve su direnci özelliklerine sahip sentetik gıda sınıfı gresler veya yağlar şarttır. Artan yıkama sıklığı ayrıca, yıkama işlemleri sırasında pim-burç boşluğuna su girişini önlemek için daha sağlam zincir yapısı – sağlam makaralı, sızdırmaz bağlantı varyantları – gerektirir.
Madencilik ve Taş Ocağı İşletmeciliği — Galler ve Kuzey İngiltere
Kuzey Galler'deki taş ocağı işletmeleri, Peak District'teki kireçtaşı çıkarımı ve Kuzeydoğu'daki kömür taşıma altyapısı, akla gelebilecek en agresif tribolojik ortamlardan birinde ağır hizmet tipi makaralı zincir sistemleri kullanmaktadır. Kaya tozu, silika parçacıkları ve neme sürekli maruz kalma, doğru zincir spesifikasyonu olmadan hiçbir yağlama sisteminin tek başına tamamen ortadan kaldıramayacağı bileşik aşınma mekanizmaları yaratır. Bu ortamlardaki uzun hatveli ağır konveyör zincirleri ve kazıyıcı zincirler, daha fazla aşınma hacmi sağlamak için daha büyük pim çapları ve daha kalın yan plakalarla tasarlanmıştır. Makine bakımı konusunda Sağlık ve Güvenlik İdaresi'nin (Health and Safety Executive) yönergelerini takiben, belirli aralıklarla gres yağı dağıtan merkezi otomatik yağlama sistemleri, İngiltere'deki taş ocağı işletmelerinde standart uygulama haline gelmiştir.
Tarım Makineleri — Lincolnshire ve Doğu Anglia
Lincolnshire düzlüklerinde ve Doğu Anglia bataklıklarında kullanılan biçerdöverler, balya makineleri, patates hasat makineleri ve tahıl taşıma araçları, mevsimsel ürün döngülerine bağlı olarak bakım aralıklarının belirlendiği uygulamalarda çoklu makaralı zincir tahrik sistemleri kullanmaktadır. Hasat sezonunda (İngiltere ikliminde tipik olarak sadece 3-6 hafta süren) bir yağlama aralığının atlanması, en kötü zamanda zincir arızasına ve anında değiştirme olasılığının olmamasına neden olabilir. Sezon öncesi yağlama, geçiş/geçmeme uzama ölçerler kullanılarak zincir durumunun ölçülmesi ve eşleşen yedek zincir uzunluklarının stoklanması, büyük tarım makineleri filoları için standart uygulamalardır.
Depolama ve Lojistik — Doğu Midlands Dağıtım Merkezleri
İngiltere'nin önde gelen perakendecilerine, e-ticaret sipariş karşılama operatörlerine ve 3PL sağlayıcılarına hizmet veren Northamptonshire, Leicestershire ve Derbyshire'daki M1 koridoru çevresinde kümelenmiş dağıtım merkezleri, günde 18-24 saat, haftada yedi gün çalışan konveyör ve sıralama sistemleri işletmektedir. Bu yüksek kullanım ortamlarındaki makaralı zincirler, yetersiz yağlanmış zincirleri haftalar içinde tahrip edecek oranlarda aşınmaya uğrar. Her operasyonel vardiyada ölçülü dozda yağ verecek şekilde programlanmış otomatik yağlama sistemleri sektör standardıdır. Akıllı konveyör yönetim platformlarına giderek daha fazla entegre edilen gerçek zamanlı uzama ölçümü yoluyla durum izleme, manuel inceleme gerektirmeden zincir değiştirme ihtiyaçları konusunda önceden uyarı sağlar ve ertesi gün teslimat lojistiğinin sürekli çalışma taleplerini destekler.
Ever Power: Hassas Üretim, Özel Çözümler ve Tedarik Zinciri Mükemmelliği
Ever Power, küresel B2B pazarına sunulan en kapsamlı donanımlı makaralı zincir üretim tesislerinden birini işletmektedir. Alman kalibrasyonlu CNC işleme merkezleri, otomatik ısıl işlem hatları ve hassas montaj hücrelerini bir araya getirerek ISO 606, ANSI B29.1 ve ilgili DIN standartlarını karşılayan ve birçok durumda aşan zincirler üretmektedir. Ever Power'ın üretim felsefesi, yağlama performansı için en önemli özellik olan boyutsal tutarlılığa odaklanmaktadır. Tüm bağlantı noktalarında eşit pim-burç boşluklarına sahip bir zincir, çalışma ömrü boyunca yağ filmi geometrisini koruyarak, daha geniş toleranslarla üretilen zincirlere göre uzamaya çok daha etkili bir şekilde direnç gösterir.
Ever Power'ı İngiltere tedarik zincirinde gerçekten farklı kılan şey, özelleştirme yeteneğinin derinliği ve esnekliğidir. Standart katalog zincirleri, üretim platformunun üretebileceğinin sadece küçük bir bölümünü temsil eder. Ever Power'ın mühendislik ekibi, İngiltere'deki OEM'ler, makine üreticileri ve tesis mühendisleriyle doğrudan çalışarak, benzersiz hatve gereksinimlerini, alışılmadık bağlantı konfigürasyonlarını, standart olmayan dişli profilleri için özel iç bağlantı genişliklerini ve özel malzeme kombinasyonlarını (örneğin, paslanmaz çelik zincirlerin karşılayamayacağı yapısal yükleme taleplerine sahip aşındırıcı ortamlar için paslanmaz iç bileşenlere sahip alaşımlı çelik dış plakalar) ele alan özel zincir spesifikasyonları geliştirir.
Ever Power'da tedarik zinciri güvenilirliği sonradan düşünülen bir şey değildir. Şirket, temel zincir adım boyutları ve malzeme kalitelerinin stratejik stokunu tutarak, sipariş onayından itibaren tipik 7-14 günlük transit süreleriyle, yerleşik nakliye rotaları aracılığıyla standart ürünlerin İngiltere'deki müşterilerine hızlı bir şekilde gönderilmesini sağlar. Yüksek hacimli OEM tedarik sözleşmeleri için Ever Power, önceden kararlaştırılmış sipariş takvimleriyle özel toplu sipariş programları sunarak, İngiltere'deki üretim bakım planlama döngülerini sık sık aksatan satın alma gecikmelerini ortadan kaldırır.

Özelleştirme Yetenekleri
- Özel saha ve tel konfigürasyonları
- OEM uyumlu bağlantı zincirleri
- Gıda sınıfı paslanmaz çelik aksamlar
- Yüksek sıcaklık alaşımı spesifikasyonu
- Fabrikada önceden yağlanmış zincirler
- Sızdırmaz bağlantı ve O-ring çeşitleri
- Özel korozyon koruma kaplamaları
- Üçüncü taraf test ve sertifikasyon
Ever Power'dan Özel Fiyat Teklifi İsteyin →
[email protected] · Genellikle 1 iş günü içinde yanıt verir.
Müşteri Başarı Öyküsü: Sheffield Engineering Works Zincirinin Kullanım Ömrünü 3 Kat Artırdı
Prospect Steel Components Ltd, Sheffield — Ağır Kesitli Çelik İmalatı
Çelik İmalatı
Başarı Öyküsü
 Prospect Steel Components Ltd, Sheffield'in banliyölerinde 24.000 metrekarelik bir imalat tesisinde, Birleşik Krallık genelindeki inşaat, açık deniz ve demiryolu altyapı projeleri için hassas kesimli yapısal çelik profiller üretmektedir. Tesis, dört kütük taşıma hattı ve iki profil kesme portal sistemiyle çalışmaktadır; bunların tümü, çelik profilleri ölçüm, kesme ve sıralama istasyonlarından sürekli olarak geçirmek için ağır hizmet tipi makaralı zincir tahrik sistemlerine dayanmaktadır ve üretim günde iki 10 saatlik vardiya halinde gerçekleştirilmektedir.
Bakım ekibi, ortalama 8-10 ayda bir dört hattın tamamındaki konveyör tahrik zincirlerini değiştiriyordu; önceki 12 ay içinde her biri 4-6 saatlik üretim durmasına neden olan iki planlanmamış acil değişim yaşanmıştı. Zincir arıza analizi, birincil aşınma mekanizmasının pim-burç arayüzlerine yetersiz yağlama nüfuzu olduğunu ve bunun da sıcak çelik taşıma döngüleri sırasında zincir bağlantılarında biriken kireç ve ince metal parçacık kirliliğiyle daha da kötüleştiğini ortaya koydu. İki haftada bir elle uygulanan standart ISO VG 100 mineral yağ, uygulamalar arasında etkili film korumasını sağlayamıyordu.
Ever Power'ın uygulama mühendisliği ekibiyle çalışan Prospect Steel Components, yüksek mukavemetli, sağlam burçlu yapıya sahip ve yüksek sıcaklık sentetik yağlayıcı ile önceden doldurulmuş makaralı zincire geçiş yaptı. Dört konveyör hattının tamamına, her 4 saatte bir ISO VG 150 sentetik EP yağının ölçülü dozlarını veren otomatik merkezi bir yağlama sistemi kuruldu. Yeni spesifikasyon altında 14 aylık çalışmanın ardından, hiçbir hatta tek bir zincir bile 2% uzama değiştirme eşiğine ulaşmadı. Öngörülen zincir değiştirme aralığı 26-30 aya uzadı; bu da hizmet ömründe 3 katlık bir iyileşmeyi temsil ediyor. Bakım ekibi, zincir maliyetindeki azalmayı, acil durum arıza sürelerinin ortadan kalkmasını ve planlı bakım görevleri için harcanan iş gücü saatlerindeki azalmayı hesaba katarak yıllık yaklaşık 47.000 £ tasarruf sağlandığını tahmin ediyor.
Müşteri Yorumları
“Ever Power’ın önceden yağlanmış zincirine geçiş anında fark yarattı. Birkaç ay içinde aşınmış görünen zincirlerden, bir yıldan fazla bir süre sonra bile sorunsuz çalışan bir sisteme geçtik. Teknik destek, özellik belirleme sürecinde kapsamlı ve gerçekten yardımcı oldu; kireç tozu kirlenmesi sorunumuzu hemen anladılar.”
— David Hargreaves, Bakım Müdürü, Prospect Steel Components Ltd, Sheffield
“Fabrika mühendisimizin tavsiyesi üzerine en ağır kütük indeksleme konveyörümüz için 120HSP-00 zincirlerini belirledik. Boyutsal toleranslar, önceki tedarikçimizden aldığımızdan belirgin şekilde daha iyi ve zincirler yağlamayı alıyor ve çalışma döngüsünün tamamı boyunca kuru noktalar oluşmadan yağın etkisini koruyor. Tam olarak ihtiyacımız olan şeydi.”
— Sandra Whitfield, Tedarik Sorumlusu, Prospect Steel Components Ltd, Sheffield
“Ever Power'dan özel bir fiyat teklifi almak kolaydı ve teslim süresi baştan itibaren net bir şekilde iletildi. Beni en çok etkileyen şey, teklif vermeden önce işletme ortamımızla ilgili doğru soruları sormalarıydı – sıcaklık aralığı, kirlilik türü, vardiya düzeni. Bir tedarikçiden bu tür profesyonel bir yaklaşım, olması gerektiği kadar yaygın değil.”
— Tom Bradley, Kıdemli Mühendis, Prospect Steel Components Ltd, Sheffield
Sıkça Sorulan Sorular
Zincirinizin kullanım ömrünü uzatmaya hazır mısınız?
Ever Power'ın Mühendislik Ekibiyle Görüşün
Özel özellikler · Rekabetçi fiyatlandırma · Güvenilir İngiltere teslimatı
gzl tarafından düzenlendi


