

Bagaimana Rantai Rol Sebenarnya Bekerja di Dalam Mesin Pengemas
Anatomi Rantai Penghubung
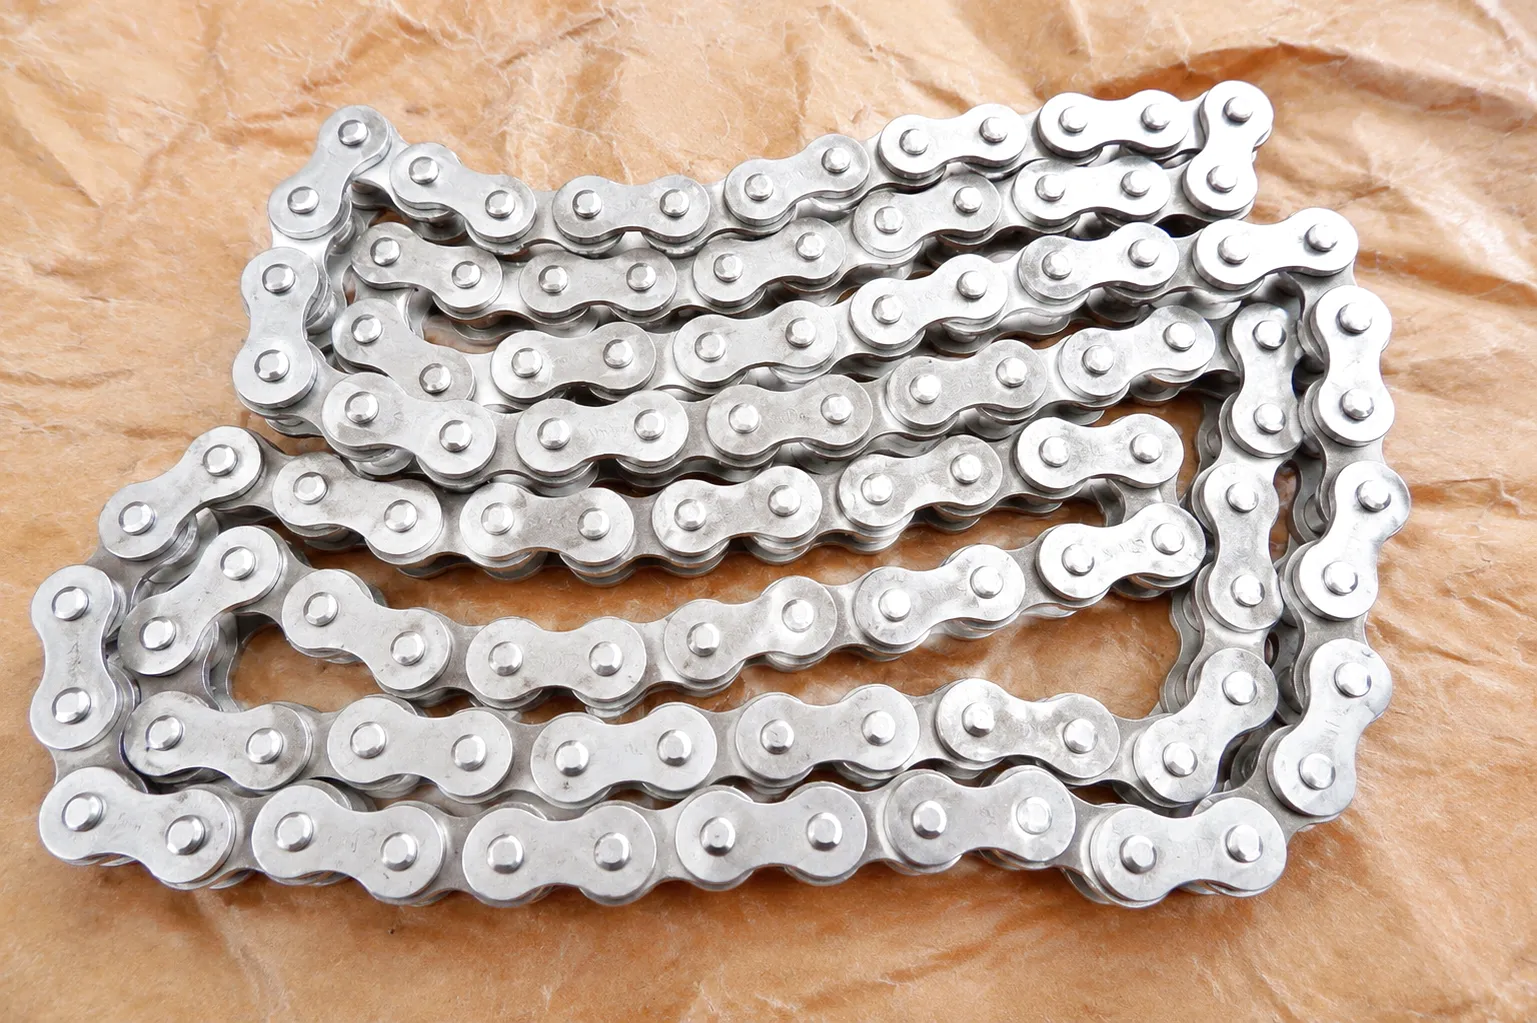
Rantai rol standar terdiri dari pelat penghubung dalam dan luar yang berselang-seling, rol baja, bushing, dan pin penghubung. Pelat penghubung dalam menahan bushing, di mana rol berputar bebas. Pelat penghubung luar dipasang dengan cara ditekan ke ujung pin, menjepit rakitan tersebut. Ketika rantai terhubung dengan gigi sproket, rol berputar di sepanjang profil gigi daripada meluncur — aksi putaran ini secara dramatis mengurangi gesekan dan panas, itulah sebabnya rantai rol yang terawat dengan baik mencapai efisiensi transmisi 98% hingga 99% pada beban nominal. Pada mesin pengemasan, efisiensi ini sangat penting karena motor penggerak sering kali berukuran mendekati minimum untuk mempertahankan peringkat kepatuhan energi di bawah kerangka kerja Daftar Teknologi Energi (ETL) Inggris. Setiap kehilangan efisiensi yang tidak perlu secara langsung menyebabkan motor terlalu panas dan pemutusan inverter prematur selama produksi puncak.
Geometri Keterlibatan dan Presisi Pengindeksan
Akurasi jarak antar lubang rantai sangat menentukan segalanya. Jarak antar lubang rantai—jarak pusat ke pusat antara lubang pin yang berdekatan—harus sesuai dengan jarak antar sproket dengan toleransi yang diukur dalam seperseratus milimeter. Pada peralatan pengemasan yang menangani wadah berukuran kecil seperti kemasan blister, sachet, atau kaleng aerosol, kesalahan pengindeksan yang lebih besar dari 0,15 mm pada titik kontak rantai akan mengakibatkan nosel pengisian yang tidak sejajar, penempatan label yang miring, atau penyegelan yang tidak sempurna. Standar internasional ISO 606 mendefinisikan toleransi jarak antar lubang untuk rantai rol presisi, dan rantai yang sesuai dengan standar ini adalah spesifikasi minimum yang dapat diterima untuk sebagian besar peralatan OEM pengemasan yang dipasok di Inggris. Rantai yang dipasok dengan penyimpangan jarak antar lubang yang lebih lebar dari batas ISO 606 menyebabkan keausan sproket secara progresif, menimbulkan aksi korda—variasi kecepatan siklik yang melekat pada setiap sistem rantai-sproket—dan mempercepat getaran yang menyebabkan sensor dan sakelar kedekatan terlepas pada jalur pengisian berkecepatan tinggi.
Mekanika Transmisi Daya pada Kecepatan Tinggi
Beban kerja nominal rantai rol merupakan hasil dari tiga sifat material yang saling terkait: kekuatan tarik pelat penghubung, kekuatan geser pin, dan ketahanan lelah perforasi pelat di bawah beban siklik. Pada kecepatan mesin pengemas—di mana kecepatan linier rantai 1,2 m/s hingga 4 m/s adalah hal yang umum—beban lelah, bukan beban tarik statis, yang menentukan masa pakai rantai. Setiap mata rantai melewati siklus tegangan-relaksasi setiap kali melilit sproket. Pada kecepatan linier 4 m/s pada rantai #40 dengan sproket penggerak 80 gigi, setiap mata rantai menyelesaikan lebih dari 12.000 siklus beban per jam. Selama operasi tiga shift, tujuh hari di pusat logistik di Coventry atau pabrik permen di Leeds, rantai yang tidak memenuhi standar akan mencapai batas kelelahannya dalam hitungan minggu, bukan 18 hingga 24 bulan seperti yang seharusnya diberikan oleh rantai presisi yang spesifikasinya tepat dan pelumasannya memadai.

Bahan Inti: Apa yang Membedakan Rantai Kelas Kemasan dari Rantai Serbaguna?
Baja Karbon (40Cr / 45Mn2)
Kekuatan tarik tinggi, ketahanan lelah yang sangat baik, hemat biaya untuk zona penggerak yang tidak bersentuhan dengan makanan. Kekerasan inti 38–45 HRC setelah perlakuan panas.
Baja Tahan Karat (AISI 304 / 316)
Ketahanan terhadap korosi akibat bahan sanitasi yang mengandung klorida, wajib untuk zona pencucian. AISI 316 dengan Mo untuk perlindungan terhadap korosi lubang akibat klorida di lingkungan peternakan sapi perah dan makanan laut.
Komponen Polimer Rekayasa
Roller berbahan nilon, UHMWPE, dan Delrin mengurangi kebisingan dan menghilangkan risiko kontaminasi logam pada lini produksi farmasi dan nutrisi di mana protokol deteksi logam diberlakukan.
Tertutup Rapat / Melumasi Sendiri, Aman untuk Makanan
Varian bushing yang disegel dengan O-ring dan disinter, yang telah diisi sebelumnya dengan pelumas kelas makanan NSF H1, memperpanjang interval pelumasan ulang dari beberapa hari menjadi beberapa bulan, yang sangat penting di zona dengan akses perawatan yang terbatas.
Parameter Kinerja Teknis Rantai Rol
Tabel berikut merangkum parameter teknis utama untuk jenis rantai rol yang umum digunakan pada mesin pengemasan di Inggris. Nilai-nilai tersebut menunjukkan rantai kelas presisi yang sesuai dengan ISO 606. Beban kerja aktual harus dihitung dengan faktor layanan yang sesuai yang diterapkan per pedoman ISO 10823, dengan memperhitungkan rasio penggerak, jumlah untaian rantai, dan jenis pelumasan.
| Standar Rantai | Jarak antar titik (mm) | Beban Putus (kN) | Kecepatan Maksimum (m/s) | Diameter Pin (mm) | Diameter Rol (mm) | Bahan Khas | Aplikasi Pengemasan |
|---|---|---|---|---|---|---|---|
| 04B / ANSI #25 | 6.00 | 3.5 | Hingga 5,5 | 2.31 | 3.30 | SS 304 / CS | Pengindeksan garis blister mini |
| 06B / ANSI #35 | 9.525 | 8.9 | Hingga 4,5 | 3.28 | 6.35 | SS 316 / CS 40Cr | Kepala pelabelan/penutup |
| 08B / ANSI #40 | 12.70 | 17.8 | Hingga 3,8 | 3.96 | 8.51 | CS 45Mn2 / SS 316 | Penggerak konveyor utama |
| 10B / ANSI #50 | 15.875 | 22.2 | Hingga 3,5 | 5.08 | 10.16 | CS 40Cr HT | Pemasangan/penyegelan karton |
| 12B / ANSI #60 | 19.05 | 28.9 | Hingga 3,2 | 5.72 | 11.91 | CS 45Mn2 / SS 304 | Konveyor akumulasi palet |
| 16B / ANSI #80 | 25.40 | 60.0 | Hingga 2,8 | 8.28 | 15.88 | CS 40Cr / SS 316 | Pemasukan/pengeluaran beban berat |
CS = Baja Karbon · SS = Baja Tahan Karat · HT = Perlakuan Panas · Nilai sesuai standar presisi ISO 606. Faktor layanan sesuai ISO 10823 harus diterapkan untuk pemilihan rantai akhir.
Keunggulan Teknis Utama Rantai Rol Presisi dalam Pengemasan

Skenario Aplikasi Industri di Seluruh Sektor Pengemasan Inggris

Kisah Sukses Pelanggan: Produsen Makanan Sheffield Mengurangi Kegagalan Rantai Pasokan Sebesar 87%
STUDI KASUS
Produsen makanan siap saji yang berbasis di Sheffield · Produksi makanan siap saji dingin · Jalur MAP 7, 8, dan 9
Hartwell Foods Ltd, sebuah perusahaan manufaktur kontrak makanan siap saji dingin yang berbasis di kawasan industri Attercliffe, Sheffield, mengoperasikan tiga jalur MAP (Modified Atmosphere Packaging) paralel yang beroperasi 18 jam per hari, lima hari per minggu, memproduksi makanan dengan merek sendiri untuk pengecer bahan makanan utama di Inggris. Pada tahun 2023, tim pemeliharaan mencatat 14 penghentian tak terencana terkait rantai di ketiga jalur tersebut selama periode enam bulan, dengan kerugian produksi gabungan sekitar 38 jam dan biaya penggantian rantai sebesar £6.800 dari pemasok sebelumnya. Analisis akar penyebab mengidentifikasi dua mode kegagalan utama: retak pelat akibat korosi pada untaian pengangkut konveyor utama Jalur 7, dan retak kelelahan pada pelat penghubung bagian dalam pada penggerak stasiun penyegelan Jalur 8 dan 9 setelah interval pelumasan ulang yang dipersingkat selama minggu-minggu produksi puncak.
Tim teknik menghubungi Ever Power dengan spesifikasi rantai yang mencakup tiga stasiun penggerak per jalur dengan jarak antar mata rantai, jenis sambungan, dan persyaratan pelumasan yang berbeda. Tim teknis Ever Power meninjau perhitungan beban, suhu operasi, konsentrasi bahan kimia pencucian, dan kendala akses pelumasan untuk setiap stasiun, kemudian mengusulkan rantai presisi stainless steel AISI 316 dengan bushing pelumas mandiri yang disinter untuk penggerak stasiun penyegelan dan rantai AISI 316 yang disegel dengan O-ring kelas makanan untuk untaian pengangkut konveyor utama. Sambungan pin yang diperpanjang khusus diproduksi untuk berinteraksi dengan bilah konveyor pelat yang ada tanpa modifikasi pada rangka mesin.
Setelah pemasangan di ketiga lini selama periode pemeliharaan triwulanan yang direncanakan, Hartwell Foods memantau kinerja selama 12 bulan berikutnya. Hasilnya signifikan: penghentian tak terencana terkait rantai berkurang dari 14 insiden menjadi hanya 2 — keduanya disebabkan oleh kesalahan operator berupa kelalaian pelumasan pada satu stasiun — yang mewakili pengurangan 87%. Rantai pelumas otomatis pada penggerak stasiun penyegelan beroperasi selama 14 minggu tanpa pelumasan ulang pada Lini 8 dan 9, menghilangkan konflik penjadwalan pelumasan yang telah berkontribusi pada kegagalan kelelahan. Total biaya rantai dan pemeliharaan terkait selama 12 bulan adalah £4.300 — penghematan sebesar £2.500 dibandingkan pengeluaran tahun sebelumnya, sebelum memperhitungkan nilai jam produksi yang dipulihkan.
Apa Kata Para Insinyur Pengemasan Inggris Tentang Ever Power
“Kami menentukan rantai pelumas otomatis AISI 316 dari Ever Power untuk penggerak stasiun penyegelan kami setelah kegagalan berulang dengan rantai baja tahan karat standar dari pemasok kami sebelumnya. Perbedaan kinerja korosi melalui pencucian natrium hipoklorit harian kami sangat luar biasa — kami belum mengalami penghentian terkait rantai di stasiun tersebut selama sebelas bulan. Paket sertifikasi material yang disediakan memenuhi persyaratan dokumentasi BRCGS kami tanpa permintaan dokumen tambahan apa pun.”
James Hartley, Manajer Teknik
MAP Chilled Foods Processor, Sheffield, Inggris
“Rantai pengait khusus yang diproduksi Ever Power untuk jalur masuk konveyor botol kami persis sesuai gambar pada pengiriman pertama. Konfigurasi pin yang diperpanjang yang kami butuhkan berarti toleransi yang sangat spesifik pada tonjolan pin — laporan inspeksi Ever Power mengkonfirmasi setiap unit berada dalam batas 0,05 mm dari nilai nominal. Bagi bisnis OEM kami yang memasok mesin minuman ke pabrik bir di seluruh Midlands, tingkat keandalan rantai pasokan ini bukanlah pilihan — hal ini secara langsung memengaruhi komitmen pengiriman kami sendiri kepada pelanggan.”
Rachel Pemberton, Direktur Pengadaan
Pabrikan Mesin Pengemasan OEM, Birmingham, Inggris
“Lini pengemasan blister kami beroperasi tiga shift, dan rantai pada penggerak indeks thermoforming merupakan jalur kritis — jika berhenti, seluruh lini akan berhenti. Setelah beralih ke rantai presisi tersegel kelas makanan Ever Power, kami memperpanjang interval penggantian rantai yang direncanakan dari delapan minggu menjadi enam bulan berdasarkan data pemantauan pemanjangan. Argumen biaya kepemilikan total sangat jelas. Tim teknis di Ever Power juga membantu dalam mengkonfirmasi kompatibilitas pelumas NSF H1 selama proses kualifikasi perubahan produk kami — dukungan aplikasi semacam itu jarang ditemukan dari pemasok rantai.”
David Thornton, Ketua Tim Pemeliharaan
Kemasan Blister Farmasi, Nottingham, Inggris


